上周带刚毕业的小徒弟逛下料车间,刚走到切割机工位旁边,他嗷的一声往后跳了半米,说这大电锯也太吓人了。他话音刚落,旁边工位的师傅一压进给,细碎的火星直接斜着飞出去两米远,有个小火星子刚好落在他工鞋的橡胶面上,滋啦一声融出个针尖大的黑坑。他攥着防护面罩的带子直咽口水,说原来你们天天跟这玩意儿打交道。
你看到的火花,根本不是”切”出来的
很多人对切割机的认知,还停留在”高速旋转的锯片把金属硬生生剪断”的层面。真不是。
你看到的那些顺着切线方向飞出去的火星,本质上是砂轮片上的磨粒,在和工件接触的瞬间,摩擦产生的高温把接触点的表层金属瞬间氧化、吹飞。根本没有什么”剪断金属纤维”的过程。
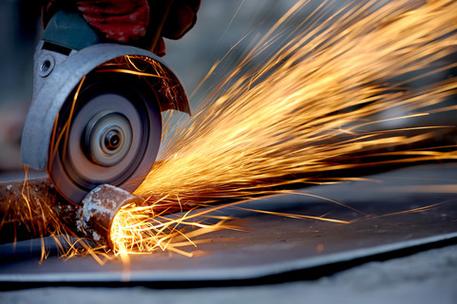
夏天站在离工位三米的地方,你能感觉到那种细碎的烫。不是热风裹着的温度,是小到看不见的金属碎屑,砸在你裸露的手背上,刺痒一下就凉了。很多刚上手的人总觉得,功率开的越大、压的越狠,切的就越快。真错了。别学那些网上的教程,说什么要切厚板就得硬压,纯扯淡。
你压的进给压力越猛,砂轮片上的磨粒掉的就越快。本来正常进给能用两个小时的切割片,你压太狠的话,二十分钟就磨到芯了。算下来电费、切割片的成本翻了五六倍,切出来的工件还满是毛边。
别不信。我干了十二年,见过太多人把切割机当蛮牛使。上次有个刚来的小伙子,为了赶当天的产量,把进给阀开到最大,压上去没三秒,就听见”啪”的一声脆响——砂轮片直接崩碎了半块,擦着他的安全帽檐飞出去,嵌在三米外的废料堆里。现在那半块碎片还在那儿放着,每届新员工进来,我都要指给他们看。
切出来的工件总歪,真不是机器的问题
车间里最常听见的抱怨,就是这切割机不行,切出来的缝歪歪扭扭,边还毛的扎手。要换设备。
我每次听见这话都想笑。十次有八次,问题根本不在机器上。
最常见的毛病,就是装切割片的时候,法兰盘上沾了铁屑没擦干净。就那么薄一层、比指甲盖还小的铁屑,垫在法兰和切割片中间,装上去的片子转起来就会晃。你想啊,直径四百毫米的片子,哪怕端面晃一毫米,转起来的时候,刀尖位置的跳动能有两毫米。切出来的缝能正才怪。
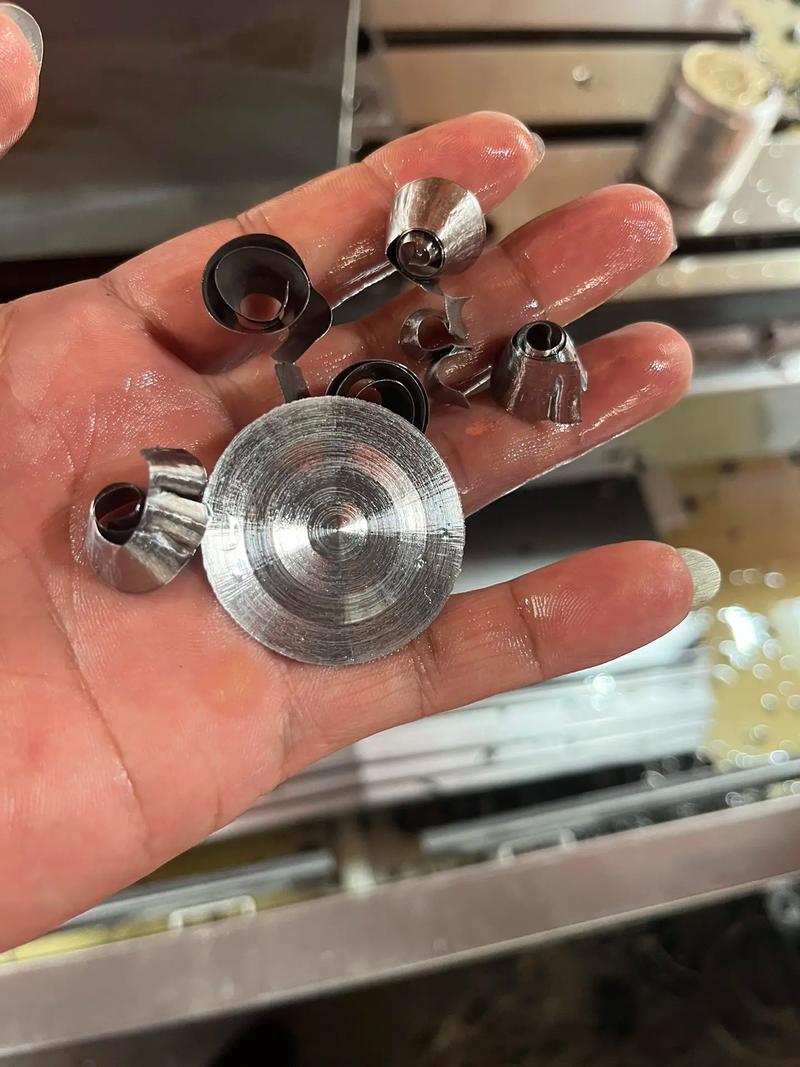
哦对了,上个月有个班组跟我反映,说他们那台切割机切出来的工件,每十件就有三件斜个两三度,查了整整三天,线路、主轴、进给机构全拆了检查,啥问题没有。最后发现是他们上个月挪工位的时候,地面没垫平,切割机的底座歪了两度。你说这找谁说理去?
很多人换完切割片,急着干活,根本不试转。拧上螺丝就直接往钢板上怼。万一切割片本身带着暗裂纹呢?那碎片子飞出来的速度,跟子弹差不了多少。我刚入行的时候就犯过这傻,换完片子直接切,刚压上去,片子”啪”的碎成三瓣,最大的那半直接嵌在旁边的槽钢里,现在拔都拔不出来。现在我换完片子,一定会空转三十秒,盯着转起来的圆面看一圈,确定没有明显的跳动,再上手切。
别总拿”切的快”当唯一标准
很多产线给师傅定考核,就盯着下料的速度。切的越快,绩效越高。结果呢?
为了抢速度,大家都把进给压到最大,切出来的工件,毛边能硬的扎破帆布手套。后面打磨的工序,本来十分钟能搞定的活,现在要磨四十分钟。算总账,整个工序的节奏反而慢了。
我自己摸索出来的经验,切八毫米的普通钢板,你把进给速度压到刚好——火星不往你脸上飘的程度,切出来的边几乎是齐的。后面钳工拿砂纸蹭两下就能直接装配,根本不用上砂轮机反复磨。就像你切冬瓜,你急着把刀往下压,冬瓜容易歪,切出来的片厚薄不均。你顺着刀的劲儿慢慢往下施力,切出来的片整整齐齐,反而更快。
昨天小徒弟第一次独立上手,攥着进给手柄,慢慢往下压。切完第一块,他蹲下来摸了摸切口,抬头跟我说,原来这玩意儿真不是硬砍啊。
我没接话。车间里切割机的嗡鸣吵的很,但是我知道,他这就算入门了。
作者|制造
排版|制造
审核|满满