上周去邻厂帮忙调产线,刚跨进车间门,就听见角落那阵熟悉的、不紧不慢的嗡鸣——顺着声音找过去,又是那个被操作工擦得发亮的铁碗,正颠得里面的小螺丝像热锅上的蚂蚁似的往出口跑。旁边的师傅见我盯着看,张嘴就吐槽:“这祖宗今天又闹脾气,半小时堵了三回,刚才那批M3的螺丝卡得出口直冒烟。”
别被它的外表骗了,这根本不是个“自动倒料的碗”
很多刚进车间的新人,第一次见振动盘,都觉得这玩意儿太简单了。不就是个带弹簧的铁碗,通上电抖,把料抖出来呗?
错。
真错。
你把一整盒混着歪的、躺的、叠在一起的小铜帽倒进去,它抖个三分钟,出来的全是整整齐齐、头朝上、尾朝下的,一个乱的都不带。这本事,你让三个临时工在旁边坐一小时挑,都未必有它准。
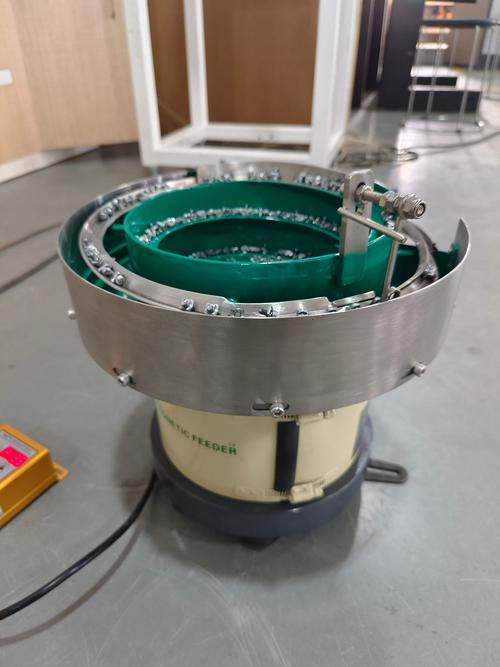
为啥它能挑?不是啥黑科技,就是盘内壁那一圈绕上去的螺旋轨道,每一个拐弯的地方,都卡着专门给工件留的“淘汰缺口”。比如躺着的螺丝,走到那个缺口的位置,重心不对,直接掉回碗底重来;叠在上面的两个垫片,走到挡片的位置,直接被刮下去;甚至连方向不对的小电容,走到反向剔除的吹气孔那儿,“噗”的一声就打回碗里。根本不需要眼睛,全是靠攒了几十年的机械巧劲。说实话,第一次摸这结构的时候我都愣了——没有摄像头,没有传感器,就靠几毫米的轨道间隙,把混得乱七八糟的零件筛得明明白白。
最磨人的从来不是做盘,是你摸不透它的“小情绪”
很多人以为做振动盘就是找个铁碗焊上轨道完事?大错特错。我见过太多刚入行的小年轻,照着图纸把轨道焊得漂漂亮亮,通上电一试,好家伙,十秒钟堵三次,要么就是一半的料直接从缺口掉回去,半天才出一个零件。为啥?因为这东西对振动频率的敏感度,比人对咖啡浓度的要求还高。
同样的轨道,弹簧片调松半格,振动力度够了,但是料跑太快,走到转弯的地方直接飞出去;调紧半格,力度弱了,料在轨道上磨磨蹭蹭走不动,堵在出口堆成小山。还有车间地面的震动——旁边的冲床每砸一下,整个楼板都抖,振动盘的震频就被带偏,原本好好的出料节奏,立马乱成一锅粥。哦对了,上次我还碰到个操作工,为了让出料快一点,把振动盘的电压调高了两伏,结果呢?轨道上的料直接飞出去,撒了半车间,捡了二十分钟。你说这叫啥事儿。

我上次碰到个最离谱的故障,整盘的料都好好的,偏偏每天下午两点半开始,出料就开始歪。查了三天,最后发现是旁边车间的空压机,每天两点半准时启动打气压,那个震动顺着地面传过来,刚好跟振动盘的固有频率凑成了共振。你说上哪儿说理去?
最后怎么解决的?给振动盘底下垫了三层减震橡胶垫,就搞定了。说出来简单,那三天我在车间蹲的,腿都麻了。
别总想着用新设备把它替了,老法子有时候比啥都靠谱
这两年好多厂家都在吹,要给振动盘上AI视觉,换柔性上料,替代传统的振动盘。说真的,我不反对新东西,但是你算算账啊。一条普通的螺丝装配线,用个传统振动盘,几千块钱,调好了能连续转三个月不挪窝,坏了换个弹簧片几十块钱搞定。你上个视觉柔性上料?大几万起步,每天还要擦镜头,隔三差五软件崩了要找工程师远程调试,关键是你就上一种固定规格的零件,用得着那套花架子吗?
对于只生产固定品类零件的中小产线来说,传统振动盘的性价比,至今没有别的设备能打。当然不是说新东西不好,你要是今天换个零件,明天换个形状,那柔性上料确实方便。但是绝大多数工厂的产线,一上就是大半年不换产品,你整那么多花活,纯粹是给操作工添堵。
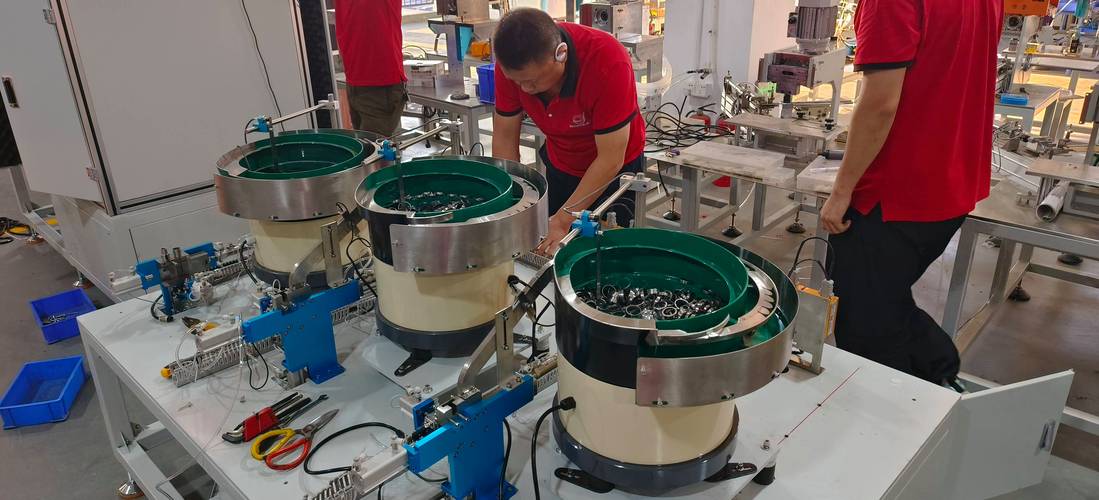
刚才邻厂的师傅发消息过来,说他把振动盘底下的橡胶垫换了厚的,现在出料顺得很,下班要请我喝冰可乐。你看,就这么个嗡嗡转的铁碗,没有啥惊天动地的技术,却扛着整条产线的上料节奏。没人会在产线表彰会上给它发奖状,但是它堵个十分钟,整条线的人都得围着它转。
作者|制造
排版|制造
审核|小北