上周带刚毕业的小孩去车间转,刚走到贴片机工位,就听见线长拍着设备外壳骂——又停了。问啥问题,不是吸嘴堵了,不是PCB歪了,是供料器卡了。那小孩当场愣了,说我之前看课件里这东西不就是个把零件递到吸嘴下面的小架子吗?怎么能把整条几百万的线卡停?
你以为它是递零件的,其实它是整条线的“节拍器”
说实话,很多人刚进车间的时候,真的不会把这个巴掌大的铁架子当回事。大家总把注意力放在贴装头的移动速度、视觉系统的识别精度上,觉得这些才是决定产线效率的核心。
真的。
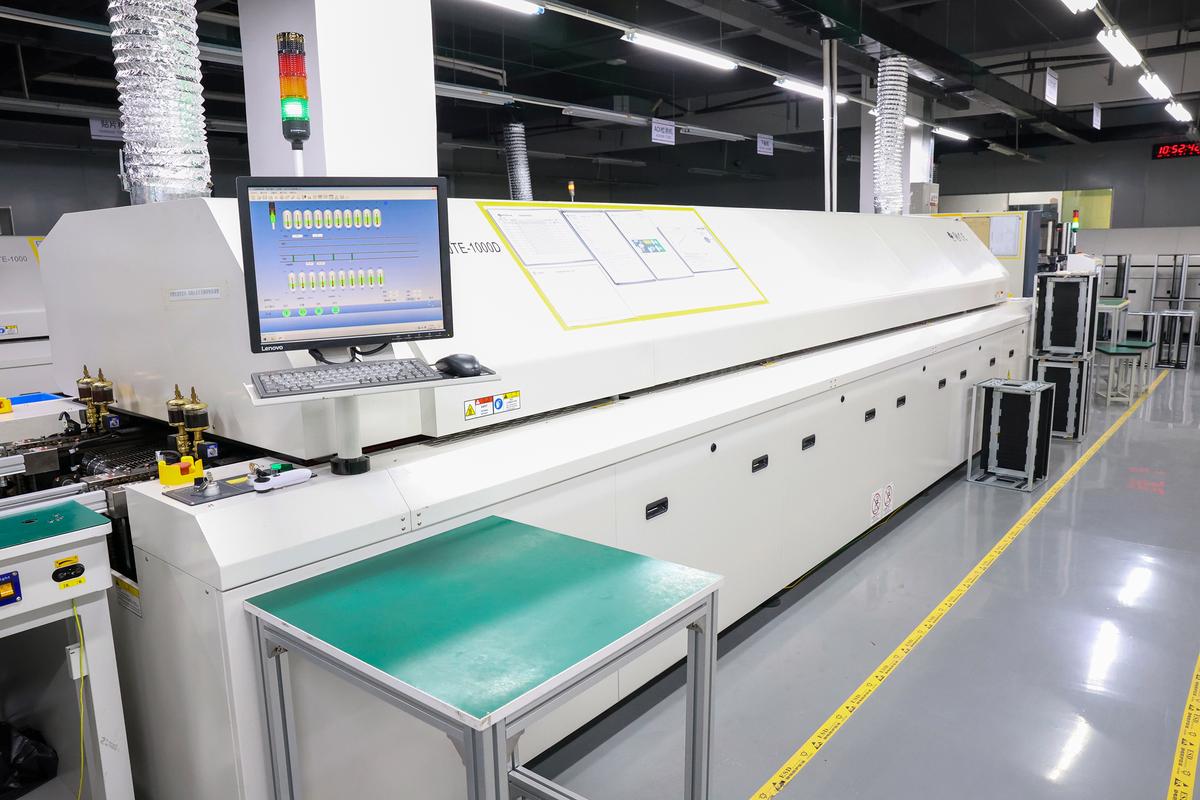
整条产线的产能瓶颈,从来不是你盯着看的那些显眼设备。你想啊,整条线的运行节奏是焊死的:吸嘴从工位抬起来,移动到供料器上方,落下去吸住零件,再移到PCB板上贴下去,整个过程的时间是以毫秒算的。要是供料器晚个0.1秒把零件送到指定位置,吸嘴落下来就扑空,再抬起来重新定位,一来一回几秒就没了。一天下来产能掉个百分之十几,都是常有的事。
之前碰到过更冤的。产线换完料跑了半小时,贴装精度忽高忽低,几个人围着设备查了俩小时,从视觉光源查到伺服电机的参数,最后发现是供料器下面的固定卡扣没卡紧,跑着跑着整体位置偏了两毫米。那小孩当时蹲在供料器旁边摸那个卡扣,金属的,凉冰冰的,上面还有之前卡料蹭出来的划痕——他之前在课件里看的都是光滑的三维模型,根本想不到这东西天天在车间里吃灰、蹭料、被人拽来拽去换料带,其实娇贵得很。
那些看起来离谱的故障,十有八九是供料器在“闹脾气”
很多新人碰到设备报警,第一反应是找大故障:电机烧了?皮带断了?视觉系统坏了?找来找去找不到原因,最后蹲下来一看,供料器卡料了。
就那么点事。
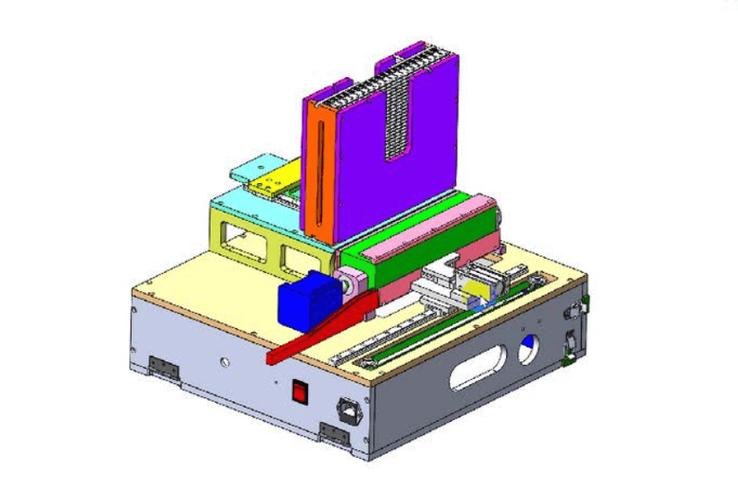
供料器的故障从来都不是突然发生的。很多时候就是卷带的齿轮齿缝里卡了一点点碎的塑胶带渣——就那么点碎渣,你用指尖摸都不一定能摸到,但是齿轮转不动,料带就拉不过去,吸嘴等半天等不到零件,直接触发停机报警。还有更坑的,供料器的压料弹簧用久了松了,压料的力度不够,料带在拉的时候上下晃,零件露出来的位置一会高一会低,吸嘴吸上去的零件要么歪了,要么直接被负压吹飞,跑到PCB的缝隙里,等后面回流焊完了才发现板上多了个小零件,拆都难拆。
我在车间泡了快十年,碰到最离谱的一次,线停了找了快三个小时,从伺服参数查到传输轨道的平行度,最后发现是供料器的位置传感器上面落了一层薄薄的锡膏雾——你说这东西藏得有多深?
不过话说回来,也不怪传感器娇气,车间里天天转,锡膏雾、碎料带、灰尘,啥都有,供料器就在这些环境里一天24小时转,不出点小脾气才怪。
换供料器的老师傅,从来不会上来就拽料带
很多新人换料的时候,动作快是快,上来就把料带往槽里一塞,压上盖子,按启动就跑,结果跑个两三卷就卡料,还要停下来重新调。
真正干了五六年的老技师换料,从来不会这么干。
换料的动作有没有做到位,直接决定了接下来两三个小时产线能不能顺顺当当跑。他们换料的时候,先把供料器的压料板掀起来,用指尖蹭一下料带的导向槽,看看有没有之前残留的碎渣;然后把新的料带顺着槽放进去,拉出来十几厘米,看看上面的零件是不是都在料仓的正中间;再把压料板轻轻按下去,听见“咔哒”一声卡扣锁死,用手转一下送料齿轮,看看料带是不是顺顺当当往前走;最后才把整个供料器扶着侧面的把手,对准设备上的导轨慢慢推,直到听见内部的金属触点轻轻碰到一起的声音,把锁扣扣上,等设备那边“嘀”的一声识别成功,才敢走开。
这一套动作下来,比新人慢个十几秒,但是后面能省下来几小时的停机时间,算下来账谁都会算。
上次那个刚毕业的小孩,现在换料已经是整个车间最快的了。上次我路过他工位,看见他换完料,还顺手用无尘布擦了擦供料器侧面的传感器,擦完还对着光看了看上面有没有印子。我站在旁边没说话,其实心里挺欣慰的。
作者|制造
排版|制造
审核|知知