他凑过去用手摸了摸切边,毛刺几乎没有,光滑得能划火柴。
你以为的“光刀”,根本不是拿光在烧铁
我刚入行的时候也傻,蹲在机床边看了半小时,总觉得这道细细的红光要是漏出来半分,我眉毛都得当场烧没。那时候总听人说,激光切割就是把光能聚起来,把金属烧化了切开,跟拿放大镜烧蚂蚁似的。
真不是。
那道从切割头出来的光斑,直径细到只有头发丝几分之一的大小,能量密度高到接触到金属表面的瞬间,接触点的温度能直接把铁汽化,根本不是慢慢烤化的。紧跟着从切割头旁边喷出来的高压气流,才是把熔渣全吹走的关键。
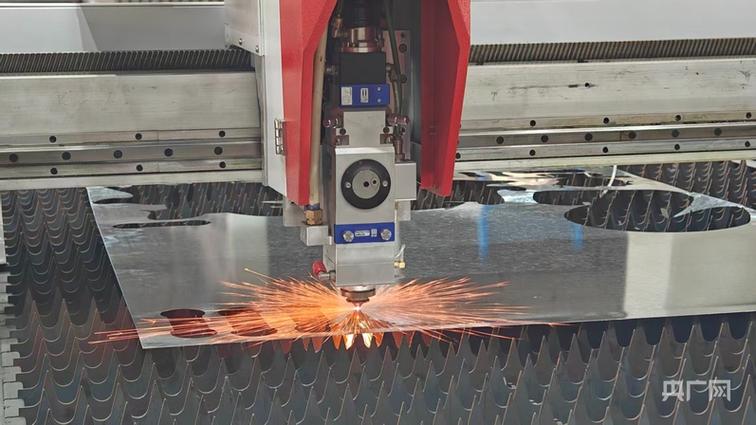
别小看这股气。
差0.2个压。
切出来的件能差出一毫米的毛刺。
切碳钢板用氧气,靠氧气和铁燃烧的反应帮着提升切割速度;切不锈钢用高纯度氮气,避免切边氧化发黑,切完不用二次打磨;切亚克力、木板这些非金属,干脆用普通压缩空气就行,成本能降一半。我见过最离谱的操作,有个外协厂的师傅切不锈钢图便宜,把氮气换成了普通空气,切出来的边黑得像被火烤过,拿砂纸磨了半小时都没磨干净,最后整批件全废了。
很多外行觉得激光切割是实验室里的精密玩意儿,其实车间里用它最爽的场景,是切那些根本开不起模具的异形件——比如设备外壳上歪歪扭扭的散热孔,支架上带斜角的安装边,以前要靠冲床开模的话,光加工费就得大几千,等模具做好要一周,现在把图纸导进系统,十分钟就能出第一版样件,改尺寸也方便,重新导个参数的事。
最容易搞砸的,从来不是光不够强
刚接触这行的人总容易陷进一个误区:觉得激光功率越大,切割效果就越好。我见过太多新手,一上来就把功率拉到满,切得飞快,结果要么切不透,要么切出来的边挂着厚厚的熔渣,更有甚者,没注意板材翘边,切割头直接撞上去,把陶瓷环撞裂,修一次要大半天。
真正影响切割质量的,从来不是功率够不够,是三个细碎到没人愿意当回事的细节:
切割头离板材的距离,差一毫米,聚焦的光斑就会散焦,切出来的线要么歪,要么切不透;
保护镜片的清洁度,车间里飘的焊渣、铁屑落上去一点,切个半小时,光斑就虚得像没对上焦的手电筒;
辅助气体的纯度,氮气里混了哪怕一点空气,切不锈钢的边就会发乌,怎么擦都擦不掉。
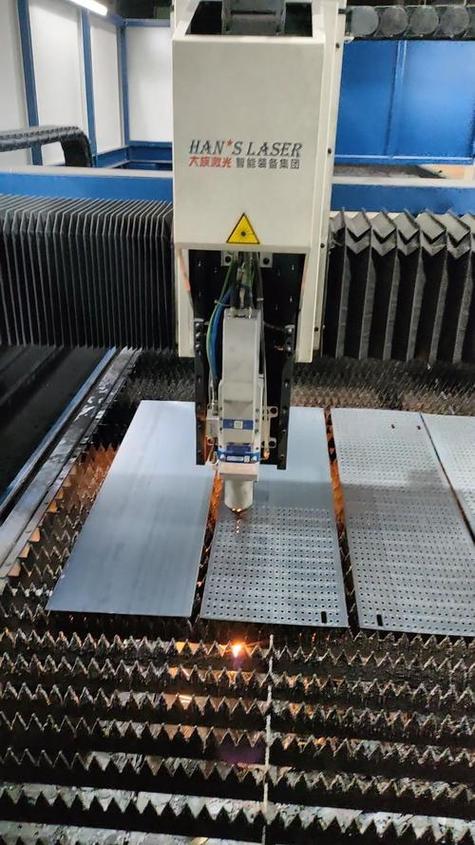
说出来你可能不信,我们车间现在给每台激光机配的第一个工具,不是扳手,是不掉屑的无尘纸。
每天开班第一件事,先擦镜片。
擦完空打两枪,看光斑是不是圆的。
当然这把刀也不是万能的。比如切纯铜、纯铝这类反光强的材料,普通激光就容易切豁——光打上去不吸热,全被弹回来,搞不好还能把里面的激光源打坏;再比如切特别厚的板,光在板材内部跑着跑着就散了,切出来的孔上粗下细,根本达不到装配要求。
这把“快刀”,其实没你想的那么玄
我刚进厂那会,车间里最吵的就是切割班组,等离子切割机一开,半层楼都能听见尖啸,工人戴两层口罩,下班的时候鼻孔里全是黑的,切出来的边歪歪扭扭,还要拿砂轮机磨半天。线切割的精度是高,但是慢啊,切个厚点的异形件,要等大半天,赶样件的时候急得人直转圈圈。
激光切割进来之后,最先被解放的就是打样的班组。以前做个新设备的机架,从画完图纸到出第一个成品架,要等一周:开料、磨边、修尺寸,光等料就要等好几天。现在呢,上午图纸改完,下午机架的所有零件就全切好了,焊工拿过去拼上,晚上就能焊完第一版架子。
当然它也不是什么降本神器。电耗高,镜片是消耗品,高压气也不便宜,算下来切一件的成本,比冲床切大批量的标准件贵不少。但是架不住灵活啊,客户临时要改个孔位,要加个安装边,不用重新开模,改个参数就能切,这是传统工艺比不了的。
前几天小徒弟问我,以后这机器会不会越来越智能,连人都不用守了。我指着切割头边挂的那串防撞刮的痕迹说,再智能,你也得有人盯着板平不平,镜片脏不脏,气够不够。
毕竟刀再快。
握刀的人,总不能偷懒。
作者|制造
排版|制造
审核|小北