你以为它就是个“高级点的钻床”?错得离谱
刚带徒弟那会,小周第一次站在这台机床跟前,盯了五分钟就笑,说这不就是把普通铣床围了个铁柜子吗,能高级到哪去。 这话要是被老钳工听见,指定要拿手里的铜棒敲他脑袋。 普通铣床啥样?换个钻头得拿扳手拧十分钟,对个刀对得眼睛都花,铣完平面得把工件拆下来夹到台钻上钻孔,再挪到攻丝机上套螺纹,一套流程走完半天就过去了。加工中心最核心的秘密,就是那扇防护门背后藏着的刀库——通常能塞十几把甚至几十把不同的刀具,铣刀、钻头、丝锥、镗刀挨个排着队,主轴要哪把,机械臂“咔哒”一下就换好,连手都不用沾。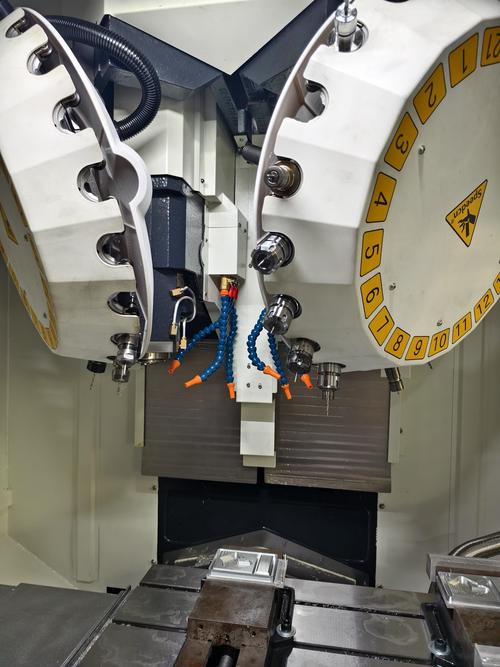
你听到的“嗡嗡”声里,藏着多少容易被忽略的门道
很多人以为这机器就是按个启动键,自己闷头跑程序就行,哪有那么省心的事。 所有的精度,全藏在最容易被新手忽略的对刀步骤里。上次有个新来的操作工,图省事,对刀的时候差了0.1毫米,跑出来的零件孔位偏了,跟配套的外壳对不上,半料盘的铝件全成了废屑。那时候整个班组的人都围着料盘叹气,毕竟那点料钱,够大家吃三顿加班餐了。 对刀这事说穿了也简单,就是让每一把刀的长度、直径都跟程序里设的数值对上,差一丝都不行。刀具慢慢蹭到对刀块上那一下轻微的接触声,屏幕上跳出数值的瞬间,没人敢走神。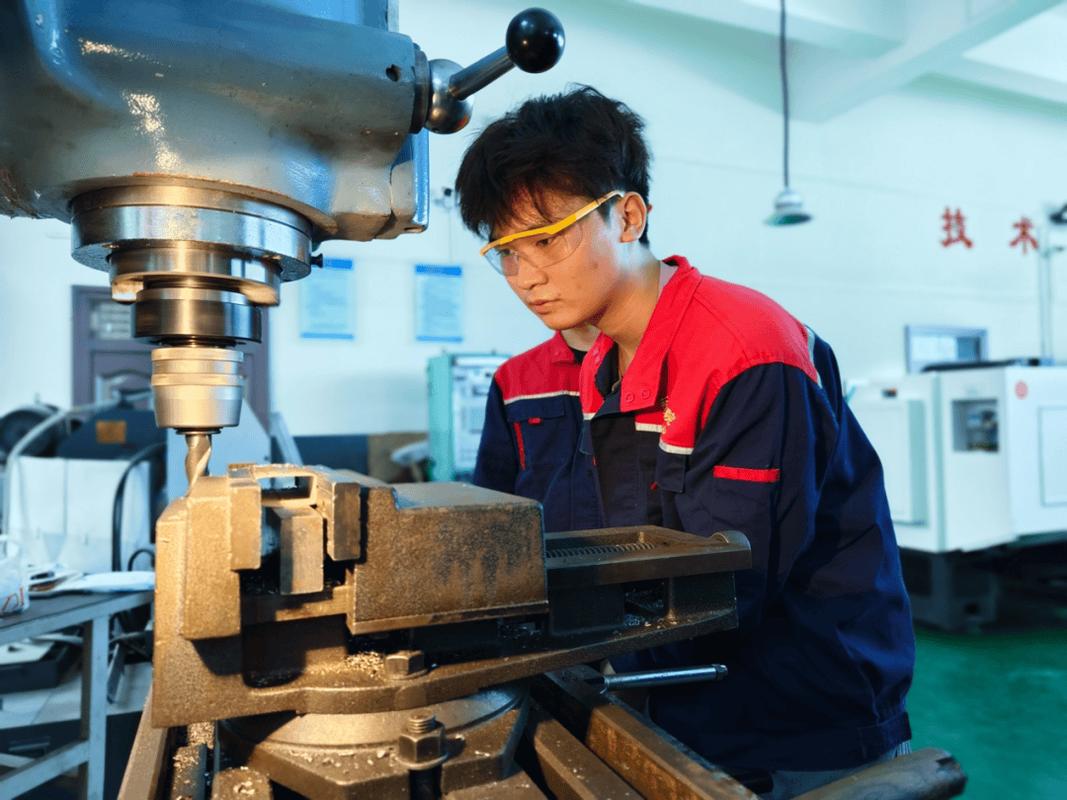
别把它当成只会傻转的“铁憨憨”
刚接触这行的人,总觉得加工中心就是个按程序跑死路的机器,灵活性还不如干了几十年的老钳工。 这话对,也不对。 它确实不会像老钳工那样,摸着零件表面的纹路就知道哪里该多挫两刀,但现在的系统早就不是只会傻转的愣头青了——遇到硬一点的材料就自动放慢进给速度,碰到软的材质就加快走刀,甚至能自己检测到刀具磨损的程度,没等崩刀就提前报警。上次做一批钛合金的小零件,刚开始程序设的进给速度太快,刀具磨得快,系统当场就识别到主轴负载不对,直接停了机,没等出废件就亮了报警灯。不然那批钛合金料贵得很,废了半盘够班组喝一壶的。 当然它也不是万能的。 太小的零件它夹不住,太大的毛坯它工作台放不下,遇到那种要反复靠手感修配的异形件,它的效率还不如老钳工手挫得快——毕竟它再聪明,也得人把程序写对,把工件夹稳,把每一把刀的长度、直径都量得准准的。 上次下班的时候,小周蹲在集屑箱旁边数今天攒了多少铝屑,风把切削液的味儿吹得满车间都是,那台加工中心还在嗡嗡转,等着下一班的人来装新的毛坯。哪有什么高大上的黑科技啊,不过是一群人盯着铁疙瘩,把每一个小尺寸都卡到丝级,攒出来的精密罢了。作者|制造
排版|制造
审核|柚子