上周带刚毕业的实习生逛车间,这小子站在滚齿机边上愣了三分钟,说跟课本上画的传动图完全对不上。
太正常了。
课本上的图都是擦得锃亮的零件、标得清清楚楚的箭头,可现实里的机床,导轨上沾着半干的切削液,齿轮缝里卡着铁屑,连传动皮带都因为常年跑线歪了半厘米,哪来那么多规规整整的线条给你看?对吧?
你以为的传动,其实全是“凑出来的平衡”
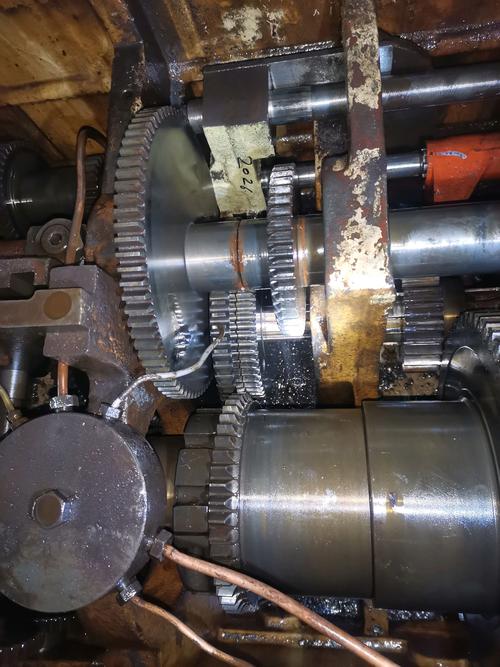
很多人对齿轮传动的认知,还停留在“转速比=齿数反比”的公式上,觉得只要把齿数算准,传动就稳了。哪有那么简单。你算出来的转速比是3.14:1,可市面上流通的标准齿轮,齿数全是整数,哪有刚好凑得严丝合缝的?
机械原理最核心的从来不是“算得准”,是“在误差里找平衡”。车间里的老机床换传动齿轮的时候,师傅从来不会卡着课本上的齿数满世界找,都是拿两个差了一两个齿的齿轮凑上去,空载跑半小时测一下主轴的转速误差,只要在允许范围内,哪怕差个0.2转,都能接着用。
我之前带的徒弟刚开始还较真,说这不符合设计规范啊。
规范是死的。
你总不能为了凑个刚好的齿数,专门开个模具做个非标准齿轮吧?那成本够换半台机床的了,老板能把你骂得连车间门都找不到。
还有人觉得齿轮啮合的时候留的齿侧间隙,是加工精度不够的证明。错了。很多人刚接触的时候根本理解不了,总觉得越紧越好。那点故意留的间隙,才是机械能常年转的关键。要是真的做到严丝合缝,夏天车间温度升到四十度,零件热胀冷缩直接卡死在半路上,耽误生产的损失够你买十套新齿轮。
那些被课本删掉的“小细节”,全是保命的
课本上画的联轴器,就是两个轴端连个圆盘,打几个固定螺丝,看着简单得很。可现实里装联轴器,才是最考验功力的环节。
两个轴的同心度要是差个几丝,刚开始转的时候啥问题没有,跑俩月轴承就磨坏了,再跑俩月,轴直接断在传动箱里,拆都拆不出来。但你要是把同心度卡得太死,又容易出别的问题。
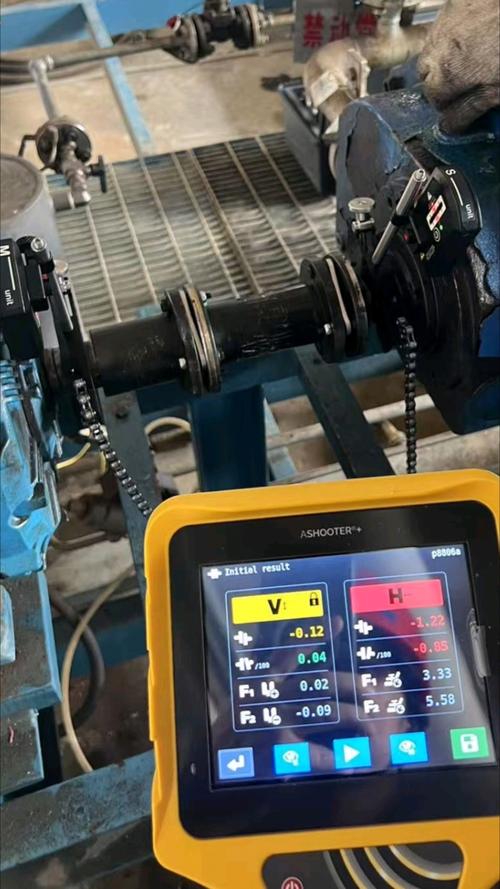
说出来你可能不信,我见过最离谱的一次故障,就是新来的技术员非要把同心度调到比设计值还高2丝,结果赶上连续一周高温,轴受热膨胀直接把联轴器顶裂了,停线三个小时,损失小几万。
图啥呢?
课本上不会告诉你,所有的机械设计,本质上都是在跟“变化”打交道——温度会变,磨损会变,负载会变,你把所有的余量都卡死了,就等于把路堵死了,一点缓冲的空间都不留,迟早出问题。
别把“精密”当机械的唯一标准
很多外行进车间,总觉得机械就是越精密越好,零件公差越小越好。真不是。
比如车间里的自动送料机构,你要是做的太精密,公差卡到几微米,掉一点细碎的铁屑进去就直接卡壳,反而不如留个宽松的间隙,哪怕铁屑掉进去,顺着间隙就排出去了,连日常维护都省了。
好用的机械,从来不是把每个零件都做到极致,是知道哪里该紧,哪里该松。比如导轨的滑块,接触的导向面要磨得亮堂堂的,间隙要卡得准,不然机床用半年精度就掉得没法看;但是导轨下面的安装座,就没必要做的那么精密,只要能把切削的力扛住,哪怕焊个厚重的架子上去,都能稳稳用十年。
说实话,我刚进厂的时候也觉得老师傅们的操作全是“野路子”,不符合理论要求。直到我跟着处理了三次因为“太讲理论”搞出来的故障,才明白过来——那些写在课本上的机械原理,是把所有干扰因素都删掉之后的理想状态,可现实里的车间,从来没有理想状态。
切削液会溅。铁屑会飞。温度会变。人会操作失误。
你得把这些乱七八糟的变量都算进去,留好足够的冗余,才能让一台机床安安稳稳转个十年八年,而不是刚开机就卡壳,刚验收就掉精度。
上次那个实习生逛完车间,蹲在传动箱边上看了半小时,临走的时候说,原来以前学的机械原理,是把真实的机械拆成了一个个没有温度的零件。我递给他一把扳手,让他摸了摸还带着余温的齿轮——上面沾的那点油污,才是机械原理真正的样子。
作者|制造
排版|制造
审核|小北