冷镦机旁边的”玄学”手感
很多外行第一次看冷镦机工作,第一反应是这东西也太粗暴了。硬邦邦的成卷钢丝,被自动送料机构拉到模具里,哐的一声重锤砸下来,几秒钟就把圆乎乎的铁丝压出六角形的螺栓头,连切削都不用。你站在设备旁边,能感觉到地面跟着每一次锤击微微发颤,空气中飘着混着铁屑味的温油,闻久了衣服上都沾着散不去的味道。 别觉得这步骤简单。上次出问题的那批螺栓,追根溯源就是冷镦环节出的纰漏——模具和杆部的间隙偏了一丝。 误差就这么点。 但真出事了,谁都兜不住。 挤出来的螺栓头和杆的衔接处,藏着一圈肉眼几乎看不见的暗裂纹。装的时候尺寸量着全对,上紧的时候也没异常,一开机跑起来受力,裂纹直接顺着应力撕开,断得干脆利落。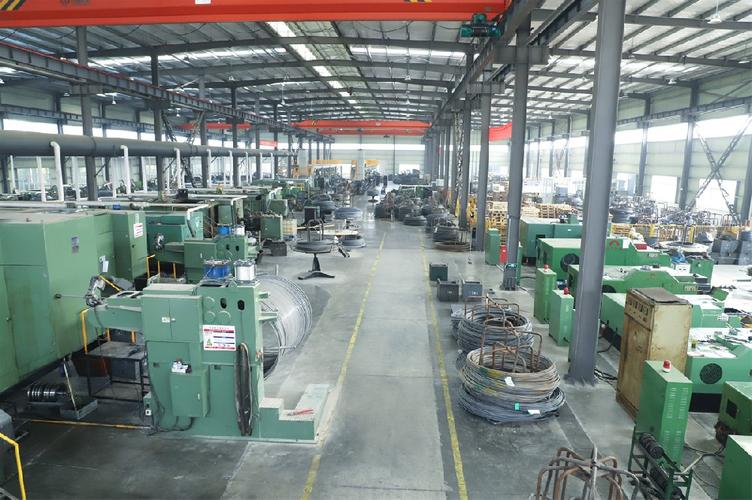
滚丝轮上藏着的”偷工减料”
螺栓头做完了,接下来就要加工螺纹。很多人对螺纹的印象,就是车床上车出来一圈圈的牙,差个几丝根本不影响用。真不是。 差的那几丝,就是普通货和能扛重载的货的区别。 现在产线上八成的螺栓螺纹,根本不是车出来的,是靠两个硬度极高的滚丝轮,夹着螺栓的杆部转个两三圈,靠挤压把金属压出连续的牙型——整个过程连铁屑都不会掉,全靠金属的塑性变形成型。 我之前见过新来的操作工为了赶产量,把滚丝的进给速度调快了三分之一,打出来的螺纹拿卡尺量,牙距、牙高全在公差范围内,看着挑不出毛病。结果装到设备上拧个两三次,螺纹直接滑牙了。拿放大镜看才发现,因为进给太快,金属被挤变形的时候,表面的流线直接断了,牙的棱上全是细碎的小裂纹。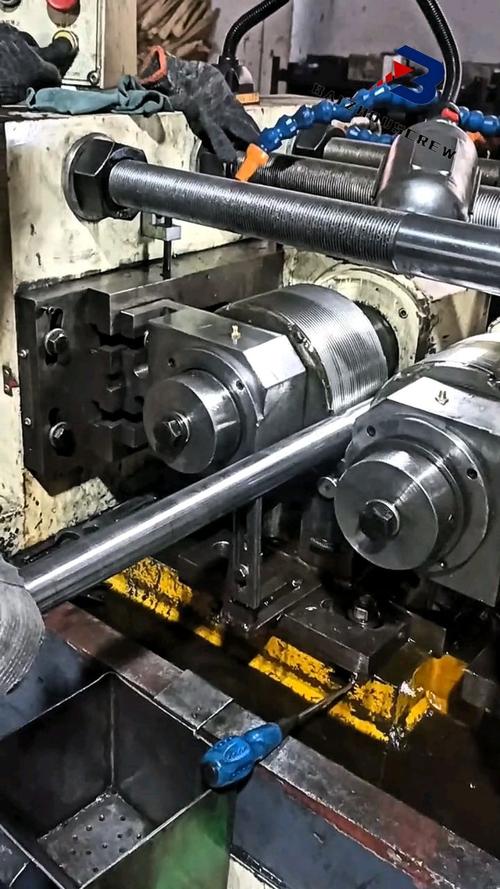
没人愿意谈的表面处理
螺纹做好了,最后一步就是表面处理。很多人觉得这步就是个面子工程,把螺栓喷个黑或者镀个彩,好看就行。哪有这么简单。 之前我们做过一批户外设备用的螺栓,表面处理的师傅为了省时间,把发黑处理的温度降了二十度,反正出来的螺栓都是黑亮的,肉眼根本看不出区别。结果发出去半年,客户那边拆设备检修的时候,发现所有螺栓表面全是红锈,拧的时候因为锈渣卡在螺纹缝里,直接断在安装孔里,费了好大劲才把断在里面的头钻出来。 这就是表面氧化层的厚度控制没做好——温度不够,氧化膜的厚度不够,根本扛不住户外的潮气,放几个月就锈穿了。要是温度太高,氧化膜太厚,拧的时候膜掉下来卡进螺纹缝里,直接能把螺栓卡得拧不动。就这么个没人愿意多聊的环节,做不好就能让客户把电话打到老板办公室骂一下午。 说实话,很多人提到制造工艺,第一反应是高大上的航空发动机、精密芯片,总觉得要藏在洁净车间里,穿着无尘服做的东西才算数。哪知道车间里最见真章的工艺,全是这些没人愿意当主角的小零件。 真的。 别笑。 我见过太多刚毕业的小孩,进车间觉得这些铁疙瘩太土,不如电脑上画的三维模型精致好看。等他亲眼看到一卡车的螺栓因为一个小细节全部报废,堆在仓库角落落灰的时候,就知道什么叫工艺了。 上次那个差点踢到螺栓的小孩,现在已经在冷镦机旁边站了三个月。昨天他举着个打废的螺栓头,对着车间的灯转了半天,跟我说,师傅我好像看到那圈暗裂纹了。 我当时没说话,扔给他一副加厚的防割手套。 车间的机床嗡鸣还在响,地上的油污还是没擦干净,那些不声不响的工艺,就藏在每一下锤击的震动里,摸得到,看得见,从来不会骗你。作者|制造
排版|制造
审核|小准