刚带完实习生巡完线,满裤腿都是铁屑渣。
他攥着个游标卡尺一路走一路碎碎念,说之前刷短视频看的机械制造,全是火花带闪电的爽片,真到现场才发现,我们这帮人天天干的事,跟绣花没区别。
所谓“削铁如泥”,本质是刀尖走钢丝
很多外人对机械制造的误解,全来自那些剪得燃到爆的工业剪辑——巨大的切刀咬下去,大块的铁屑飞出来,工件瞬间就成型了。
真不是。
现在的精加工,刀具根本不是“咬”进去的。
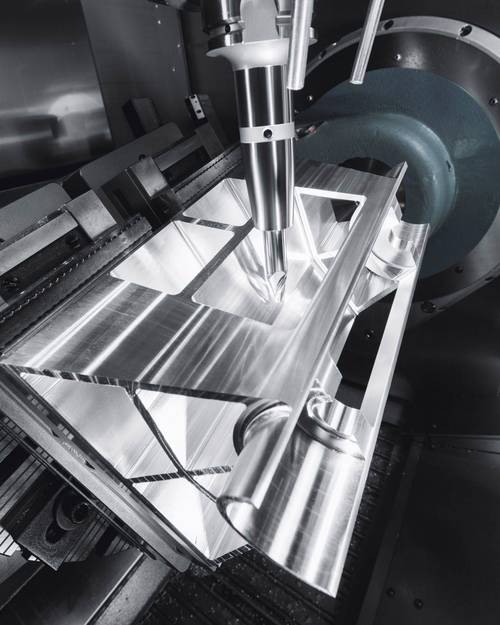
刀尖以每分钟几万转的转速蹭在材料表面,刮下来的铁屑薄得能透过去报纸,卷成一个个螺旋的小卷,摸上去还带着几百度的余温。整个过程没有震天的巨响,只有主轴转起来的低鸣,连旁边的人说话声音大一点,都怕干扰到机床的振动。
别笑。
热胀冷缩的变形量就是这么不讲理。我们车间之前有个刚上工的小伙子,大夏天开着窗户吹风扇,对着正在加工的工件吹了十分钟,最后测出来的尺寸差了4微米——那点偏差,连头发丝的十分之一都不到,但是直接让整个工件判了报废。
老师傅碰到这种情况都不会骂,只会把窗户关上,站在旁边等半小时,等机床、工件、车间的温度完全匀成一个值,才敢接着开主轴。
那些“原始”的笨功夫,从来没人敢丢
之前有个做设备采购的朋友来车间,看到老技师拿着刮刀在导轨上一下一下刮,当场就笑了,说现在五轴机床都能加工出镜面了,怎么还在用这种上世纪的手艺?
师傅当时没跟他掰扯,把刮刀往旁边一放,让他伸手摸导轨的表面。
滑。
一点涩感都没有,像摸刚凝好的猪油。
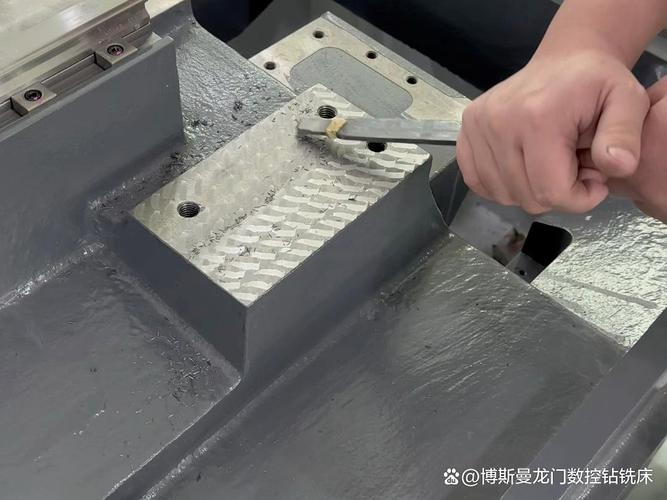
为啥不用磨床直接把导轨磨到要求的精度?
磨床磨出来的面,刚测的时候是平的。但是材料本身带应力啊,你磨掉一层金属,藏在材料内部的应力慢慢释放,过个三五年,导轨就会悄悄弯掉,到时候机床的精度直接掉一个等级。
手工刮研的应力释放逻辑,是从根上就把材料的内应力顺着刮掉的方向导出去。师傅刮一下,就测一下接触点,整个导轨刮完,亮斑分布得像撒了一把碎星,哪怕用个二三十年,精度都不会跑太多。
不过话说回来,现在好多新厂为了赶产能,直接把这道工序砍了,买的新机床用个没几年,加工出来的工件精度飘得离谱,最后还得花大价钱请老师傅回来重新刮一遍,算下来的成本,比当初老老实实做刮研贵了三倍都不止。
最离谱的报废,往往藏在最细的缝里
干机械制造久了就知道,从来没有什么“大事故”会让整批工件报废。
都是小问题。
比如之前有批结构件,所有尺寸都用三坐标测过了,形位公差全在合格范围内,结果做无损检测的时候,发现工件表面全是肉眼根本看不见的微裂纹。
查了半天才找到原因——操作的师傅怕刀具温度太高,把冷却液的流量开得特别大。刀尖刚蹭到材料表面,温度有个几百度,冷却液“哗”一下冲上去,金属表面瞬间遇冷收缩,直接淬出了细裂纹。
切削过程的温度骤变,比你想象的破坏力大得多。你觉得是在给刀具降温,实际上是在给工件“泼冷水”,金属哪经得住这么折腾?
这种事说出来都好笑。十几个小时的加工,几万块的材料,最后栽在个流量阀门上。
昨天那个实习生下班的时候,蹲在车间门口拍自己裤子上的铁屑,说原来机械制造根本不是什么高高在上的工业神话。
就是一群人,跟头发丝都不到的偏差死磕,跟材料的脾气死磕,跟那些别人根本注意不到的小细节死磕。
我当时递了瓶冰矿泉水给他。
没说什么加油的场面话。
毕竟车间里的道理,从来都是铁屑蹭出来的,不是靠嘴说的。
作者|制造
排版|制造
审核|安然