刚踏进车间门那股混着切削液、铁屑和焊烟的味道扑过来的时候,我带的那个刚毕业的小孩正举着游标卡尺,蹲在成品料箱边翻得满头汗。他以为检验就是把所有加工完的零件挨个量一遍,挑出尺寸超差的扔去返工。我站在他后面看了五分钟,没说话,踹了踹他脚边的料箱:”走,带你去看看真正的过程检验是啥。”
检验从来不是流水线的终点岗
很多人对检验岗的认知还停留在“最后一道关卡”——所有工序走完,零件堆在料箱里,检验员挨个过一遍,合格的转去下一个环节,不合格的打回去返工。说白了就是个事后算账的角色。
这认知错得离谱。我见过最离谱的班组,为了多抢点产量,把三道车削工序全攒完了才凑在一起量尺寸。结果最开始那一刀的外圆基准偏了0.2mm,后面两道工序全顺着这个歪基准走,最后整盘二十多根轴全废,光材料成本就小两千,还硬生生耽误了三天的交期。说真的,这种亏我见太多了。哪是省时间啊,纯粹是给自己挖深坑。
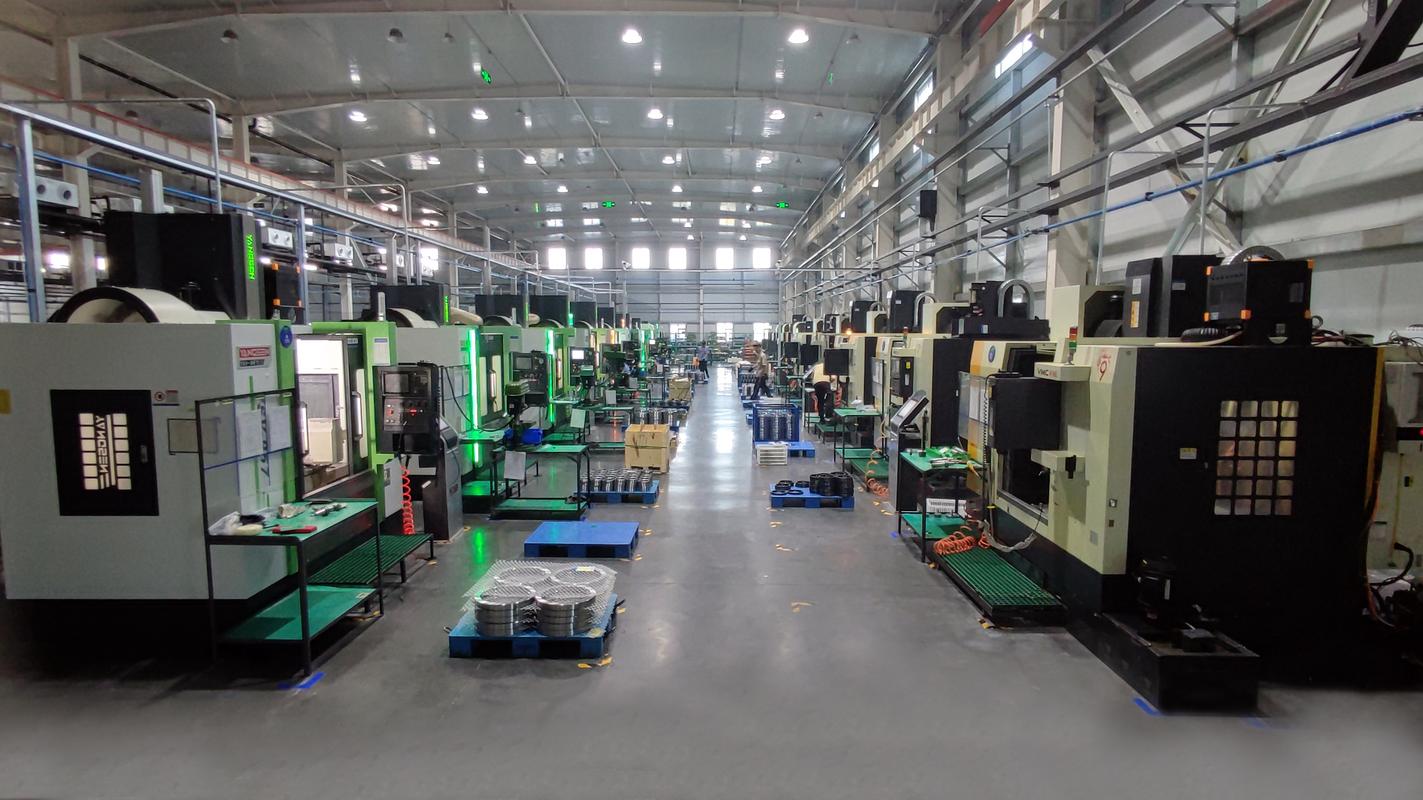
真要把检验放在最后,前面每一步攒的偏差全堆到出口,就算你有火眼金睛,也架不住一整批零件全超差。到时候返工的返工,报废的报废,算下来的成本,比在每道工序边站个人盯着高十倍都不止。
卡的不是尺寸,是偏差的累积节奏
很多新检验员刚上岗的时候,总抱着个想法:要把每个零件的尺寸卡到和图纸上的名义值分毫不差才算合格。其实根本不是。过程检验的核心,是把偏差的增长范围锁在可控的区间里。
比如车第一刀外圆的时候,我们给的公差是0.05mm,不是说必须卡到正正好好的名义尺寸。你要盯着的是连续加工的零件尺寸往哪个方向飘——要是发现连续三个零件都往公差下限靠,就赶紧提醒操作工调刀,别等飘到超差了才反应过来。
手比尺快。真的。
很多干了十几年的老检验员,不用凑到灯底下对着刻度数,手指顺着刚加工完的轴面滑过去,就能感觉到刚才的走刀量是不是给大了,砂轮是不是该修了——那种细微的振纹,比设备屏幕上跳出来的超差报警早个十几件就能被逮到。
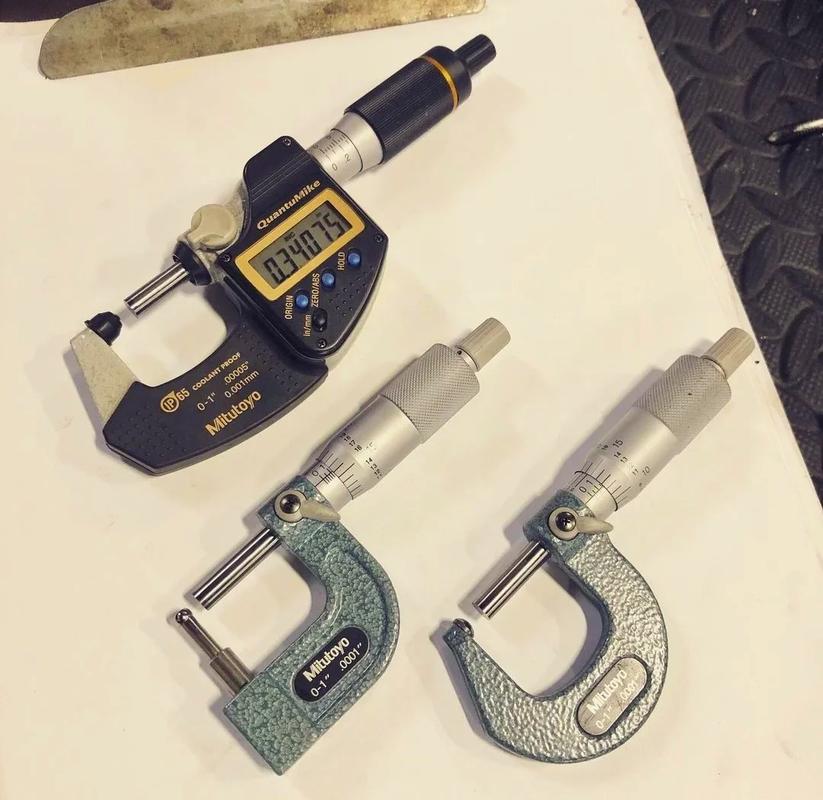
我之前见过个磨床班组,操作工装夹的时候没把尾座顶针顶到位,磨出来的轴锥度偏了0.03mm。要是等磨完整盘零件再去量,半盘料全得废。但过程检验就是在他磨完第一个零件的时候就凑过去测了下,发现锥度不对,马上喊他调整装夹,前前后后也就耽误了两分钟,连一个废品都没出。
说白了,这种检验根本不是为了挑错,是为了把错掐在刚冒头的时候。你在工序间看到定位销松了,看到刀具崩了个小口子,看到操作工为了赶速度把每半小时一次的尺寸检查省了,都得马上提。不是等出了批量废品,再开一下午的分析会,写八百字的整改报告。
最没用的检验,是抱着图纸抠字眼
我之前见过个刚从总部质检部调过来的小姑娘,拿着打印好的图纸逐字逐句抠,跟磨床班组吵了快一个小时。她说人家车出来的外圆比图纸标注的尺寸大了0.15mm,属于绝对不合格品,必须打回去重车。我过去给她指了指图纸上磨工序的余量标注,她脸一下子就红了——那0.15mm本来就是留给磨床的加工量啊。
过程检验从来不是当吹毛求疵的裁判,它的存在逻辑从来不是“卡得越严越好”。真正靠谱的过程检验,是给后面的工序留够加工余量,给最终的装配留够容错空间。你要是车削工序就把尺寸卡到了成品的公差下限,后面磨床稍微走快一点,直接就把尺寸磨小了,反而平白多了一堆废品。
车间里的检验员,劳保鞋上永远沾着擦不净的切削液印子,口袋里永远揣着一把磨得发亮的游标卡尺,指腹上因为常年摸金属零件,结了一层硬邦邦的茧。他们不用对着稿子念多少质量体系的条文,就知道哪道工序最容易出问题,哪个位置的偏差最容易攒成大麻烦。
我带的那个小孩后来蹲在工序边看了一上午,中午吃饭的时候跟我说,原来之前以为检验就是抓坏人的警察,现在才知道,更像给产线搭护栏的人。护栏搭得早,搭在容易摔的坡边,根本就不会有人掉下去。
我扒拉了一口盒饭,没接话。毕竟这道理,哪是听两句话就能懂的。得蹲在车间里,闻够切削液的味道,见够半盘半盘废掉的零件,才真的能摸透。
作者|制造
排版|制造
审核|满满