刚跨进装配车间的门,就能听见老周的大嗓门——”谁刚才把那台刚装完的液压夹具直接推到待发货区了?给我拉回来!”
旁边的实习小孩脸一下就白了。他刚才就是拧完最后一颗螺丝,按了下升降按钮看见夹具动了,就觉得全齐活了。这事儿太常见了。好多人觉得功能测试不就是按两下开关、看转不转吗?真不是。
被简化到变形的“走个过场”
我到现在都记得那个实习小孩当时攥着扳手的手都在抖,换我刚进厂那会被师傅这么吼,估计也得腿软。说出来你可能不信,我们车间上个月退回来的返修设备里,有三分之二的问题,都是出厂前的功能测试没做到位漏过去的。
好多产线的测试环节,到最后都被简化成了”开机、看转、关机”三步。根本没人去想,这台设备到了客户那边,要扛多大的造。上次遇到的那台输送线,前面的测试员就是按了启动按钮,看见滚筒转了,就打了合格戳,结果拉到客户现场,满负荷跑起来3个小时,滚筒的径向摆幅直接超了2毫米,把上面放的工件都刮出印子了。
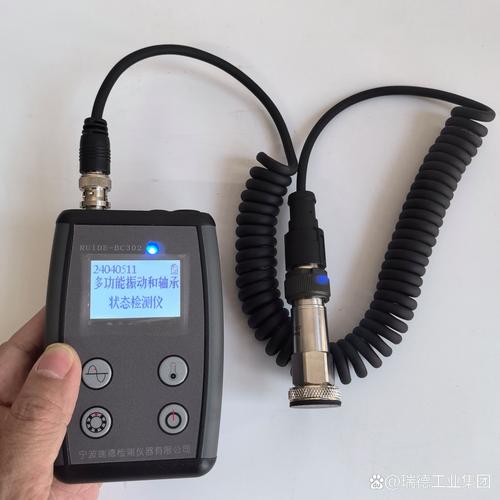
大部分车间里的功能测试漏检,根本不是设备坏得太隐蔽,是测试的人从根上就把”能运行”和”能干活”划等号了。就像你买个微波炉,不能只按个启动键看灯亮了就算合格,你得放杯水进去转两分钟,看水热不热,转盘卡不卡,门关上的时候密封好不好。空转半小时都顺的设备,真接上负载说不定立马就掉链子。
真要测到点子上,得顺着“人怎么用”倒推
老周骂人的时候总说,别照着手册上写的测试步骤机械打勾,你得反过来想——这设备交到用户手里,人家是怎么用的?
就拿刚才那台被拉回来的液压夹具来说,它在客户那边是要天天夹着几吨重的铸件,反复升降、夹紧、松开,一天循环几百次的。那测试的时候能只空着按两下升降就完事吗?肯定不行。得拿和工件重量差不多的铁块压在上面,让它连续循环跑个几十次,测夹紧力稳不稳,升降的时候有没有卡顿,泄压的时候会不会掉压。
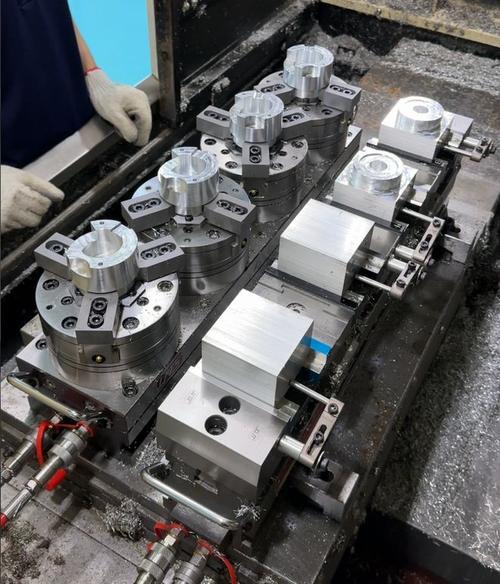
我之前带过的一个小伙子,刚毕业来的时候总说”这测试流程写的就是空运行啊”,我把他拉到客户的生产现场看了一上午——人家那夹具夹着铸件,连午休都不带停的,空运行测出来的结果,跟实际使用差了十万八千里。
功能测试最忌讳”照着流程打勾”,你得想清楚这设备最后要扛多大的造,就把测试的条件拉到跟实际使用一模一样。比如测个自动上料的机械臂,你不能只让它在空载的状态下转两圈,得把它平时抓的那种重量的料盒挂在末端,让它走完全部的动作路径,甚至要模拟一下现场偶尔会出现的卡料、偏位的情况,看它会不会触发报警,会不会硬掰把电机憋坏。
那些藏在细节里的“及格线”
好多人测的时候只看”有没有动作”,不看动作的细节。比如上次遇到的那台拧紧机,测试的时候按启动,看见套筒转了,螺栓也拧上去了,就觉得合格了,结果到客户那边,拧出来的螺栓扭矩差了快20%,为啥?因为测试的时候根本没拿扭矩扳手复测,只是看套筒转了就完事。还有的设备,动作是全的,但是运行的时候有异响,测试员觉得”新设备嘛,有点声正常”,其实那是轴承的安装间隙不对,跑个半个月就得散架。
老周年轻的时候测机床,测完空运行,总拿个长柄的螺丝刀,一头抵在机床的主轴箱上,一头贴在耳朵上,听里面的齿轮啮合的声音——那种均匀的”沙沙”声是对的,要是夹杂着”咯噔咯噔”的磕碰声,哪怕转得再顺,也得拆开查。他说这招教过不下二十个徒弟,现在车间里还在用。
说实话,现在好多新的自动化产线,都配了自动的测试程序,人只要站在旁边等着机器自己跑完流程,屏幕跳出个”PASS”就算合格。但你真别全信那个程序。我见过太多次,测试程序里的参数设错了,把合格的阈值放得特别宽,哪怕设备已经出问题了,屏幕照样跳绿勾。这时候还是得靠人盯着——测的时候伸手摸一下电机外壳的温度,听一下传动部分的声音,看一下动作到位的位置准不准。这些东西,程序是写不那么细的。
别信。真的。那些在实验室里算出来的理论阈值,到了堆满切削液、空气里飘着铁屑、夏天车间温度能飙到四十度的现场,往往会打个不小的折扣,你测试的时候不把这些环境因素考虑进去,最后交付出去的设备,迟早要出问题。
刚才那个被老周骂回去的实习小孩,最后拉着夹具跑了两个小时的带载循环,测完发现其中一个密封件装反了,泄压的时候压力掉得特别快。要是真就这么发货过去,等客户那边发现夹具夹着铸件往下掉,再拉回来返修,来回的运费、耽误的生产时间,够给整个车间发半个月的冰棍钱了。
作者|制造
排版|制造
审核|见微