上周带的00后实习生,攥着刚领的游标卡尺蹲在铣床边,对着刚卸下来的铝合金端盖卡了三圈,抬头冲我喊:”师傅!外径公差0.02,全中!”
我走过去拿过他手里的卡尺,没说话,把卡脚往端盖的侧面棱上一靠——他选的测量位置,刚好是上一刀走刀留下的接刀痕正中间。
你看,这就是大多数人对尺寸检测的第一误解:只要卡上的数字对,就算过。
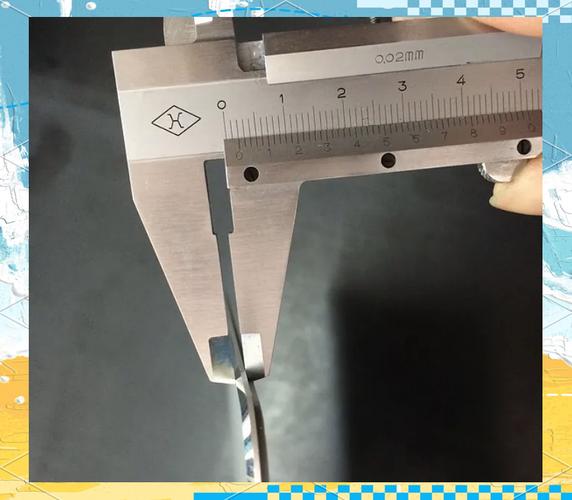
你量的根本不是零件,是你自己的操作误差
说实话,我刚进厂当学徒那会,也觉得尺寸检测是全世界最简单的活——不就是把卡尺往零件上一卡,读个数,对一下公差表就完事?直到我因为攥卡尺攥了太久,测的一批传动轴全被判废,蹲在工具房擦了一下午的尺身,老班长扔给我个厚棉手套,说”你是测零件呢,还是给卡尺捂手呢?”
真的。
一半以上的测量误差,根本不是零件本身带的,是操作的人自己带进去的。
夏天车间的温度能冲到38度,你攥着卡尺站十分钟,金属尺身被手心的温度烘得胀开个几丝,量出来的数能偏0.03都不止。还有按卡脚的力度——你大拇指用的劲大一点,卡脚就会被撑得往外张一点,数字直接飘。更别说选的测量面要是带点毛刺、沾了点切削液,卡出来的数根本就不准。
别信那个数。
那些你根本没注意到的“隐形测量位”
刚才那个00后实习生,量完外径就把卡尺往工具车上一放,说可以转下道工序了。我把端盖翻过来,指着中心的轴承内孔问他:”你这孔量了几个点?”
他愣了下,说”就卡了两个对着的位置啊,公差都在范围内。”
我拿过塞尺往孔壁的缝隙里塞了塞——因为铣削的残余应力,这个孔根本不是正圆,是带点椭圆的,两个正对位置的直径差能有0.015,刚好卡在公差的边缘,要是只卡这两个点,根本发现不了椭圆度超差的问题。
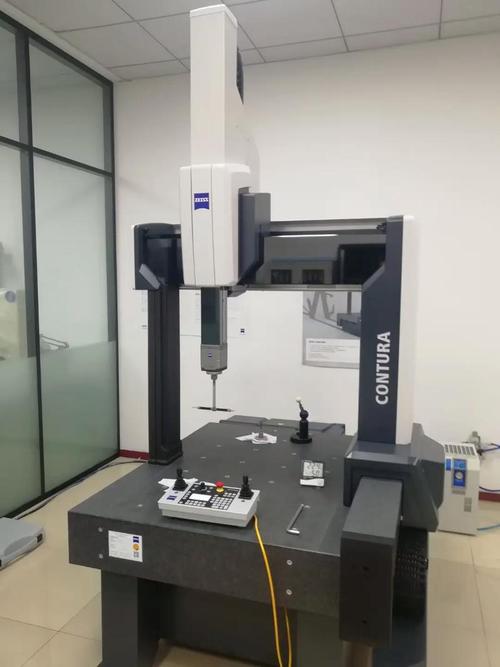
很多人觉得用三坐标测量机就是“高端检测”,其实不然。机器的测针伸到孔里,要在圆周上均匀打8个点,算出来的平均直径、椭圆度、圆柱度,才是这个孔的真实状态。之前碰到个外协厂送过来的零件,检测报告上的内孔尺寸全合格,我们装轴承的时候卡了半天都塞不进去,拿三坐标一测,椭圆度超了0.02——他们的检测员就是在孔的两个正对位置卡了两下,连转个角度都懒。
不过话说回来,谁刚学的时候没犯过这错?我第一次测薄壁套的时候,把卡脚按得太狠,直接把本来正圆的套夹成了椭圆,报的数比实际尺寸小了0.04,被老班长追着骂了半车间。
尺寸检测从来不是“找合格数”,是给后面的工序“排雷”
很多刚接触这行的人,总觉得尺寸检测的目标就是“凑在公差范围内的数”,只要数字对,就万事大吉。根本不是那么回事。
真正的尺寸检测,从来不是对着公差表凑数字,是从零散的测量值里,揪出藏在机床、刀具、甚至操作习惯里的隐患。
比如你连续测了三个零件,发现每个的外径都比标称值小了0.01——别觉得在公差范围内就不管,这说明刀具已经磨钝了,再不调整机床的进给补偿,再过五六个零件,尺寸就直接掉到公差范围外面,整批都要报废。之前碰到过个夜班的检测员,为了赶产量,给超差的零件在卡尺卡脚下面垫了个薄纸片,假装量出来是合格的,结果这批零件发到总装线上,装配的时候全卡不进去,拆回来返工,整个班组扣了当月的绩效,那小伙现在还在当学徒补操作规范呢。
说穿了,这活就像你在家做手工,量木头的时候别只盯着最后那几毫米的数——你得摸一摸锯片是不是钝了,尺子是不是歪了,不然你就算凑对了尺寸,拼出来的东西也是歪的。
上周那个00后实习生,我给他找了个带隔热套的卡尺,教他每次测量前先把尺放在工装台上放五分钟,和车间温度持平了再拿起来用,选测量位置的时候避开接刀痕,在圆周上多转两个角度卡。昨天他测的一批端盖,到现在没出过一次返工件。他下班的时候跟我说,原来以前觉得这活就是个“读数字的”,现在才知道,这活要是偷点懒,后面的工序能给你捅出天大的娄子。
作者|制造
排版|制造
审核|满满