上周带刚毕业的小徒弟逛机加工车间,他凑到立式铣床旁边看师傅铣一块铝合金安装板,手痒想上去搭把手,抄起旁边的通用台虎钳就往工件上卡——卡了三次都对不准侧面的基准边,最后一次还没夹紧,工件直接被铣刀带得弹出去半米远,差点砸到他的脚腕。
师傅手里的游标卡尺“啪”地往工作台上一放,指了指机床旁边那个焊得歪歪扭扭、连个正经防锈漆都没喷的灰铁块:“放那上面夹。”
通用夹钳为什么总在批量活上掉链子
说实话,我刚进厂那会,也觉得台虎钳是万能的。夹个工件,找个靠表敲个十来分钟,对好基准就可以开铣。单做一两件的时候,这流程没任何问题。但真碰到批量订单,比如一次要做一百件一模一样的安装板,你还每次敲半小时找正?
我刚进厂那会,班组接了个小批量的铝件订单,图省事全用台虎钳夹,干了三天,废品率快到20%。原因说起来都可笑——每次找正的力度不一样,敲的位置偏了个零点几毫米,铣出来的槽深浅都不对。主任追着骂了我整整一周,连我中午在食堂吃红烧肉,他都要端着餐盘过来损两句。
别觉得夸张。你站在机床旁边就知道,当你要重复一百次“抬工件—敲找正—紧螺丝—对刀”的流程时,光是那点累积的偏差,就够吃一壶的。
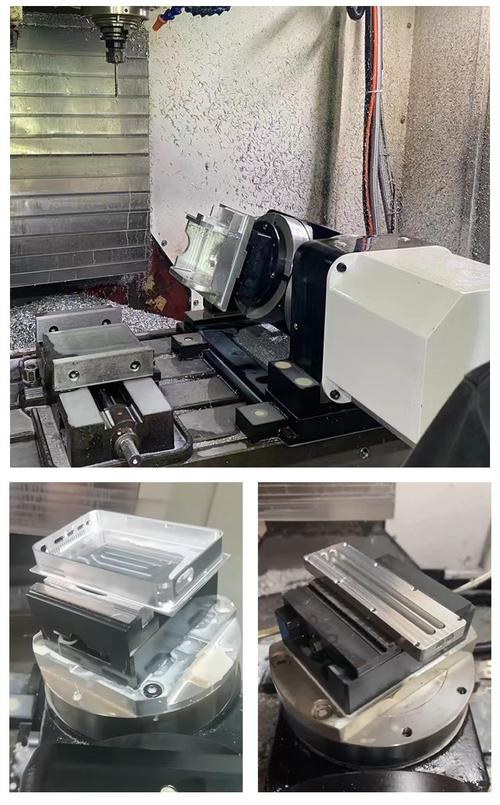
那堆焊得糙的铁块,全是为某一个工件量身做的
师傅指的那个铁块,就是我们今天说的专用夹具。
没有花里胡哨的结构,也没有亮闪闪的镀铬层,就是几块切好的钢板焊成的框架,上面铣了两个凸出来的定位销,旁边装了个快速夹紧的把手。你把刚才那块铝合金安装板拿起来,对准板上本来就有的两个安装孔往下一放——咔哒一声,直接卡到定位销上,连晃都晃不动。
定位销的安装位置,是和工件的设计基准完全对齐的,连0.02mm的偏差都刻意留出来给排屑用。根本不需要靠表找正,也不需要敲来敲去调整位置,夹紧把手一压,直接就可以开铣。刚才小徒弟卡了三次都对不准的基准,在这个夹具上,连手都不用多碰,工件放下去的位置就是完全对的。
我伸手摸了摸那个夹具的表面,定位销周围全是常年累月工件蹭出来的亮印,比家里盘了十年的老核桃包浆还厚。算下来,这夹具跟着班组干了快十年的活,光这一个型号的安装板,就加工了不下几万件。
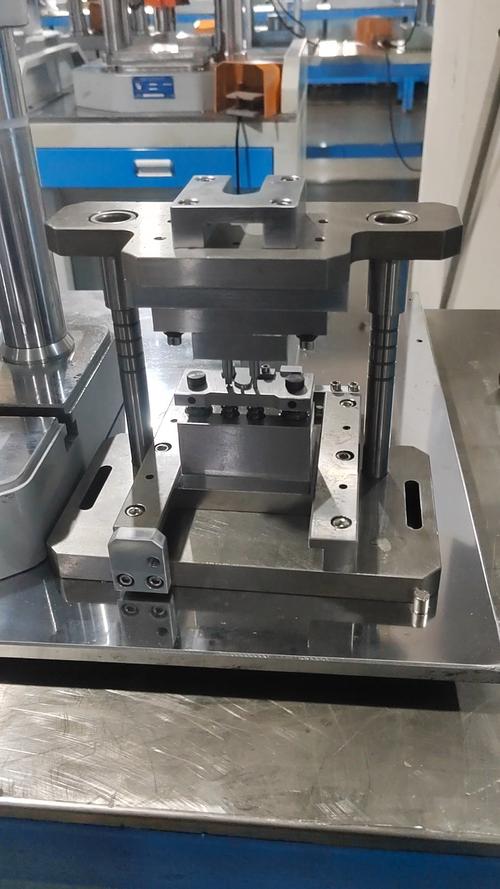
没人愿意借的“怪家伙”,藏着车间最实在的效率逻辑
车间里有个不成文的规矩,专用夹具从来没人主动借。
不是大家小气,是这玩意真的借了也没用。你拿个装钢件的夹具来夹铝件?定位孔对不上,夹紧的力度也不对,硬塞进去只会把工件夹变形。上次有个隔壁班组的师傅,为了省时间,硬把我们夹具上的定位销拆了,想用来铣他们的钢支座,结果加工出来的件孔位全偏,报废了二十多件。最后他蹲在废品堆里抠了一下午铁屑,脸绿得跟车间的安全标识牌一个色。
很多刚进厂的年轻人总觉得,做专用夹具是耽误加工时间——切钢板、焊接、铣定位销,一套夹具做下来大半天,还不如开着机床多铣两个件赚得多。但真等你为了找正磨掉半根铅笔、敲得胳膊酸,最后因为定位不准废了一摞工件的时候,才会明白那堆看起来笨笨的铁块,到底帮你省了多少没必要的麻烦。
不过话说回来,也不是所有专用夹具都要焊得那么糙。有些大批量的生产线,夹具做得跟精密仪器似的,带液压夹紧,按个按钮就把工件牢牢固定住,连手都不用碰。但大部分中小批量的车间,哪有那预算啊?找个钣金师傅切几块钢板,焊个架子,铣两个定位销,就是一套能用好几年的夹具。
昨天小徒弟又凑到那个夹具旁边,拿个游标卡尺量定位销的间距,被师傅拍了一下手背:“别瞎量,这玩意的记性比你好,放多少件上去,它都记得该在什么位置。”
作者|制造
排版|制造
审核|阿辰