先把最蠢的误区掰碎了说
刚进厂的新人十有八九会觉得,真空吸盘不就是个带橡胶边的小皮碗,往工件上一压,把空气挤出去,靠大气压把东西死死压住? 错得离谱。 你伸手摸过那种薄边的丁腈橡胶吸盘就知道,和工件接触的那圈边,薄得也就半张A4纸厚,软得像刚蒸好的发糕边。这东西的核心根本不是“能吸多大劲”,是“能不能把漏的缝堵上”。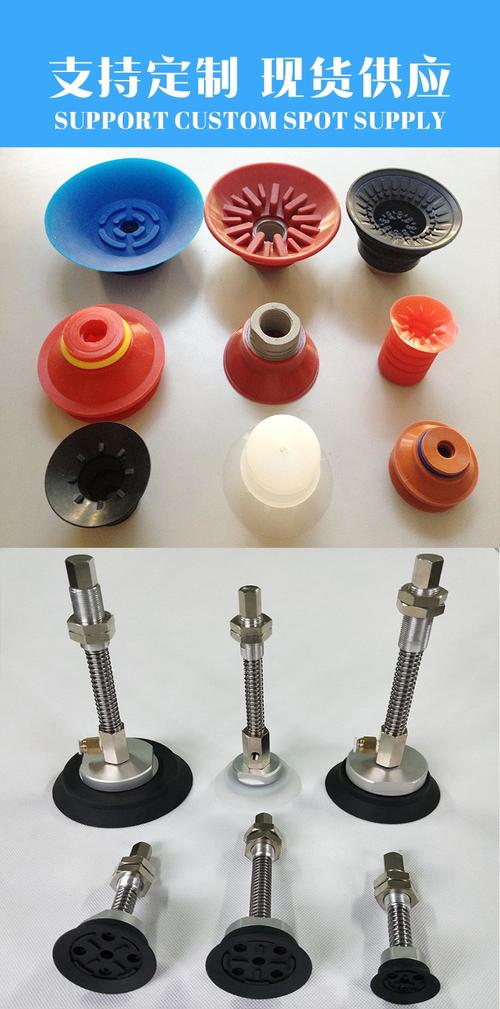
掉货从来不是吸盘本身的锅
小张上次的掉货事故,查了整整三天。一开始所有人都怪他没及时换老化的吸盘皮碗,拆下来看的时候,皮碗的边连个划痕都没有,弹性足得很,按下去弹回来快得很。 最后顺着管路一路查,才发现是前面的玻璃清洗机吹水的气管歪了,玻璃表面留了一层薄薄的切割液膜。皮碗压上去的时候,那层液膜把密封面垫出了个头发丝细的缝,真空度哗哗往下降。 我们拿秒表蹲在旁边测,正常干净玻璃的吸附响应时间是0.3秒,那次因为表面有液膜,压了1.2秒真空度还没到设定值,机器人就傻乎乎抬胳膊了——它哪知道人给的信号是按正常工况设的。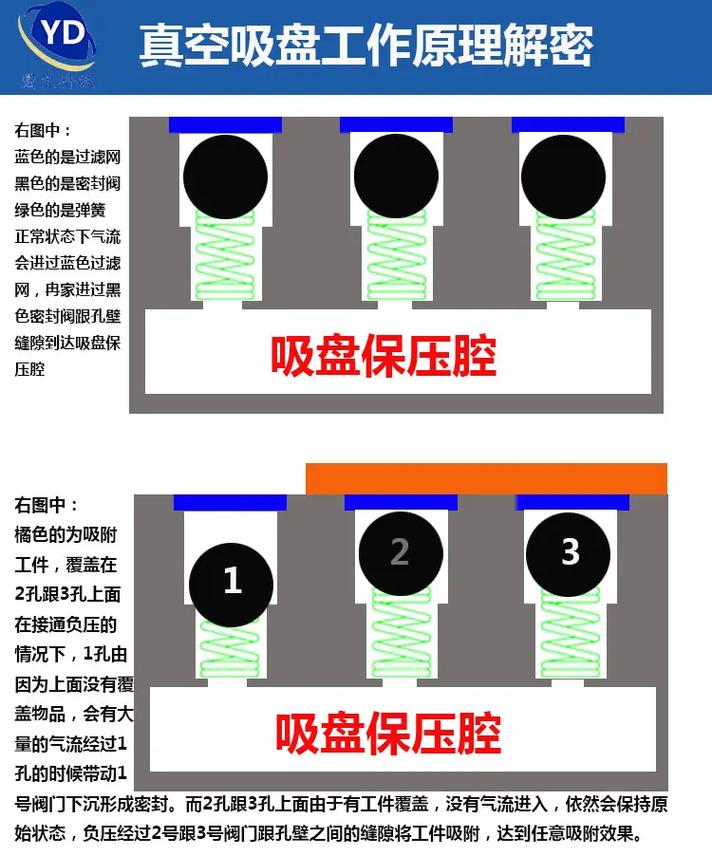
挑吸盘的门道,从来不在参数表上
之前有采购拿着厚厚的产品手册来找我,指着上面的数字问,这个吸盘标称能吸50公斤,为什么我们车间吸30公斤的铝板就往下滑? 我指了指手册角落那行小字给他看——人家标出来的吸力数值,是在完全光滑、绝对干净、垂直拉升的理想实验室环境下测的。参数表上的吸力数值在车间里要打对折用,碰到工况复杂的场景,打三折都算多的。 选吸盘从来不是对着参数表挑最大的就行。你要吸那种磨砂面的塑料板,表面有细密的凹凸纹路,就得选带多层褶皱的波纹管吸盘——那些褶皱能跟着表面的起伏变形,把密封的细缝填上,比硬邦邦的平皮碗靠谱十倍。要是吸那种刚从窑里出来的高温陶瓷砖,普通橡胶吸盘上去,三分钟就被烤得硬邦邦,边都化了,得用带金属骨架的硅橡胶款,耐热才扛得住。 谁碰谁知道。 你要是在空间狭窄的工位硬塞个大尺寸吸盘,机器人转个弯就碰到旁边的夹具,撞得哐哐响,修一次夹具大几千,比买十个吸盘都贵。 刚才小张又在旁边喊,说今天换了个带褶皱的吸盘,吸那堆带切割液的玻璃,连着跑了俩小时没掉货,下午要去食堂加个卤蛋。我抬头看了一眼,那台机器人正慢悠悠举着玻璃往磨边机上送,吸盘的皮碗压在玻璃表面,安安静静的,没一点动静。作者|制造
排版|制造
审核|安然