车间的噪音盖过了说话声。
刚换完班的小周蹲在产线边的油桶旁边,手里攥着个被夹出深凹痕的铝合金壳体,脸涨得通红——那是他盯了一上午的活,刚过视觉检测工位就被夹爪捏出了印子,直接被拉进了返工区。
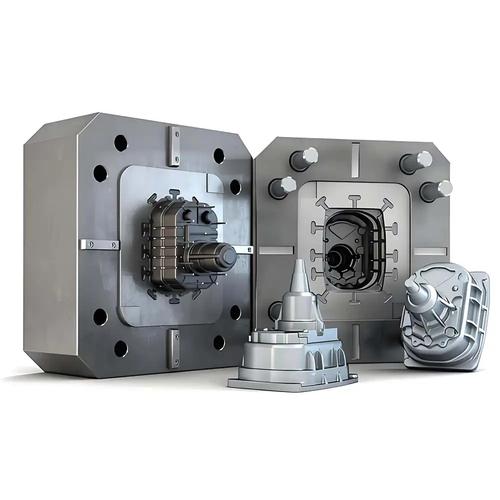
我走过去拿过那个壳体摸了摸,凹痕边缘还沾着点没擦干净的脱模剂,黏糊糊的,余温还没散。刚出压铸模的工件本来就软,常温下的强度都没上来,被硬邦邦的夹头一压,不留下印子才怪。
那点夹痕,根本不是力气大的锅
小周蹲在旁边嘟囔,说肯定是夹爪的气缸压力调太高了,要把气压拧小两圈。
我把夹爪指头上的胶垫撕下来按了按,硬得跟老自行车的外胎似的,按下去半天弹不回来。这哪是气缸的问题?上次仓管盘点的时候,把硬度高的工业胶垫和软质的减震垫混着放了,小周换易损件的时候图省事,随手抓了两个就装上了,连摸都没摸一下。
说实话这真不是他粗心。太多人把夹爪的胶垫当无关紧要的配件,觉得只要能贴在指头上就行。可你想想,刚出模的塑料壳、薄的玻璃面板、软的橡胶件,要是垫硬得跟铁块似的,别说夹稳,能不夹碎就算运气好。
就为了这点事,一早上废了八个壳体,算下来小半个月的奖金都搭进去了。小周后来蹲在地上把那两个硬胶垫泡在清洗剂里,边洗边骂,说下次换件再不看硬度,就把手夹进夹爪里。
你以为它只是个“会抓的钳子”?
刚入行的新人总觉得,夹爪不就是个升级版的老虎钳?气缸一顶,指头一合,把工件抓起来送到下一个工位就完事了。
哪有这么简单。
很多产线跑了五六年,换了一茬又一茬的传感器、机械臂,唯独夹爪从来没被好好琢磨过。夹爪的核心从来不是“抓得紧”,是“抓得刚刚好”——抓太松,工件在高速运行的时候晃来晃去,过视觉检测的时候就会被判成位置偏移;抓太紧,要么把工件夹出印子,要么把指头的胶垫磨得提前报废。
我们之前做玻璃面板的工位,之前总碎,换了贵的机械臂,加了高精度的视觉定位,还是每个班要碎个两三片。后来师傅带着徒弟在夹爪的进气口加了个小小的调压阀,调的时候拿个工件夹在指头上,轻轻晃一下,能掉就再拧紧半圈,晃不动就再松半圈。就这么个几十块钱的小零件,后来碎玻璃的概率直接掉了九成。
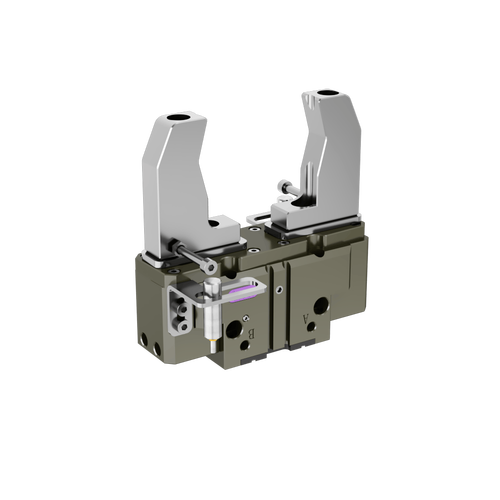
你可别觉得这是笨办法。很多进口设备的夹爪带什么力值反馈、自动补偿,说到底不就是在找那个“刚刚好”的力度?哪有什么玄乎的技术,都是被碎工件逼出来的经验。
最容易被忽略的故障,都藏在缝里
上个月有段时间,产线总莫名掉件。
查了整整三个班。换了新的气缸,换了新的胶垫,把机械臂的运行速度调慢了三分之一,还是跑着跑着,工件就从夹爪上滑下来,砸在传送带的挡块上。
最后把夹爪整个拆下来才发现,指座的缝隙里卡了半粒小米大的铝屑。是之前做铝件加工的时候飞进去的,卡在滑块和导轨的间隙里,把指头的行程硬生生卡短了一毫米多。看着夹爪是完全合上了,实际根本没碰到工件的核心受力面,跑快了自然就掉。
我当时捏着那粒亮闪闪的铝屑,差点把扳手扔在地上。白折腾三个班啊。
很多人保养夹爪,就是拿抹布把表面的油污擦一擦,喷点润滑油,从来不会把指头拆下来,看看缝里卡了什么碎屑。尤其是做铝件、切塑料的车间,飞出来的碎屑细得跟灰尘似的,顺着缝隙钻进去,卡上十天半个月,轻则掉件,重则把导轨磨坏,整个夹爪直接报废。夹爪的行程误差,只要超过一毫米,就可能在高速运行的产线上演掉件惊魂。
不过话说回来,谁刚入行的时候没在这种小事上栽过跟头?我刚当学徒那会,把夹爪的弹簧装反了,抓个薄塑料零件能给捏成碎渣,被师傅追着绕车间跑了三圈。现在想想,要是当时有人告诉我,夹爪不是越紧越好,说不定我还能少赔点钱。
毕竟这车间里,最不起眼的往往是最要命的。那些安安静静蹲在机械臂末端的夹爪,没什么花哨的动作,就日复一日地张开、合上,攥着每一个工件往前跑。你对它不上心,它迟早给你添堵。
作者|制造
排版|制造
审核|满满