上周三蹲在总装线旁啃冷包子,就看见新来的实习生推着车撞了立柱。
哐当一声。
半摞待装的密封圈撒了半走廊,滚得满地都是,他蹲在地上捡得满头汗,连说这车怎么推都把不住方向。
那车就是天天见的周转车。没人把它当回事,对吧?
你眼里的“拉货铁架子”,根本不是随便焊的
很多刚入行的新人总觉得周转车就是车间里凑合用的临时工具,既没有数控设备的精密感,也没有输送线的自动化属性,不值得花半分精力去琢磨。我刚进厂的时候也这么想,直到亲眼看见隔壁班组的车因为重心没配好,过伸缩缝的时候直接侧翻,半箱精密传感器砸在水泥地上,赔的钱够买三辆全新的周转车。
这里面的门道其实细得很。就拿最基础的分层板来说,从来不是均匀打几个孔装三层板就完事的。承重分层的重心高度是核心——重的毛坯、铸件必须放在最下层,轻的电子件、橡胶密封件放上层,整体重心压在轮轴连线的正上方,推的时候才不会晃。我见过最离谱的班组,为了多装货,把最重的电机壳直接堆在上层板,推过弯道的时候车把直接翘起来,人被带着摔出去半米,膝盖破了好大一块。
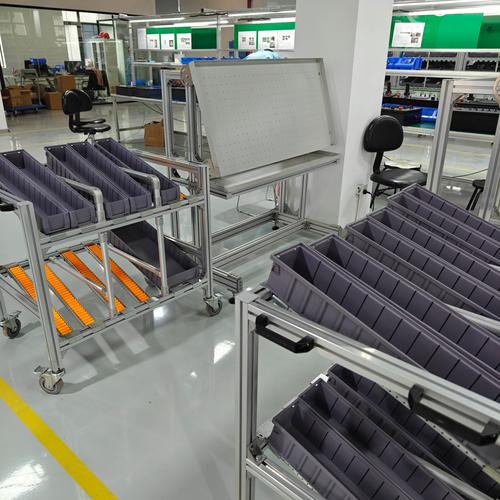
别觉得这是小事。你想啊,推车上坡的时候,重心偏上,人得用更大的劲拽着车把才不会往后溜;过车间的减速带,重心高的车一颠,上面的零件就往下滑,碎了、刮花了都是成本。有那点反复整理、补料的时间,够多装两台设备了。
那点没人在意的轮轴偏差,能磨掉你班组一半的产能
回到开头那个实习生撞立柱的事,根本不是他手笨。我后来蹲下来看了看那辆车,两个前轮的轴歪了快两公分,推的时候自动往左边偏,刚学推车的新人根本控不住。
很多人觉得周转车坏了就是轮子磨平了,换个轮子就完事。根本不是。轮轴的平行度偏差才是藏在缝隙里的效率杀手。焊架子的时候,两个前轮、两个后轮如果不在平行的两条线上,推的时候轮子就会蹭着地面走,不仅推起来沉,还总往一边歪。
上周跟测时员蹲在主通道口数了十分钟。同一段50米的平整通道,轮轴正的车推过去22秒,歪了两公分的车得31秒。一天来回跑四十趟,光在这上面多花的时间就有快12分钟。看着不多?一个月攒下来,就是整整一个班的产能浪费。更别说长期歪着身子推车的老员工,干个半年就得腰突、胳膊酸,那点医药费又是额外的支出。
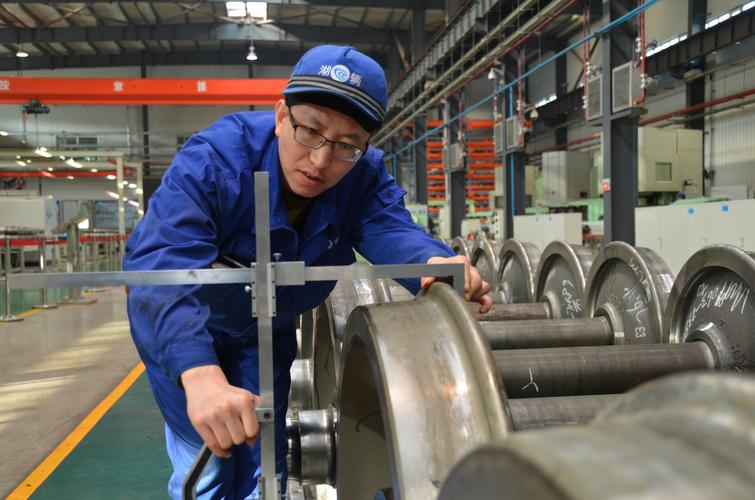
说实话,之前我也觉得这点偏差算个屁,直到算完工时账,后背都凉了。之前我们班组有三辆老车,轮轴歪了快三年没人管,去年抽了半天时间,把四个轮子拆下来重新校了平行度,再推的时候,顺得像在冰面上滑。原来推一趟要费半分钟的劲,现在胳膊轻轻搭着车把就走,班组的人均产量,半个月就涨了8%。
别总想着买最贵的,适合你产线的才是真的省
现在采购周转车,很多人一上来就选最贵的。什么全不锈钢加厚、静音橡胶轮、带锁扣的抽屉,参数表看得人眼花,买回来往车间一放,根本不适用。
你要是做重型铸件的工序,车间地面全是铁屑、焊渣,给你配静音软橡胶轮,三天就被扎得全是洞,花那冤枉钱干啥?选那种硬聚氨酯的轮子,耐扎、耐磨,推起来虽然有点声音,但能用三年不换。你要是做精密电子的工序,零件怕刮、怕静电,那普通的铁架子车就不行——得贴防静电的软胶垫,分层的板要做圆角,不然零件的金手指被刮花,退料率能涨一大截。别被参数表上的承重、静音指标迷了眼,适配性永远比纸面参数重要。
之前我们车间换了一批专门放PCB板的周转车,板层之间留的空隙刚好能卡着板的边缘,不会晃,还带静电导出的接地线。之前用普通铁架子车,零件在架子上滑来滑去,刮花的板每个月要退二十多片,换了车之后,退料率直接降了七成,那点买车的钱,不到半个月就从节省的物料成本里赚回来了。
不过话说回来,也别为了省那点钱,随便找个电焊铺焊个架子就当周转车用。上次看见隔壁小厂的车,架子薄得用手一推就晃,装了半框零件就变形,推没两次轮子就掉了,摔的零件比买三辆正规车还贵。
刚才写这些的时候,窗外还能听见车间通道里那辆旧周转车的轮子咕噜咕噜响。跟了我们快八年了,轮轴调过三次,分层板上的胶垫换了两茬,从来没掉过链子。
真的。
很多人总在找什么能大幅提效的黑科技,却天天从身边最不起眼的东西旁边走过去。哪有那么多神器啊。无非是别人嫌麻烦、懒得管的时候,你多蹲下来看一眼,多调半公分的偏差,多把重的东西往下放两层而已。
作者|制造
排版|制造
审核|知知