上周带刚毕业的小徒弟去粗加工车间,立式车床刚停了半小时,地面还留着刚滴的液压油印,切屑堆在脚边泛着冷光。小徒弟蹲在台阶上掏出来笔记本,对着设备科发的月报算,说这台床子这个月总运行240小时,累计停机12小时,算下来故障率才5%,刚好达标。话音刚落,班组长拎着扳手从旁边走过来,一脚踢开脚边的铁屑,说你这数报上去,咱们月底的奖金全得扣光。
先别急着套公式
很多刚进车间的年轻人,对故障率的认知,全来自课本上那行简单到离谱的公式:故障停机时间除以总生产时间。听着没毛病。但车间里的账,从来不是这么算的。
上次这台床子主轴轴承烧了,换轴承花了3小时,拆的时候发现配套的密封圈已经磨得发硬,等备件等了4小时,换完之后试切了12件零件,调精度调了1.5小时——这些时间,小徒弟全算成了“正常检修时间”,压根没往故障率里加。
故障率从来不是拿个表掐时间就能算准的数。它要算的不是“修了多久”,是从设备第一次出问题,到它能稳定切出合格零件的全部时间。你要是把换件、等备件、调试、试切的时间全抠出去,算出来的数好看是好看,等下次设备彻底趴窝,谁都兜不住。
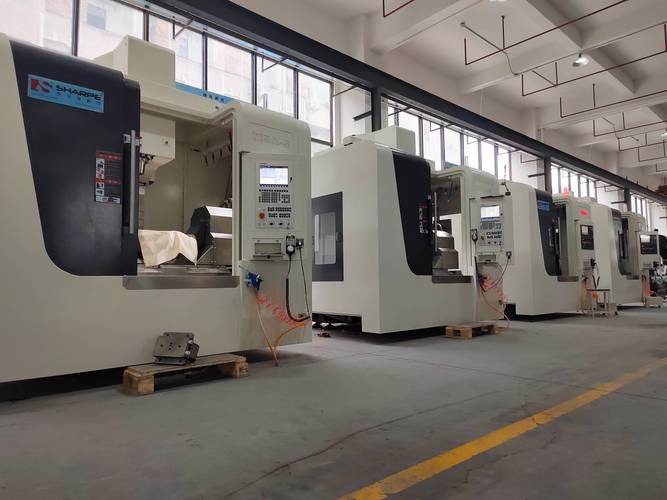
我刚入行的时候也干过这蠢事,把所有调试时间都从故障统计里剔出去,报表上的故障率一个比一个好看,结果半年后那台铣床的丝杠直接崩了,整条线停了8小时,工段长追着我从车间头骂到车间尾,劳保鞋踩在铁板上咚咚响,现在想起来耳朵还发麻。
那些被漏掉的“暗故障”
你以为故障就是设备彻底动不了?错。
很多故障根本不会让设备直接停转。比如床子切削的时候,突然尺寸飘了0.02毫米,切出来的零件超差,得停下来重新对刀,每次停个10分钟,一天碰个两三次,很多人觉得这是操作工手不稳,不算故障。但这本质上是导轨磨损、丝杠间隙变大的前兆。
那些不影响设备运转、但会悄悄拖慢生产的小问题,才是故障率里最容易被忽略的大头。
刚装的新设备头三个月,小毛病会特别多——装配的时候残留的铁屑没清干净,润滑油路没冲开,螺丝没拧到位,跑着跑着就出问题,这阶段的故障率高是正常的。等磨合个两三年,设备进入稳定期,故障就少了,这时候算出来的数才真实。但要是设备用了七八年,你就会发现,今天密封圈渗点油,明天换刀机构顿半秒,后天切到硬料的时候抖一下,这些零碎的小问题攒起来,故障率会比你想象的高得多。
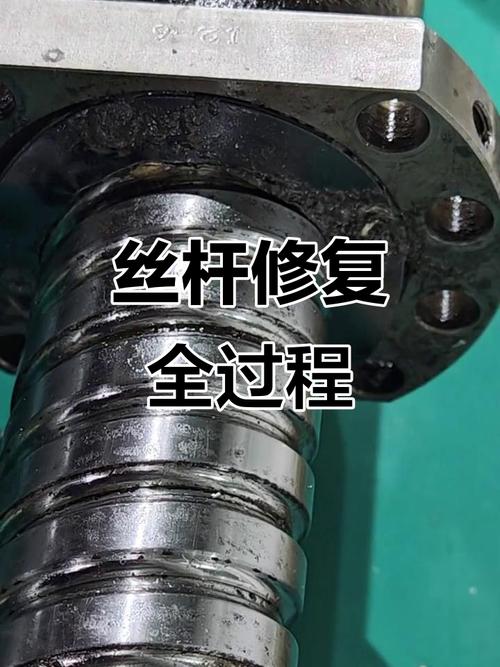
我之前碰过一台用了十年的车床,报表上的故障率一直卡在3%,看着特别健康。直到有次拆下来换导轨,才发现丝杠的螺纹已经磨掉了三分之一,之前每次对刀要多花的时间,全被算成了操作工的正常辅助时间。等真的磨到彻底卡壳,拆下来换丝杠连调试带等备件,足足花了14小时——那一下的损失,够之前省的所有停机时间翻十倍。
说白了,很多时候不是设备没故障,是你把故障的账,算到了操作头上。
算故障率到底是为了啥
我见过太多车间,算故障率纯粹是为了月底扣设备科的奖金。谁负责的设备故障停机时间长,就扣谁的钱。这逻辑听着没毛病,其实完全搞反了。
算故障率从来不是为了追责。是为了提前堵窟窿。
比如你统计的时候发现,某台冲床每周都要因为离合器打滑停个两三次,每次换个摩擦片半小时,算下来故障率比别的设备高30%。你要是等着它彻底坏了再修,说不定哪天离合器直接抱死,冲床连带着模具都撞坏,修起来要花几十万。但你要是提前把离合器总成拆下来,把弹簧的预紧力调一遍,把堵了的润滑油路通开,花俩小时,后面大半年都能顺顺当当跑。
就像你自己开车,刹车踩的时候有点软,你别等刹车彻底踩不住了再去修,那时候就晚了。
小徒弟上周把之前漏算的时间全补到表里,重新算出来的故障率是15%,比最开始的数高了三倍。他自己蹲在机床边愣了半天,手里的劳保手套沾了满手的切削液。
现在他每次去车间,兜里都揣个巴掌大的小本子,听见哪台床子启动的声音不对,哪台床子换刀的时候顿一下,就赶紧记下来。
毕竟,那些被你算错的、藏在角落里的故障率,最后找上门的时候,可不会跟你客气。
作者|制造
排版|制造
审核|柚子