刚跨进车间门,脚底下的铝屑被踩得沙沙响,混着切削液和旧机油的味道直往鼻子里钻。老周靠在输送辊道边上,手里攥着半瓶喝剩的淡茶,指节上的机油印子洗都洗不干净。他刚训完一个新来的班组——上次人家把中修当凑数活干,换完轴承就直接把辊子装回去,连轴的圆度都没测,结果开线跑了俩小时,辊子晃得把上面走的铝板刮出一道半指深的印,整批料直接进了废料堆,算下来小三万块的损失。
别拿小修当中修,差的根本不是工时
很多新入行的人搞不清三者的边界。
小修是什么?就是你巡检的时候听见轴承响得不对,停下来换个密封,紧个松掉的螺栓,俩小时搞定,不耽误整线生产。说白了是见招拆招的应急。
大修是什么?是把设备拆到地基上,能换的部件全换,恨不得重新校准一遍水平,动则停线十天半个月,花的钱够做好几轮日常维护。
那中修是什么?
不是把小修的活多干两个就算数。
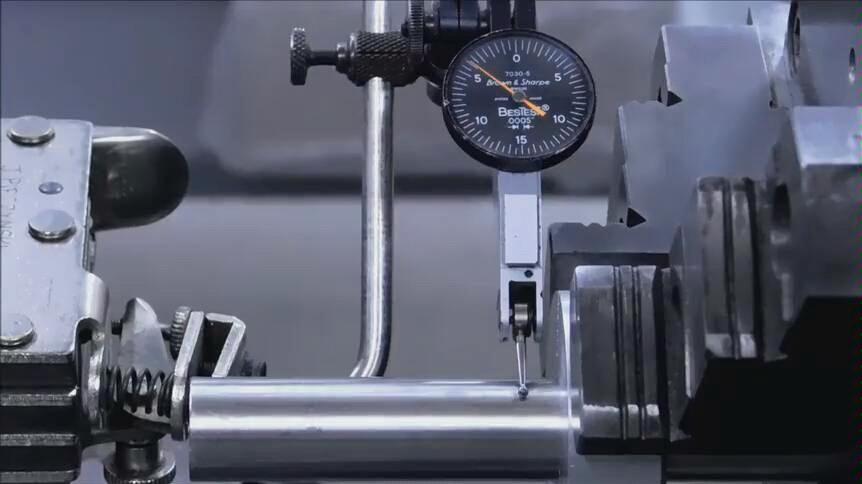
就拿那根天天转的输送辊子说,平时小修就是看见胶层磨薄了,补个涂层就行。但轮到中修,你得把整根辊子从支架上抽出来。拿千分表架在轴端,慢慢转一圈,要是表针跳的幅度超过一根头发丝的直径,你就算看着轴面没划痕,也不能直接往回装——这说明轴已经有了肉眼看不见的弯曲,装回去跑不了俩月,照样刮产品。
上次那个小伙子就是不信邪,觉得“看着没坏为啥要费那劲”,省了半小时测圆度的功夫,后面花了整整四个小时清废料、换辊子、重新校平,班组的月度奖金直接扣了一半。
中修的核心,从来不是“坏了才修”
很多人对检修的理解停留在“坏了就换”,但真等部件坏到出异响、掉渣的时候,往往已经错过了最省钱的修复窗口。
就拿藏在防护罩后面的传动齿轮说,平时你站在设备边上,只能听见齿轮箱均匀的嗡嗡声,根本看不见里面的状态。要是等你听见咔咔的打齿声再停线,那基本已经是齿轮崩了齿的大修级故障,换个齿轮箱的钱够你做三次中修。
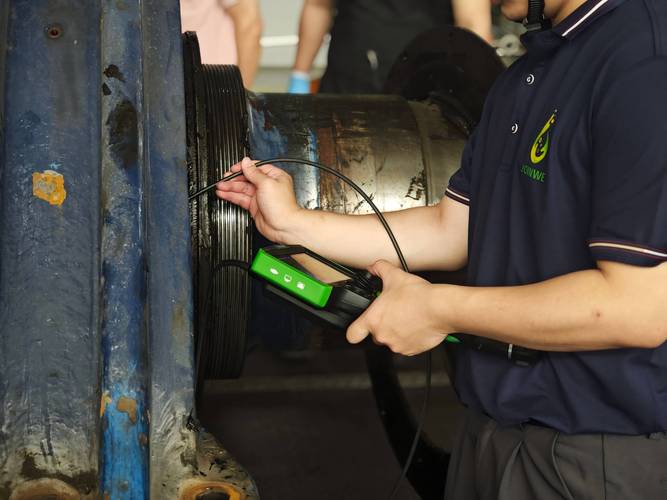
中修的时候要干什么?把齿轮箱的端盖拆了,拿个细头的工业内窥镜伸进去,顺着齿面慢慢转一圈。戴线手套摸上去,要是齿面那层硬硬的硬化层,已经有了细微的拉毛感,或者能看见发丝一样的浅裂纹,这时候就该及时做表面强化处理,根本不用等它崩齿。
中修的本质,是赶在疲劳裂纹刚冒头的时候就把隐患摁住,而不是等着零件碎了再换。很多产线的设备能用十几年不出大问题,根本不是设备本身质量有多好,是每次中修的时候,都把这些藏在壳子里的小毛病挨个揪出来,没给它发展成大故障的机会。
那些规程上不会写的中修讲究
干了十几年检修的老工人都知道,规程上写的步骤都是及格线,真要把中修做扎实,全是些没地方写的细节。
比如拆下来的轴承,绝对不能直接往沾了铁屑的水泥地上扔。你得找块干净的塑料布垫着,不然铁屑粘在轴承的滚道上,你吹都吹不干净,装回去跑俩月,滚道磨得全是印子,到时候拆开看,谁都想不明白为啥新换的轴承这么快就坏。
我刚进厂的时候就踩过这个坑。当时赶工期,拆下来的密封件直接放在地上,装O型圈的时候还拿螺丝刀硬撬,把橡胶边划了个小口子。当时看着啥问题没有,结果开线跑了三天,液压泵开始往外面渗油,班组连夜拆了三次泵才找到那个小口子,折腾到后半夜才回去睡觉。老班长当时拿着油壶往我跟前一放,说你这省的十分钟,后面要花十个钟头补窟窿。
还有拧螺栓的讲究。不是越紧越好。比如那种铝合金的端盖,你要是拿个大扳手死命拧,直接把螺纹拧滑了,整个端盖就废了。老工人的习惯是,拧到规定力矩之后,拿个记号笔在螺栓和端盖的接缝处画一道竖线,下次巡检的时候,远远扫一眼就知道螺栓有没有松,不用挨个拿扳手紧一遍。
没人爱做中修。
脏。拆那层积了好几年油泥的防护罩,蹭的工作服上全是黑印,洗都洗不掉。累。拆下来的辊子、齿轮,几十斤重,抬上抬下的,一天下来胳膊都抬不起来。最憋屈的是,你费了三天劲把所有部件都检查一遍,啥隐患都没找着,外面的人还觉得你这活干得太轻松,转头就给你压别的任务。
但真等你开线的时候,看着辊道上的工件走得平平整整,连个晃影都没有,齿轮箱转得安安静静,你就知道这三天的脏活累活没白干。
上次跟老周在车间边上抽烟,风从通风口吹过来,带着点切削液的凉味。他指着刚做完中修的那条线说,你别瞧现在安安静静的,再过八个月,等下次中修的时候你再来,要是哪根轴的圆度超差了,我把手里的那把活动扳手吃了。
作者|制造
排版|制造
审核|乐乐