2026-09-19 22:15:57 分类:正文
刚擦完手上的切削液,转身就看见徒弟蹲在零件堆旁对着半加工好的横梁皱眉头。好好一块毛坯,中间挖了七八个大大小小的腔,边缘还铣出来一圈凹痕,他摸了摸壁厚问我,这不就是故意减料吗?做这么薄,能用得住?
挖掉的都是“肥肉”,省的都是真金
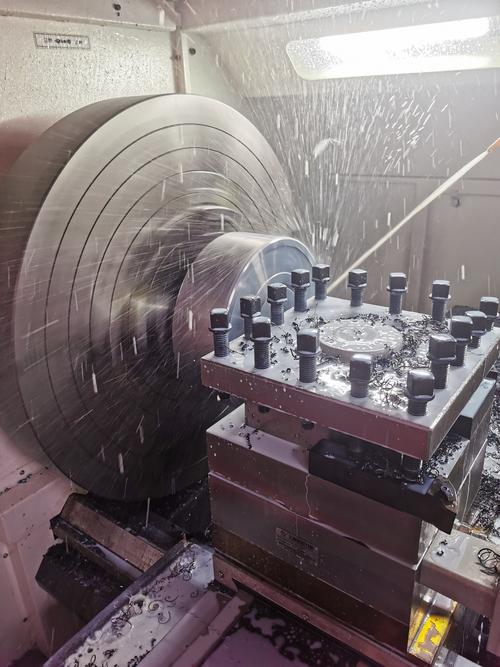 机床移动横梁轻量化腔型加工现场
很多人一听到轻量化,第一反应都是汽车、飞机那些要跑要飞的东西,哪能想到车间里天天待着的机床也要玩减重?其实真不是。就说这根横梁,机床干活的时候它要带着刀头来回跑,原来做整料的时候,多重?两三个人推都推不动。启动要等惯性上来,停要等惯性下去,光启停每次多耽误十几秒,一天开几百次,耽误多少活?还费电。你别小看那点电费,一台机床跑十年,多花出去的电费够再买小半台。
轻量化就是把零件上不受力的多余材料全挖掉,就像人减肥,减的是腰上的肥肉,该受力的骨头一点不少动。不少新人刚接触的时候都骂,说设计是为了省材料赚黑心钱,我一开始也这么想,直到去年帮车间算完账,服了。
真不是偷工减料。
越轻,越要摆平看不见的麻烦
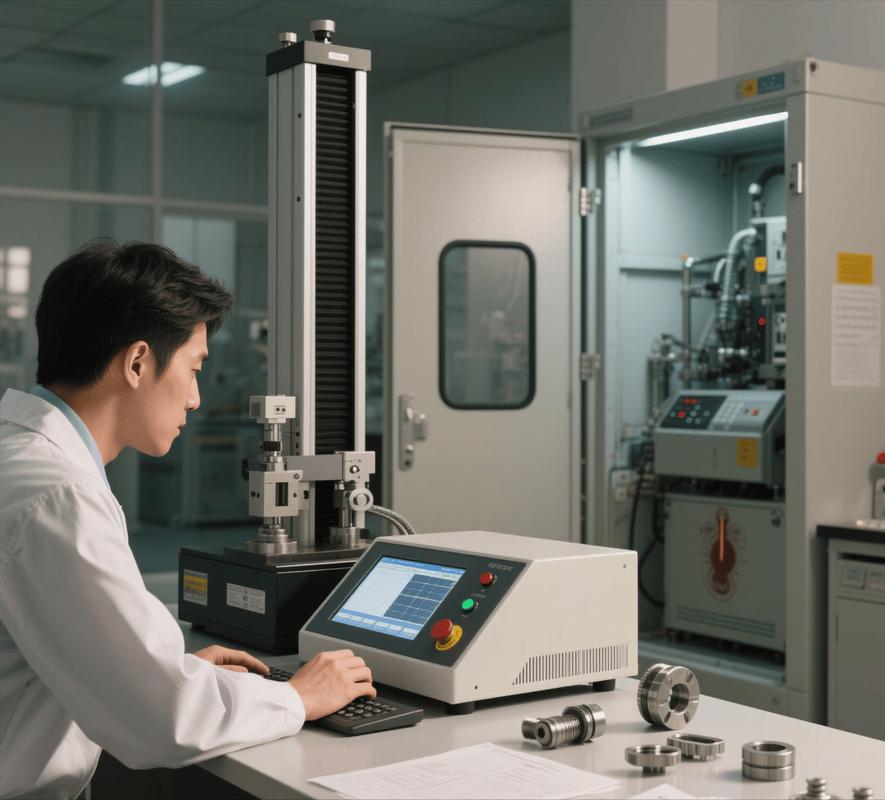 机械零部件轻量化模态测试现场
话说回来,减重哪是挖几个洞这么简单。原来整料横梁,死重,来回跑晃一下,晃幅小,消得还快,刀头刚抖一下就稳了,加工出来的面光溜溜的。挖空减重之后呢?重量轻了,刚性变了,整个振动频率全变了。
我头一次跟着项目试加工,出来的零件表面全是密密麻麻的刀纹,跟搓衣板似的,当时整个人都凉了。那半个月天天守在机床旁,改一点挖空形状,测一次振动,改一次参数,头发掉了一把。你现在看到这看起来歪歪扭扭的腔型轮廓,背后不知道调了几十次,就是为了躲开加工时的共振频率,不让刀头抖。
还有材料,原来全用铸铁,现在不少受力不高的移动部件换高强度铝合金,甚至碳纤维复材。焊铝跟焊铸铁完全不是一回事,温度高一点就穿了,低一点粘不住,现在车间里的焊工,光练铝合金焊接就要小半年,手上的烫疤都比原来多好几个。
不是所有地方,都要凑轻量化的热闹
 不是所有地方,都要凑轻量化的热闹
说实话,现在太多人把轻量化当政治正确,好像不挖几个空就是落后设计。我前两年见过一个老板,上来就要求整机减重,连扎根在地上不动的床身都要挖空减重,结果省了不到半吨材料,机床干活的时候整个地基都跟着晃,加工出来的零件公差超了三倍,最后不得不重新浇了一个床身,花的钱比省的多十倍都不止。
轻量化从来不是为了轻而轻,它从来只盯着不停动的部件下手。放在地上纹丝不动的床身,就得重,重了才稳,这是底线,不能动。
说穿了跟运动鞋是一个道理:鞋底要轻要弹,久穿不累,但是撑脚的鞋帮和垫底,就得有足够的硬度,你不能为了轻把支撑也削薄,那穿一天脚就废了,一个理。
刚才徒弟又问我,挖这么多腔,加工时间不也翻了一倍吗?算下来划算?我给他指了指机床旁边的电表,你看现在这台,一天比原来那台省多少电?加工多花俩小时,机器跑十年,每天省十度电,亏还是赚,一算就清楚。他摸了摸后脑勺笑了,手上还沾着零件上的防锈油。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的轻量化:为什么越轻的机器反而越金贵?
文章链接:https://m.lfdjt.com/p/zhizao/a/1141.html