标准化不是画个框框卡人
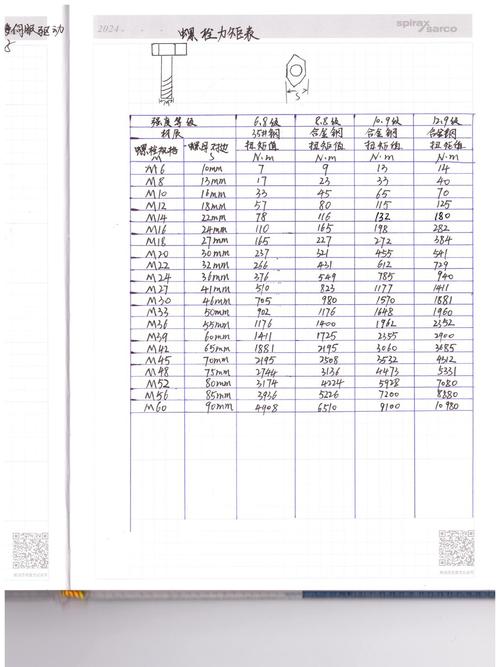
说实话,刚进车间的新人,十个有九个烦标准化。你拧个螺丝,它要规定你先拧哪颗,扭力多大,拧三圈还要回半圈,凭啥?我手拧着感觉紧了不就行了?
我刚入行的时候也这么想。直到跟着师傅修一台漏油的主机,拆开来一看,缸体上八个螺栓,四个紧四个松,密封垫压得歪歪扭扭,用了不到一年就裂了。一问,原来装配的师傅嫌扭力扳手沉,凭手感拧的。
那些你觉得多此一举的规矩,都是之前无数人漏过油、烧过床子、整批零件报废堆出来的。标准化就是把前人踩过的坑,提前给你填上了。你嫌麻烦跳过一步,早晚它给你跳出来找麻烦。
你看不见的标准化,才真的要命
很多人觉得,标准化就是图纸上标几个公差,就是墙上贴的作业指导书。不对。真正卡脖子的标准化,全在你看不见的地方。
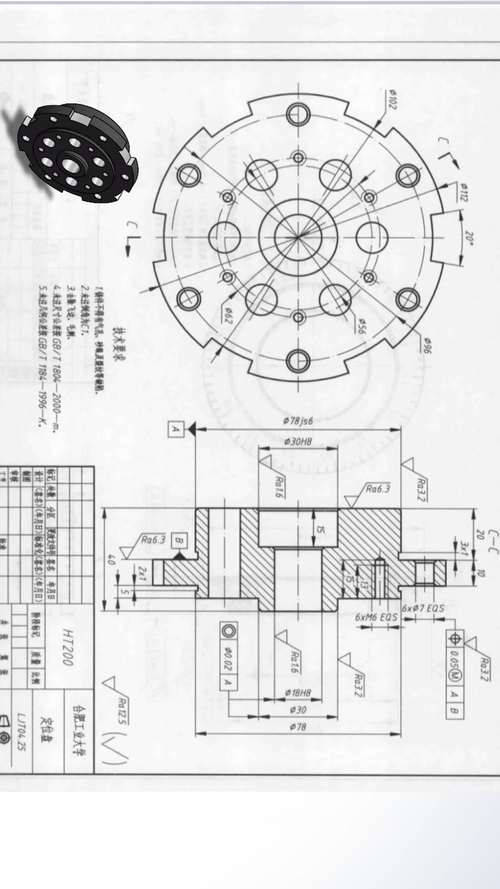
下料前要不要先靠紧定位基准块?铸钢件退火的降温速度要控制在多少?甚至测量零件温度要等冷却多久才能拿卡尺量,这些都有讲究。
前两年我们车间试过一批活,分成两个班赶进度。早班的师傅习惯干完前一个活就把定位块擦干净归位,每次下料都把料顶死靠牢。中班的师傅图省事,定位槽里落了铁屑也不扫,料往前挪一毫米就卡上开干了。
最后铣出来的安装面,整整差了两个丝。全批次二十多件,全部返工,赶了三个通宵才补上交付期,大伙奖金扣了一半。就因为一毫米,就因为没执行那一句“下料前清理定位槽靠紧料”的标准化要求。
标准化留的空间,才见真功夫
不过话说回来,我也见不少人把标准化做死了。什么都要定死,一点灵活劲都没有,最后反而把人捆死了。
真正懂行的标准化,是把不会错的基础定死,把能沉淀的经验写死,把真的解决问题的空间留出来。比如加工薄壁铝件,标准化规定了大致的转速和走刀量,但是不同批次的料硬度就是会差一点,你得根据切削的声音、排屑的形状微调,这个就不用定死,也定不死。标准化只卡你一条:不准为了赶产量把走刀量调三倍。就这一条,避免了九成九的报废。
现在很多厂喊着要创新、要柔性化,开口就说标准化太死板,要发挥人的主动性。结果呢?十批货出九个样,客户改个小尺寸,全车间翻半天翻不到原来的工艺参数,师傅一辞职整条线就转不动。
很多小厂师傅手艺顶尖,就是做不大,为什么?好手艺都在师傅脑子里,没变成能让所有人跟着做的标准,换个人就走样。
刚才那两个吵架的小伙子,最后翻了新版的作业指导才发现,一个拿了一年前的旧图纸,公差差了一个丝。改完,顺利装进去了,拍拍手上的灰去领下午茶了。
其实就这么点事。
作者|制造
排版|制造
审核|见微