上周三去冷加工车间,刚进门就看见小周蹲在工艺柜旁边。
下巴抵着膝盖,面前摊着半米厚的图纸,铅笔屑落了一肩膀。
我问他咋了。
他说要赶一批新的轴类零件工艺,算工时、排工序、选刀具,熬了三个通宵,昨天刚把工艺单全打出来贴到机台边上,结果早上调度过来转了一圈,说系统里的CAPP十分钟就把同类型的工艺全导出来了,算的工时比他算的准,排的工序比他少两道不必要的周转,连每个工序的检验要求都标得清清楚楚。
他盯着自己写的满满三页纸,突然就觉得这三个通宵的夜熬得有点冤。
别把CAPP当成打印工艺卡的破软件
刚进厂的小孩十个有八个对这东西有误解。
觉得不就是以前老工艺员填的工艺卡片,搬到电脑里做个模板,点个导出就能打印?
真不是。
你要是翻十年前的车间档案就会发现,同样一根直径30毫米的台阶轴,三个不同的工艺员写出来的工艺,能差出花来。有人安排粗车完直接上精车,有人要加一道铣平面的工序,算出来的工时有的给20分钟,有的给45分钟,车间调度每次排产都要为了这工时跟工艺员吵半天。
说穿了,以前的工艺全靠个人经验。
经验这东西,太玄了。你跟着师傅学三年,可能还没摸透他选刀具的门道,等师傅退休了,这部分经验就直接被打包带走了。
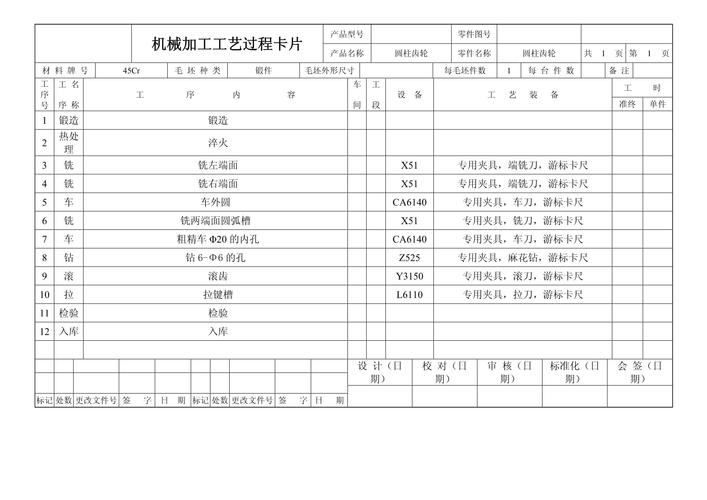
以前的工艺卡啥样?纸边磨得起毛,上面有咖啡印,有随手改的铅笔字,有时候夹着半张记着刀具参数的便签。你要找个十年前的老工艺卡,说不定翻着翻着能掉出个烟蒂。
大家对CAPP的第一印象为啥差?就是很多厂刚上系统的时候,真的就是把纸质卡的内容一字不差搬到电脑里,除了省了打印的墨,啥用没有。
那些藏在程序里的车间老经验,才是CAPP的真骨头
说实话,我第一次见识到CAPP的好用,是在隔壁的齿轮车间。
那时候车间上了新系统,我本来以为又是个花架子,结果工艺员选了个同类型的齿轮毛坯,系统自动跳出来的工序,从下料、滚齿、倒角、渗碳淬火、磨齿,一直到最后清洗涂油,每一步都标得明明白白。甚至连滚齿的时候要留多少磨量,渗碳的时候要控制在多少硬度范围,都直接给了参考值。
我当时问,这参数是从哪来的?
工艺员笑,说都是以前车间的老主任攒了二十年的经验,当初录系统的时候,把所有踩过的坑全编成了规则嵌进去了。
真的。
你想啊。你要是之前碰到过好几次,因为磨量留少了,磨完齿面有硬皮,导致齿轮用了不到三个月就出现点蚀,你就会把“滚齿后留0.15到0.2毫米磨量”这条规则直接设成系统的强制提醒,谁要是填的磨量不对,系统直接弹窗拦着,根本导不出正式的工艺文件。
最值钱的从来不是那个能自动导出PDF的软件界面,是嵌在每一个流程节点里的、踩过无数坑才攒出来的校验规则。
说起来,我上次去车间还碰到个老师傅,听说要上CAPP,直接把自己的工艺笔记本锁进了抽屉,说这是自己吃饭的家伙,凭啥要免费给系统。
不过话说回来,很多厂上CAPP的时候,根本没把这部分当回事。他们觉得买了软件就完事了,找个外包公司把界面做漂亮,把通用的工艺模板拷进去,就算大功告成。结果用的时候才发现,系统给的参数根本跟自己车间的设备对不上——人家模板是给全自动化产线做的,你车间里一半是用了十几年的老设备,连数显都没有,按照模板给的走刀速度,老设备直接闷得报警,你说这能好用吗?
别迷信系统生成的工艺,它也会犯低级错
真的,我见过最离谱的一次,是某车间刚上CAPP,用系统导出的第一批工艺,直接把热处理工序排到了精磨之后。结果零件都磨得镜面一样了,直接被送进淬火炉,等拿出来的时候,表面的氧化皮厚得能刮下一层,整个零件全废,算下来小十万的料钱直接打了水漂。
为啥会出这种低级错?
因为当初录系统规则的时候,没人把“淬火必须安排在半精加工之后、精加工之前”这条最基本的常识写进去。系统才不管你逻辑对不对,它只认你给它输进去的规则。
还有更扯的。有的工艺员为了省事,直接把网上找的别人的工艺模板粘到系统里,连人家用的是啥刀具都没改——人家用的是硬质合金涂层刀,你车间里只有高速钢的刀,按照模板给的切削速度走,刀直接烧红了,崩了个口子,飞出去差点打到旁边的操作工。
后来我碰到蹲在工艺柜旁边的小周,给他递了瓶冰汽水。我说你也别觉得自己熬的夜没用,等你把自己碰到过的那些坑,一条一条写到系统的校验规则里,下次系统导出来的工艺,就真的比你手写的靠谱。
他拧开瓶盖,气泡“呲”的一声冒出来,溅了他一裤子。
哦对,他突然想起来,自己上周碰到的那个“精车之后夹伤已加工面”的问题,还没写到系统的提醒规则里。
作者|制造
排版|制造
审核|满满