上周三跟着新来的工艺员蹲在总装线边,脚边就堆着半摞拆下来的变速箱壳体——不是零件坏了,是装的时候,定位销硬砸进去,壳体裂了个两毫米的缝。
小姑娘脸都白了。
这种错,换十年前我们见多了。那时候哪有什么仿真,全靠老师傅拿手感摸,差个零点几毫米的间隙,装的时候硬敲,敲到最后零件废了,返工返到后半夜,整条线停俩小时,损失够买三个月的下午茶。
别把它当电脑里的花架子
说实话,我刚接触这东西的时候,也觉得是花架子。
不就是把三维模型导进去,按顺序摆好,点个播放,看零件从天上掉下来拼到一起?
有那功夫,我拿实物试装两回都摸出间隙了。
直到那次——我们要上一款新的减速器,按之前的老经验,轴和孔的配合留了0.03毫米的间隙,实物打样做了三批,每批装到最后,轴承卡得转不动,拆下来看,滚道上全是硬磨出来的划痕。
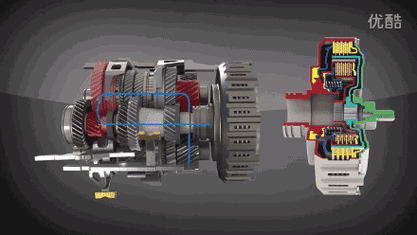
后来把数模拉进仿真软件里跑,才看见问题:根本不是配合间隙的事,是零件加工完的形位公差叠到一起,实际装配时,轴的倾斜角度比我们预想的大了12分,相当于你穿袜子的时候,脚后跟歪了半厘米,硬把脚塞进去,能不磨吗?
那天仿真跑出来的动态过程里,能清清楚楚看到装配机械手伸进去的时候,末端的角度偏移,会刚好蹭到壳体内壁的密封槽——这要是真上线,光密封件的损耗,一个月就能堆半仓库。
它根本不是给零件”摆拍”的
很多人对这东西的误解,就是做个动画,给客户参观的时候放,显得我们技术先进。
错。
真正有用的装配仿真,是要把所有可能出问题的细节,全在电脑里”预演”一遍。
比如你装一个带橡胶密封圈的接头,现实里你得考虑:密封圈会不会在压入的时候被螺纹的尖角刮飞?压入的力度多大的时候,密封圈不会被挤变形?装配工人站在工位上,胳膊抬的高度能不能够到最上面的螺栓?会不会拧螺栓的时候,扳手卡到旁边的油管?
这些事,你靠实物试装?
一套试装的工装做下来,大几万出去,等你把所有问题试完,新机型的上市时间都晚了半个月。
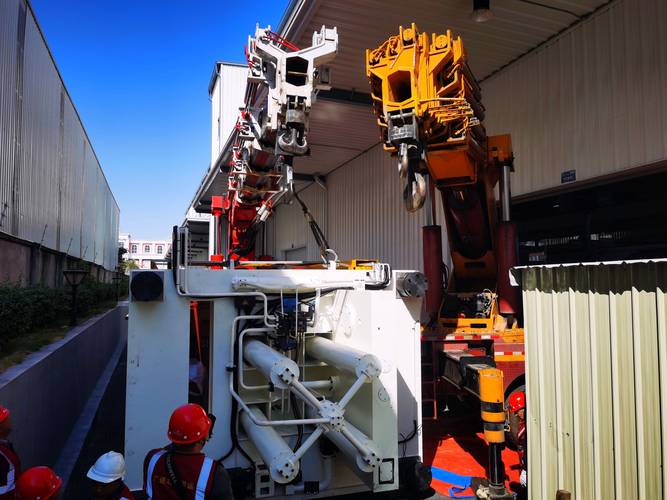
我印象最深的一次,我们做重型设备的总装路径规划,之前靠老师傅的经验,把最重的部件安排在从车间东门吊进来,结果仿真跑了一遍才发现,吊臂伸到半空的时候,会刚好碰到已经装好的顶部走台——那可是两吨重的部件啊,真吊到一半卡住,别说零件坏不坏,底下站的人都得有危险。
之前哪想到这些?
靠经验估的尺寸,差个十公分都算常见,哪能想到吊臂的旋转半径,跟走台的边缘刚好差了八公分。
最实在的好处,是不用再拿人当试错工具
说句掏心窝子的话,之前没有这东西的时候,最遭罪的是一线的装配工人。
哪条线的工艺有问题,全靠工人装的时候硬扛。
螺栓拧不动?拿加力杆硬扳。零件卡得进不去?拿铜锤硬敲。敲到手上流血,零件废了一堆,最后总结原因,还是”工人操作不规范”。
现在有了装配仿真,我们在电脑里就能把所有能想到的bug全踩一遍:哪个位置的螺栓拧的时候,手伸进去会被旁边的零件刮破手套?哪个部件的装配顺序不对,会导致后面的零件根本装不进去?甚至连工人站在哪个位置最顺手,都能在仿真里测出来。
不是说这东西百分百不会出问题。
上周我们还是遇到了个仿真没覆盖到的情况:装液压管的时候,接头的螺纹因为加工的时候有个小小的毛刺,仿真里因为是理想模型,没算这个毛刺的存在,结果上线的时候,密封垫压不紧,漏了点油。
但那又怎么样?
换在以前,这种毛刺导致的漏油,可能要等整机出厂,到客户那边用了半个月,才会发现。到时候拉回来返修,来回的运费、耽误的工期,够我们做十次仿真的成本。
很多人说这东西是给技术人员减负的。
其实根本不是。
是给那些天天在车间里,拿着铜锤敲零件的老师傅,少受点没必要的累。
上次那个新来的工艺员,之前看着半摞报废的壳体快哭了,后来我们把对应的仿真模型调出来给她看,告诉她我们现在在装配前,会把每个定位销的压入路径、接触应力全跑一遍,根本不会出现硬砸到壳体开裂的情况。
她盯着屏幕看了半天,说原来这东西不是电脑里的花架子啊。
我笑了笑没说话。
毕竟我们这些在车间泡了十几年的人,哪会信什么花架子能帮你少敲几百锤。
能帮你少报废零件,少熬夜返工,少在大冬天的车间里蹲在地上拆半天装错的部件的,就是好东西。
作者|制造
排版|制造
审核|小北