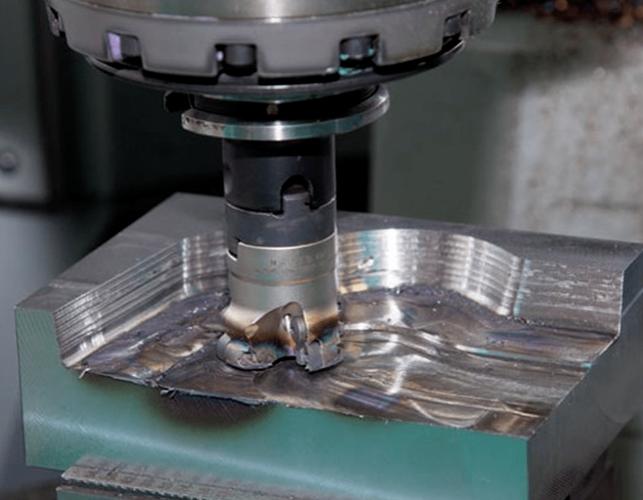
上周三凌晨两点,我靠在车间休息区的长椅上啃凉包子,就听见三号加工中心那边“哐当”一声闷响——值夜班的小徒弟脸都白了,跑过来拽我袖子说,刚换的新硬质合金铣刀,刚切进去三毫米,直接崩了两个齿,工件表面留了个两毫米深的豁口,整批活的毛坯废了小半。
我当时第一反应就是,这货肯定又把加工仿真当动画看了。
你以为的加工仿真,根本不是车间要的那回事
很多刚摸机床的年轻人对这东西有误解,觉得不就是把刀路导进电脑软件,看着那个虚拟的铣刀在工件模型上转一圈,没红框弹撞机警报,就算完事。
小徒弟之前的操作就是典型:导完刀路,盯着屏幕看了三分钟动画,觉得刀跟工件模型之间没有重叠,就直接把程序拷进机床开干。他漏了最要命的步骤——根本没把实际装夹的参数填全,刀柄悬伸量输的是软件里的理想值,连上次换刀时主轴端面沾的那点没擦干净的铝屑厚度都没算。实际装上去的刀,比仿真模型里长了整整两厘米,走到之前算好的深度,直接扎进工件硬层,不崩才怪。
说实话我刚入行的时候也犯过一模一样的错。当年觉得软件里跑出来的结果就是金标准,哪管什么实际偏差,第一次独立带项目的时候,因为仿真没考虑刀具磨损量,加工出来的孔尺寸差了二十丝,被车间主任追着绕着机床骂了半层楼。
还有更离谱的,我见过不少做仿真的人,连机床都没上过,就在办公室里对着干干净净的标准三维模型跑流程,把刀当成完全不会弯、不会颤的刚性棍子,算出来的刀路看着漂亮,实际一开机就出振纹,铣出来的面摸上去全是一圈圈的纹路,返工返到全组人都加班。
真正有用的加工仿真,是把车间的“脏细节”全塞进去
别觉得加工仿真是什么高大上的办公室技术,真要在车间能用,得把那些上不了设计图纸的“不标准”参数全揉进去。
你得把夹具用了好几年,定位块磨矮了0.1毫米的数值输进去,得把当天车间温度比设计时低了十度,机床主轴冷缩的量算进去,甚至要把那台老机床最近因为皮带松,主轴转起来有个微小偏心的情况考虑到。靠谱的加工仿真,从来不是对着完美模型做的数学题,是把你在车间摸爬滚打攒出来的所有经验,翻译成软件能读懂的数字。
之前我们车间做薄壁铝合金壳体,没做精细化仿真的时候,每次加工到最后薄壁段,因为切削力太大直接翘曲变形,合格率连60%都不到。后来我们没光盯着刀路顺不顺,而是把每一刀的切削深度、进给速度对应的切削力算出来,结合工件本身的刚性薄弱点,调整了最后几刀的参数——把进给降三分之一,每刀的切削量减薄一半,结果第一次试切就把合格率拉到了98%,省下来的返工钱,半个月就把软件费用赚回来了。
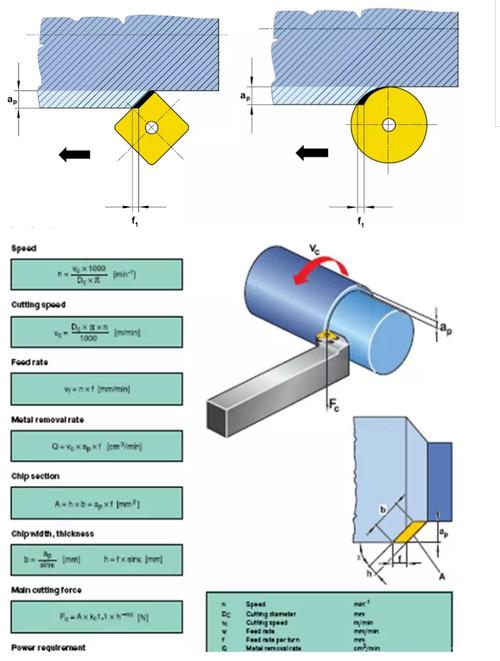
很多人觉得做仿真费时间,不如直接开机试切来得快。我给你算过账:试切一次,换刀、对刀、跑空程,少说四十分钟,万一崩了刀,一把硬质合金刀大几百,废个高精度毛坯又是好几百,还得耽误交期。反过来,参数填对的仿真,十分钟就能把所有藏着的坑全揪出来——拐角处进给没降导致的切削量突增,悬伸太长引发的颤振,甚至冷却液冲不到的位置因为高温烧刀的问题,都能提前标出来。
别把加工仿真当“交差的工具”
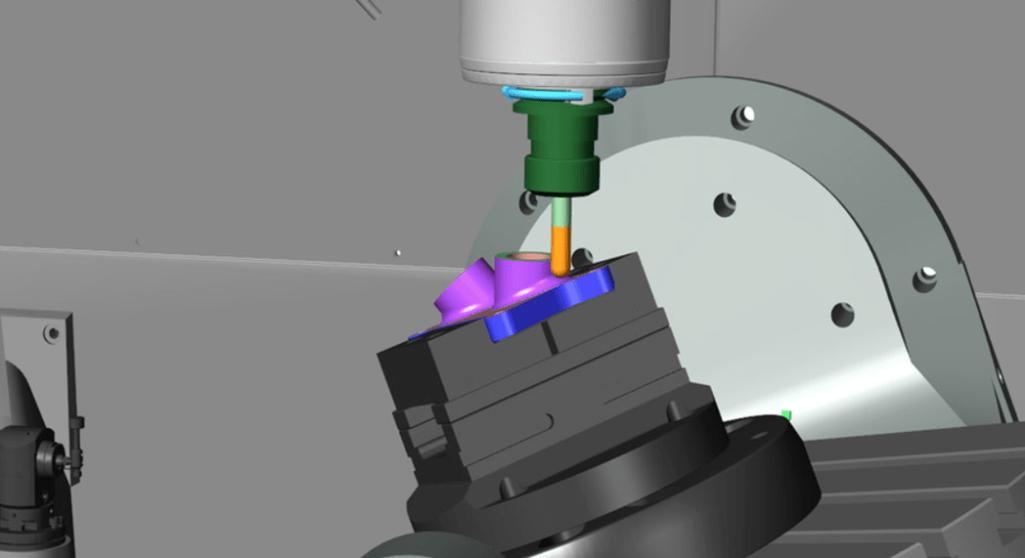
现在不少车间上了仿真系统,纯粹是为了给客户参观的时候撑场面。做仿真的人坐在办公室里,对着新得发亮的标准模型跑一遍,导出个流畅的动画视频当汇报材料,根本不管实际车间里的机床是什么状态,夹具磨成了什么样。这东西除了能放在宣传册上,半毛钱用都没有。
上次有个来参观的客户,指着我们屏幕上的仿真图笑,说他们之前也上过同款系统,结果做的仿真全是理想状态,实际加工该崩刀还是崩刀,根本没帮上忙。
其实加工仿真最实在的价值,从来不是给外人看的。以前老师傅带徒弟,得熬个三五年才能摸透每台机床的脾气——哪台机床的主轴晃,不能干高精度的活,哪把刀用了半小时就会磨损多少,哪个夹具的定位块容易松。这些经验以前全装在老师傅的脑子里,带徒弟得一点点教,现在你把这些参数全输进仿真里,新来的小徒弟按照仿真出来的刀路干活,也不会出大错,这不比你在后面追着喊着提醒强?
上周那个崩刀的小徒弟,昨天拉着我在电脑前坐了一下午,把之前漏的悬伸量、主轴伸长量、甚至三号机床最近皮带松的偏心参数,全输进了仿真里。今天早上他跑的第一批活,刀走得顺得很,加工出来的面比之前光了两个度。
我靠在机床边看他对刀,突然觉得这东西其实一点都不玄乎。
就是帮你少崩几把刀,少废几个毛坯,少熬几个没必要的夜班而已。
作者|制造
排版|制造
审核|白杨