上周跟着徒弟去外协厂跑进度,刚跨进车间门就被一股冷风吹得一缩脖子。
不是空调。
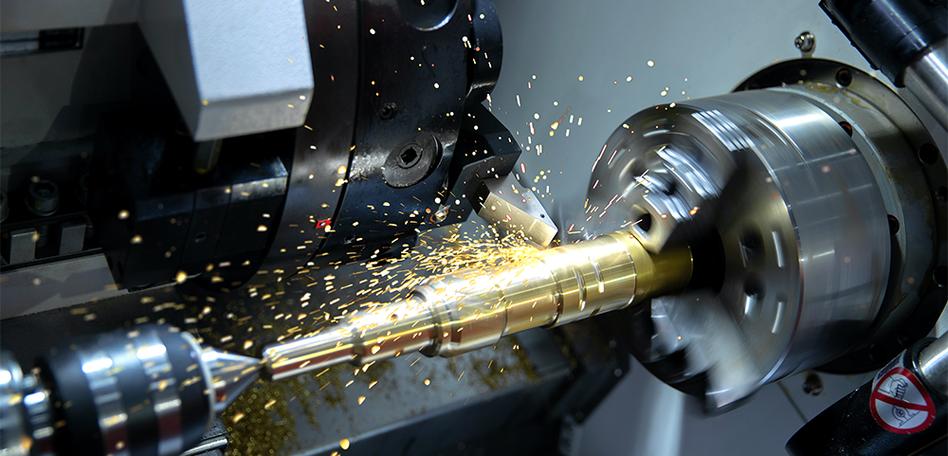
是离我们最近的那台数控车床,刀架位置正往外喷着半人高的白雾,切出来的银亮铁屑落在接屑盘里,叮当作响。徒弟凑过来戳我胳膊,说师傅这是放干冰呢?我蹲下去指尖碰了碰接屑盘边缘,凉得一缩——这就是低温切削啊。很多人跑了十年车间,天天在旁边走,都没摸透这里面的门道。
别拿切削液当万能解药
以前刚入行的时候,师傅教我,机床切削,浇足了乳化液就万事大吉。
错了。
碰到切钛合金、高温合金这类硬材料的时候,刀头刚扎进工件的瞬间,摩擦接触面的温度能瞬间窜到七八百度。你拿普通乳化液往上浇,液体碰到高温表面的第一秒就汽化,在刀头和工件之间裹一层薄薄的气膜,根本贴不到真正发热的接触点上。热量闷在接触面散不出去,刀头的硬质合金层半小时就被烤得软化,磨得缺崩,切出来的工件表面拉得一道一道的刀痕,粗糙度差到要重新上磨床返工。
我之前碰过个做航空结构件的厂,为了省那点设备改造的钱,硬扛着用普通切削液切钛合金。一个月下来换的刀粒钱,够装两套完整的低温冷却系统了。算下来的账,亏得老板拍大腿。
冷不是越吹越好
很多人对低温切削的误解,就是把液氮或者冷风往刀上猛喷,温度越低越好。
差远了。
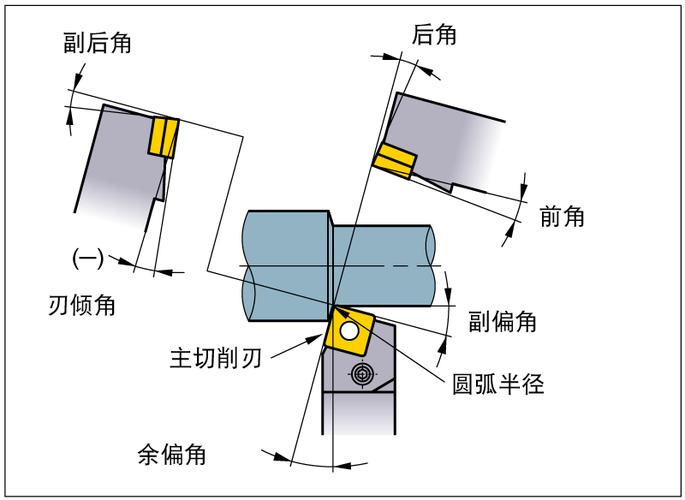
头一条就得找对位置。冷气流的喷口必须卡在刀头和工件接触的切削刃后角位置,偏一厘米,冷量就全顺着机床架子吹到地上了,跟开风扇吹车间没区别。我刚学调这个的时候,图省事把喷口对着工件正面吹,折腾了一下午,刀头该磨还是磨,接屑盘上的温度一点没降,被师傅追着骂了半车间。
再就是温度得跟着材料调。不是所有零件都要零下一百多度的冷度。切普通45号钢,你拿超低温的液氮直接冲,工件表面瞬间遇冷收缩,本来光滑的加工面会扯出肉眼看不见的微裂纹,装到设备上用个一两年就从裂纹处断开,这个责任谁都担不起。通常切普通钢材,把切削区的温度压到一两百度就足够;切硬的高温合金,再把冷度往上提就成。
还有个最容易踩的坑:吹出来的冷气流不能带水。好多厂图便宜,拿压缩空气降温就往刀上喷,空气里的水汽凝在刚切完的工件表面,下班没及时擦,第二天上班一看,整个接屑盘里的工件锈得一片黄斑,返工返到师傅们连吃饭的心思都没有。
算过账才知道值不值
每次跟车间老板聊低温改造,对方第一反应永远是”这一套得花多少钱”,很少有人算后续省下来的账。
我之前待的那条叶轮加工线,原来用普通切削液切高温合金,刀粒每两个小时就得换一次,切出来的工件表面粗糙度不够,后面专门配了两个磨工,拿着砂轮一点点抛平,光人工和砂轮的耗材钱,一个月就小十万。后来改了低温切削,刀粒的寿命直接翻了三倍还多,切出来的工件表面用手摸上去,就跟细砂纸抛过似的,原来的精磨工序直接砍了一半,两个磨工调去做别的岗位了。
说个大家都有共鸣的细节:以前换刀的时候,师傅必须戴厚帆布手套,不然刚停机的刀头烫得能烫起泡。现在换刀,手直接碰刀杆都不烫。车间里以前飘得满鼻子的切削液味道,也淡了好多,师傅们都愿意在工位上待着,换刀的抱怨声都少了。
不过话说回来,这东西也不是万能的。你要是切个普通的铝件,本来切削温度就不高,装那套低温系统纯属浪费电,完全没必要。对吧?
上次在外协厂蹲了半小时,看人家年轻师傅凑在刀架边调喷口的角度,跟我当年刚学这行的时候一模一样。好多技术从来不是什么写在论文里的高大上概念,就是在车间里蹲久了,被坑多了,摸出来的实打实的经验。
作者|制造
排版|制造
审核|小准