刚停稳的机床,主轴余震还没消,刚毕业的小徒弟好奇伸手去碰刀尖,指腹刚挨到刃口,整个人弹得后退半步——”这刀还带电?”
我蹲下来擦了擦刀尖上混着磨削液的细铁屑,没说话。哪是带电,是刚才跑的超声振动加工,余震还卡在刀柄里呢。
别被“振动”俩字骗了,它不是抖得厉害
很多人第一次见这机床,第一反应是“这导轨是不是磨坏了?怎么抖得这么厉害”。错得离谱。普通机床抖是晃,是导轨间隙磨出来的虚位,是走刀量超了之后主轴扛不住的震颤,跟这玩意儿的高频微振根本不是一回事。
这玩意儿的振动是每秒几万次的高频微幅振,振幅就几个微米,比头发丝直径的几分之一还小。你要是拿肉眼盯着看,根本看不出刀尖在动,只有伸手摸刀柄的时候,能感觉到一阵细密的麻从指腹爬上来,像摸了通着微电流的金属。
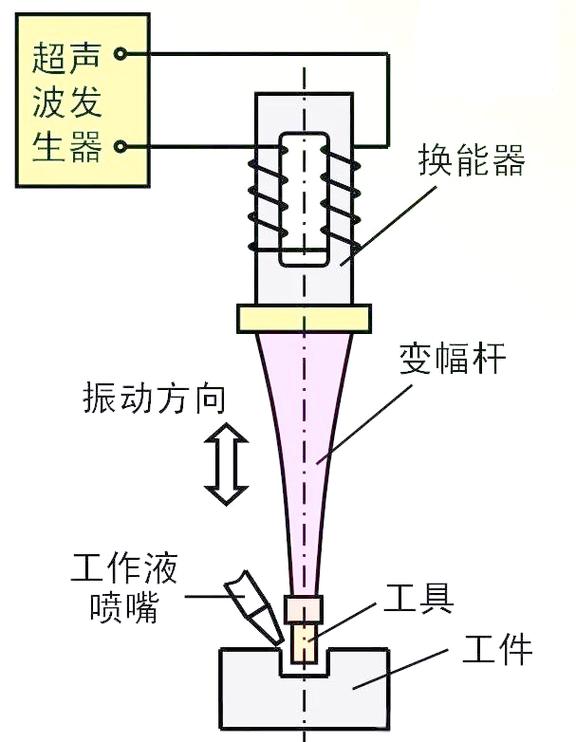
上次磨那批硬质合金冲头,我印象特别深。之前用普通磨床,磨下来的铁屑是碎渣,刚磨十分钟就粘在砂轮表面,把砂轮气孔堵得死死的,磨出来的刃口钝得能划不动纸。每磨三个件就得停机打砂轮,打一次费十分钟,一批20个冲头光修砂轮就得耗俩小时,稍不注意还会把刃口磨崩,整支冲头直接报废。
开了超声振动加工就不一样。刃口不是硬蹭着材料走,是每秒钟跳着切,切下来的屑是细卷,轻飘飘落在接屑盘里,根本不粘砂轮。磨出来的刃口摸上去没有毛刺,亮得能照见人。说真的,第一次见成品的时候我都愣了——以前要磨三个小时的活,四十分钟就干完了,尺寸公差还稳得一批。
最容易踩的坑:别把振动幅度拧太大
很多操作工刚摸这台机床的时候,总觉得振动越大切得越快,把功率旋钮往死里拧,觉得拧到头才是赚了。上次隔壁班组的老张,干氧化锆陶瓷件,图快把振幅拧到了15微米,结果切了三个件,刀尖直接崩了——陶瓷本来就脆,你振幅太大,每一下砸在硬邦邦的材料上,刃口那点应力集中,不崩才怪。
通常磨硬脆材料,合适的振幅也就3到5个微米。你摸刀柄的时候觉得有点麻,那是对的。要是麻到拿不住东西,那绝对拧过了。
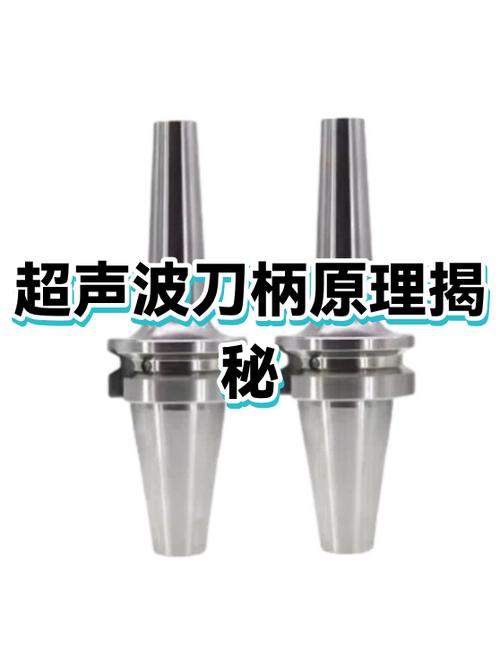
还有个最容易被忽略的细节,就是刀柄和机床主轴的锥面贴合度。要是锥面缝里卡了个细铁屑,没擦干净,那振动根本传不到刀尖,你开了超声跟没开一样,白耗电。上次小徒弟第一次独立开超声,加工出来的件跟普通磨床没区别,查了半小时,才发现锥面缝里卡了个细铁屑,把锥面垫起来半丝,振动全被间隙吃掉了。
我当时气得拍他后脑勺。这活儿干了三年的老操作工都知道,擦锥面得用无尘布沾酒精,来回擦三遍,连个指纹都不能留——指纹那点厚度,都能让振动打折扣。
它不是万能的,别啥活都往上靠
之前听太多销售吹得神乎其神,好像买了这台机床就能打遍天下。真用久了就知道,它根本不是万能的。
超声振动加工本来就是给硬、脆、粘的材料准备的。你拿它切软乎乎的铝,本来普通刀一刀就能啃下去的量,它跳着切,反而效率低,还多费电。就像你拿绣花针去扎豆腐,没必要对吧?你要是加工个普通碳钢的轴,普通车床走刀量给大点,半小时干完的活,犯不上开超声,光超声波发生器的电钱都够你买半张砂纸了。
上次有个做精密元件的朋友找过来,说想在蓝宝石片上打个发丝粗的微孔,找了好多地方都打不好,孔边容易崩裂。我给他试了下超声振动打孔,进给速度给得慢一点,振幅调小,打出来的孔边缘光溜溜的,连个崩边都没有。他当时举着那个小蓝宝石片凑在灯底下看,嘴都合不拢——以前用普通电火花打,孔边的热影响区厚得很,抛半天都抛不掉。
上周去车间,小徒弟已经能自己调振幅了。我路过的时候,他正拿酒精布仔细擦刀柄的锥面,擦完还拿个塞尺量了量锥面的贴合度,看见我还晃了晃手里的千分尺,说“师傅你看,这刀磨出来的刃口,粗糙度比上次还低半级”。我没接话,摸了摸刚停稳的刀柄,那点熟悉的麻感从指腹传上来,跟三年前第一次见这玩意儿的时候,一模一样。
作者|制造
排版|制造
审核|小准