刚跨进锻造车间的门,热浪能把眼镜片蒙一层薄雾。耳边是锻锤砸下去的闷响,震得胸腔跟着发麻,旁边的料刚从炉子里夹出来,亮得晃眼,连空气里都飘着氧化皮被吹起来的细碎火星。
很多人对这行的印象,还停留在古装片里光着膀子抡大锤的铁匠,觉得不就是把铁烧软了,砸成想要的形状,完事。
错。
你以为砸的是形状,其实砸的是铁的“骨头”
刚从砂型里拿出来的铸铁毛坯,内部的晶粒是乱长的——就像你把一整盒火柴随便倒在桌子上,横七竖八堆成一堆,缝隙里全是大大小小的气孔。这种东西看着跟铁疙瘩没区别,受力的时候,力顺着那些缝隙走,说裂就裂。
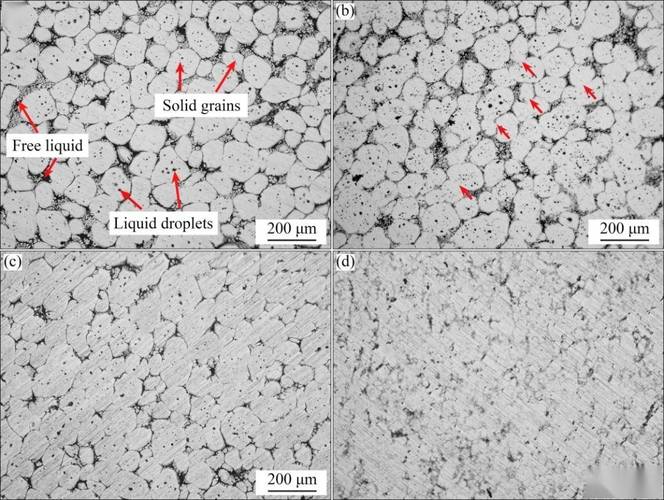
锻造工艺最核心的作用,根本不是把铁砸成扳手或者连杆的样子。是在金属烧到塑性最佳的温度区间时,靠压力把那些乱长的晶粒挤碎,把原本松散的内部结构压得致密,甚至让金属顺着变形的方向,形成连续的晶粒流线。
上次带刚毕业的小孩来车间,他凑到压完的毛坯旁边,隔着半米远伸手试了试温度,转头问我:“这跟我在家用擀面杖压面团有啥区别?”
还真有点像。你压面团的时候,要是不顺着揉,面团烤出来就会有分层的硬芯。压铁也一样,要是压的方向不对,那些晶粒的流线被切断,零件用不了多久就会从流线断开的地方裂。
温度差十度都不行。
低了,铁的塑性上不来,硬邦邦的压不动,表面看着没痕迹,内部已经憋出了隐形内裂。高了,晶粒会直接长大,砸得再实,内部结构也是松垮的,跟发过劲的面团似的,一扯就散。
真正的高手,都在跟“变形量”较劲
很多人觉得锻造是靠设备力气大。
错。
现在的锻压机,几百上千吨的压力,压个扳手毛坯跟压个塑料片似的。但真要把活干好,没人敢一上来就满压力砸。
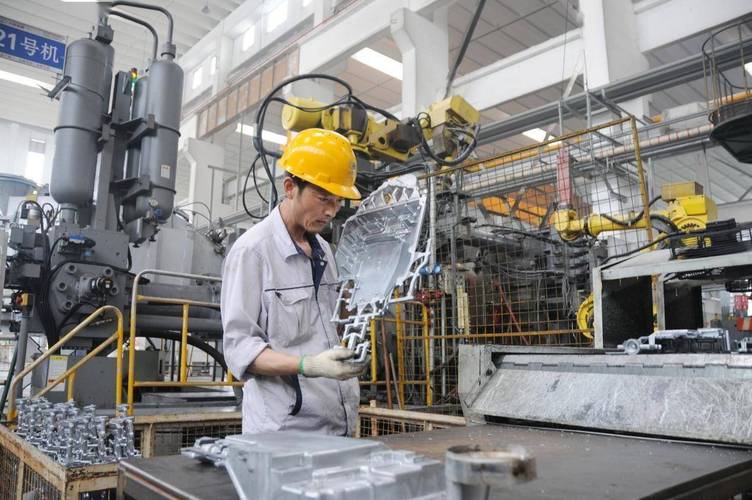
通常一火料,分个三四次压,每次压下去的变形量都算得明明白白。比如要做一个机车的连杆,第一火先把料的端头墩粗,第二火压出中间杆身的轮廓,第三火再精整到尺寸。要是哪个操作工图快,一火就把变形量拉满,表面看着光溜溜的,探伤一测,内部的裂纹能藏在截面中间,根本看不见。
前年车间有个年轻师傅,刚独立接活的时候嫌分火麻烦,一压就压过头,那个连杆毛坯后来探伤的时候,内部裂纹快把截面穿了半拉,报废的料算下来,够他小半个月的奖金。他蹲在废料堆旁边抽了三根烟,脸黑了一下午,从那之后,每次压活都要盯着变形量表看半天,再也没出过这种错。
说实话,干这行干久了,你会发现那些老操作工的厉害之处,根本不是能把设备开得多溜。是他能凭着那点手感,知道这一下压多重,铁的内部会往哪个方向流,会不会把孔隙挤死,会不会憋出看不见的裂纹。
别拿铸造跟锻造比,差的根本不是价格
逛五金店的时候,你会发现同样大小的扳手,有的卖十块,有的卖五十块。很多人觉得是商家坑人,其实差的就是有没有走锻造这一步。
铸造的扳手,是把铁水倒进模具里,等它凉透了拿出来,打磨抛光,看着亮堂堂的。但内部的结构跟海绵似的,全是细小的气孔,你拿它拧个锈死的螺栓,说不定“咔”的一声就崩个角,碎渣能飞出去半米远。
锻造的扳手呢?压的时候,那些原本存在的气孔被挤得焊合在一起,锻件的致密度比铸造件高了好几个量级,金属的流线是顺着扳手的形状连续走的,就算受力到极限,它也是弯,不会突然脆断。
之前我做过个小测试,把一把便宜的铸造扳手,跟一把同尺寸的锻造扳手放一起,让那个新来的小孩拿大锤砸。铸造的那个“啪”的一声裂成两半,断面全是密密麻麻的小孔。锻造的那个砸完就留了个浅浅的印,连个裂纹都没出。
不过话说回来,也不是所有东西都要锻造。家里的花盆,路边的井盖,用铸造的就够了,没必要费那劲烧红了砸。但那些要扛冲击力、要反复受力的零件——比如汽车的曲轴,比如工地上的扳手,比如火车轮的轴,但凡出点问题就要出大事的部件,没人敢用铸造的凑数。
上次下班的时候,我在车间门口捡到个掉在地上的氧化皮,薄得像个小铁片,硬得很。这东西就是锻造过程中,表面的高温铁跟空气反应掉下来的渣。你说这工艺有啥高科技?好像也没有,从几千年前的铁匠铺,到现在的自动化车间,核心的道理从来没变过:把松散的铁,靠反复的压力,砸成结实的、能扛事的东西。
作者|制造
排版|制造
审核|知知