刚推开工位区那扇刷着掉漆灰蓝漆的铁门,焊烟混着冷却油的淡味先扑过来,流水线的低频嗡嗡声裹着周转箱轮子的咕噜声往耳朵里钻。带的刚毕业的小徒弟蹲在工位边,手里攥着个空周转箱,脸皱得像咬了半颗未熟的橘子。他说前面的冲压工位攒了快半人高的待加工件,他这边的活10秒就能干完,愣要等40秒才能拿到下一件,刚才等料的间隙他都刷完了半条橘猫踩奶的短视频。
所有人都在等,才是最亏的
我刚入行那几年,见过最离谱的操作——车间主管为了冲月度产能,给拧螺丝的工位换了两把高速电批,本来15秒的作业硬压到5秒干完。结果呢?后面打包装的工位根本接不住,攒的待封纸箱把过道堵得严严实实,叉车开不过来,连楼层间的拉货电梯都被堵了半小时。最后算当天的产量,比换电批之前还少了两成。
真的,很多人对这事儿的理解从根上就错了。整条线的产出上限,从来不是最快的工位定的,是那个最慢的“瓶颈工位”卡着的。你把最快的工位调得再快,瓶颈堵在那儿,前面跑得再欢,后面接不住,全是白忙活。就像小区门口的人行闸机,你把小区内到闸机的路修得再宽,闸机一次只能抬杆过一个人,该堵还是堵。
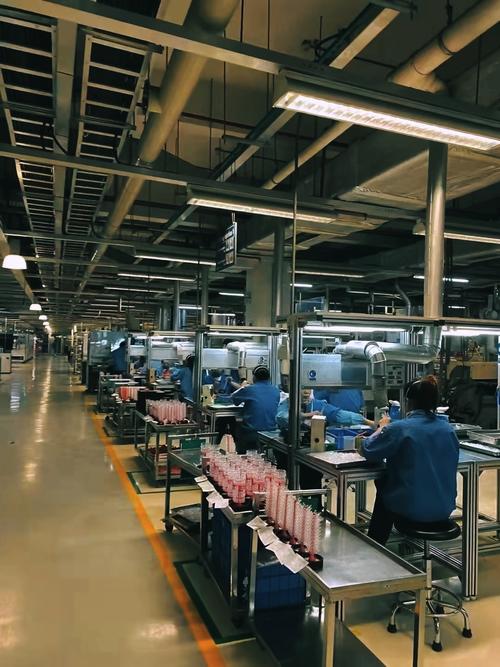
你说这闹心不闹心?之前有条机加工线,大家都觉得是前面的加工速度跟不上,玩命给加工工位加人,前前后后加了三个熟练工,结果后面的清洗工位接不住,攒的金属零件在清洗池边堆得快掉水里,最后算下来产量还是没涨。
别上来就拆机器,先蹲半小时数时间
很多人一碰到产线效率低的问题,第一反应就是换设备、加人、把作业指导书改得更严苛。其实根本没必要。
我自己找问题的习惯从来不带秒表。就搬个掉了漆的塑料小凳子,蹲在流水线的端头,啥也不干,就看。看哪个工位前面的料堆得最高,看哪个工位的师傅会频繁抬头往前瞅,看哪个工位干完活会停在那儿愣半天等料流过来。
之前那条攒零件的清洗线,我蹲了40分钟就找到问题了——根本不是机加工速度快,是清洗工位的师傅,每次洗完零件要把零件从水里捞出来,沥水30秒才能往下传。为啥要沥这么久?因为他旁边的零件筐离他有一米远,他怕沥水的时候水滴到地上滑,就每次捞出来在水池边放30秒,等水珠不往下掉了,再挪到筐里。
就这么个小事。
后来我们把零件筐直接挪到水池边,给水池边铺了块带导水槽的防滑橡胶垫,他捞出来直接把零件放筐里,水顺着导水槽流回水池,沥水的时间直接从30秒压到5秒。整条线的节拍一下就顺了,连额外加人都不用。
你看,很多时候根本不是机器的问题,是你没蹲下来仔细看人的动作。是料放的位置不对,是常用的工具离得太远,是周转箱的高度刚好卡着师傅的腰,每次拿料都要弯个腰,多花两秒。这些细碎的小事攒起来,就是堵在整条线上的大问题。
最舒服的线,是所有人都不慌不忙
我之前见过一条卡得特别死的线,每个工位的作业时间都被算到小数点后两位,师傅干活的时候连抬头擦汗的时间都没有。结果呢?干了不到一周,三个师傅的手腕都扭了,次品率涨了快一倍,最后算下来,赚的钱还不够付医药费和次品返工的损失。
好的产线平衡,从来不是把每个人的时间卡到秒表跑满。真正顺的线,每个工位前面的待加工件,永远保持在一到两个的量——既不会堆个半人高堵得人心里发慌,也不会让师傅空着手站在那儿等半天。
就像你跟朋友约着逛街,你走得快了就慢两步等后面的人,他走得慢了就往前赶两步,大家步调对上了,一路走下来谁也不累,还能顺路聊两句路边卖的烤肠香不香。要是你闷头往前冲,把朋友落出去几百米,最后你还是得停下来等,反而更慢。
之前那条刮塑料外壳飞边的小家电线,我们最后调整完,师傅不用起身够美工刀,不用弯腰倒刮下来的塑料渣,单件作业时间刚好跟后面的组装工位差个1秒多。就这点富余的时间,够师傅抬胳膊揉一下肩膀,够他伸手拿个放在手边的搪瓷缸喝口水。
调整完的第一班,我看见之前总趁等料刷短视频的小徒弟,再也没有空刷手机的间隙——刚把手上的件放去周转箱,下一件就顺着流水线的橡胶带滑到他面前了。那天收工的时候,整条线的产量比之前高了四成,师傅们下班的时候也没像之前那样,累得腰都直不起来。
说真的,这事儿跟做人挺像的。别总想着自己跑最快,跟身边的人步调对上了,路才能走得顺。
作者|制造
排版|制造
审核|柚子