上周带刚毕业的徒弟逛车间,空气里飘着切削液的淡香味,脚边堆着刚切下来的螺旋状铁屑,凉冰冰的蹭过鞋帮。他盯着墙边贴的一排塑封A4纸撇撇嘴,说这东西不就是走形式的?我当时手里的游标卡尺差点掉他脚面上。
真的。
我刚进厂那会也这么想。觉得这玩意儿跟上学时贴在教室后面的校规似的,字印得密密麻麻,没人真拿它当回事,无非是审厂的时候凑个数,平时该怎么干还怎么干。
那些被新人当废纸的纸页,是之前踩过的坑堆出来的
我刚上班第三年,赶一批紧急订单,车间里所有人都盯着交期转。当时加工一根传动主轴,工艺规程上明明白白写着,粗加工完要校平,再静置两小时释放内应力,才能上精车。我那会满脑子都是赶紧干完下班,跳过静置步骤直接开精车,尺寸测着都对,高高兴兴交了货。
结果三天后客户把零件退回来,说装到设备上转起来抖得跟筛糠似的,测出来的形位公差超了快0.2毫米。那批货返工花了整整一周,整个班组的奖金全扣了。后来找老技师分析原因,才知道粗加工的时候刀具切进去,金属内部的应力全挤在一块,你看着尺寸切准了,等应力慢慢散完,零件自己就歪了。
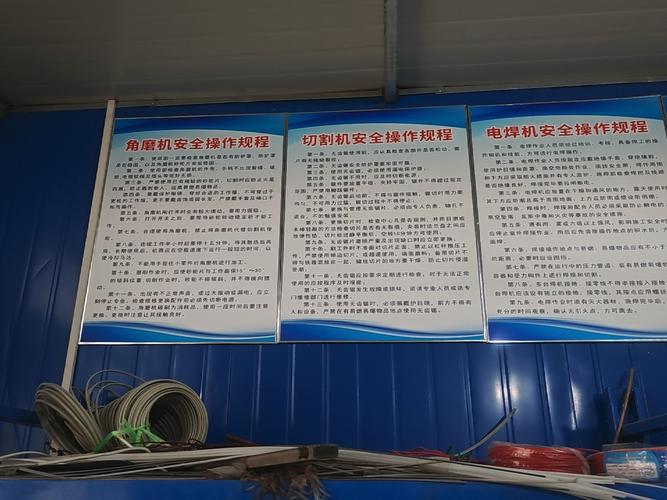
别觉得这是小题大做。我见过太多类似的事:有人图快不按规定的扭矩拧夹具,结果加工到一半工件滑下来,一刀下去整个零件废了;有人为了省时间跳过去毛刺的步骤,装配的时候工人拿零件划了个大口子,歇了半个月才回来上班。
这些事没有一件是凭空编出来的。每一条写在纸上的要求,背后都是真金白银的损失,是实打实的伤口。
真正的工艺规程,从来不是写给检查的人看的
很多人对工艺规程的误解,就是觉得这是给质量部、给客户、给领导检查用的东西。你要是真这么想,干十年还是个只会按按钮的机床操作手。
那些看起来“磨洋工”的要求,全是之前踩过的坑堆出来的。比如工序卡上写的“刀具磨损量超过0.2毫米必须换刀”,不是故意让你多跑几趟刀架,是你要是硬凑合用,刀崩在工件上是小事,高速旋转的刀片飞出来,能在旁边的钢板上砸个坑。比如写的“加工完的零件要放在专用的料架上,不能直接扔地上”,不是嫌你懒,是地上的铁屑会在零件表面压出小坑,装到精密设备上就是噪音源。
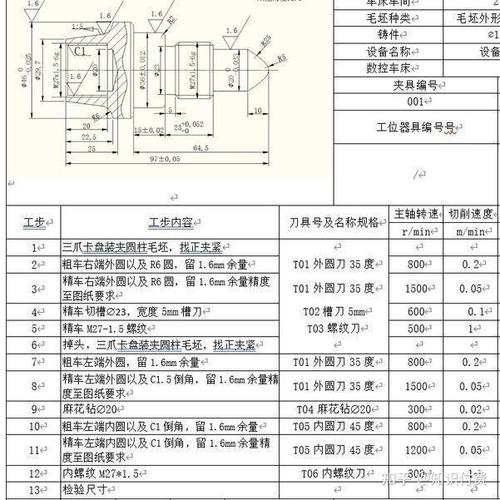
说实话,我之前碰到过一个来审厂的客户,翻着我们的工艺规程问,为什么冬天的车间里,精车的公差范围要比夏天宽个两丝?陪他的工艺员说,冬天温度低,金属材料的收缩率跟夏天不一样,要是死卡着夏天的公差要求,等零件拿到常温的装配车间,尺寸就缩到超差了。那客户听完点点头,说就冲这一点,你们的产品我们敢买。
你看,这东西从来不是摆给人看的。它是帮你把所有可能出问题的环节,提前给你兜住底的东西。
别把工艺规程当死教条,老工人的巧劲都在规矩的缝隙里
当然,也有人走另一个极端。觉得工艺规程写的每一个字都是铁律,半个字都不能改。我之前碰到过一个刚毕业的工艺员,大冬天的非要按夏天的尺寸要求让工人加工零件,说规程上写的就是这个数,差一点都不行。结果加工出来的零件到了装配环节,尺寸小了两丝,根本装不进去,返工的时候他还委屈,说自己完全按规程来的。
真正懂行的人,从来不会把工艺规程当死教条背。老技师干了几十年,从来不会死抠纸上的字,但是每一步都踩在规程的核心要求上。比如碰到设备临时有点小偏差,他不会直接停线等维修,只要在允许的误差范围内,调整个装夹角度,照样能出合格的活;比如碰到材料硬度比平时高一点,他就把进给量放慢个零点零几,既不违反工艺要求,也不会把刀崩了。
说白了,工艺规程给你的是底线,不是把你的手脚捆住的绳子。你要是真把规矩吃透了,就知道那些灵活调整的空间,全是留给懂行的人的。
前几天那个撇撇嘴的徒弟,上周加工一个精密衬套,老老实实按工序卡上的要求等了两小时,精车完拿千分尺测,尺寸跟要求的差半丝。他自己蹲在机床旁边乐,说原来这规矩真不是瞎写的。
我靠在旁边的立柱上抽烟,没说话。
风从车间大门吹进来,把墙上贴的塑封纸吹得哗啦响。
作者|制造
排版|制造
审核|见微