上周去老东家的总装线帮着排查工位节拍问题,刚站在边数到第三台拧螺丝的动作,就听见工位边的立柱上“嘀”的一声,头顶那盏明黄色的灯直接亮了。
旁边的组长脚底下没停,顺手把手里的待装件递到邻位,扭头就往出问题的工位跑。原本匀速往前挪的传送带,咔哒一下就降到了最慢的爬行速度。
这就是安灯系统最日常的样子。根本不是课本里写的什么“生产异常响应机制”,就是个装在车间里的、谁都能伸手按的紧急叫停按钮。
你以为按灯是闯祸?其实是帮所有人止损
刚进厂的学徒十个有九个怕按这个按钮。
去年带的那个刚毕业的小孩,站在扭力工位拧底盘螺丝,拧到第三个的时候发现扭矩值飘了——按说这时候伸手按灯就行,停线,找校表的师傅来调,最多耽误五分钟。结果这小孩盯着扳手愣了三分钟,硬着头皮把剩下的螺丝全拧完了。
后面的事更窝火。整车流到检测台,路试的时候底盘松了,拉回来返工,拆螺丝、换衬套、重新打扭矩,整整耗了两个班的时间,半条线的产能都被这一个小问题吃掉了。
老师傅那时候拍着他的后脑勺骂,你早按灯啊!
安灯系统的核心从来不是抓错,是不让小错滚成大错。很多人对这东西有误解,觉得按了灯就是自己没干好,要挨骂要扣钱。真不是。你在离问题最近的位置,你最清楚哪里不对,按下去喊人来帮忙,不是给别人添麻烦,是把后面要花十倍百倍成本才能解决的问题,摁在刚冒头的阶段。
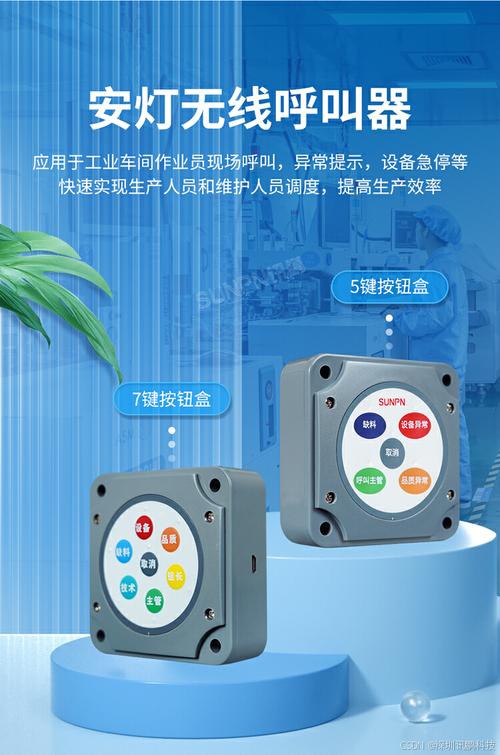
那盏灯亮起来之后,整条线是怎么动的
别以为按个灯就是亮个灯、响个铃就完事。
按下去的瞬间,线边的电子屏会跳出你所在的工位编号,车间的广播会用很平缓的声音报出位置——不是那种能震得人耳朵疼的尖锐警报,怕吓着孕期的女工,也怕吓着刚上岗的新人。
离工位最近的组长,口袋里的对讲机最先震动。他得在规定时间内赶过来,通常就是几十秒的数。要是赶不及,那盏黄灯就会转成红灯,整条主传送带直接停,所有工位的提示灯都会跟着闪,提醒所有人这边出状况了。
有人算过账。如果带着故障的件流到下一个工位,后面的工人装上去、拧完、流到检测台才查出来,拆下来返工的时间,是当场停线解决问题的三倍都不止。这就像你在家煮面,看见水要溢出来了,是赶紧关了燃气灶擦灶台省事儿,还是等水把火浇灭、煤气飘满屋子再开窗通风省事儿?
谁都能算明白这笔账。
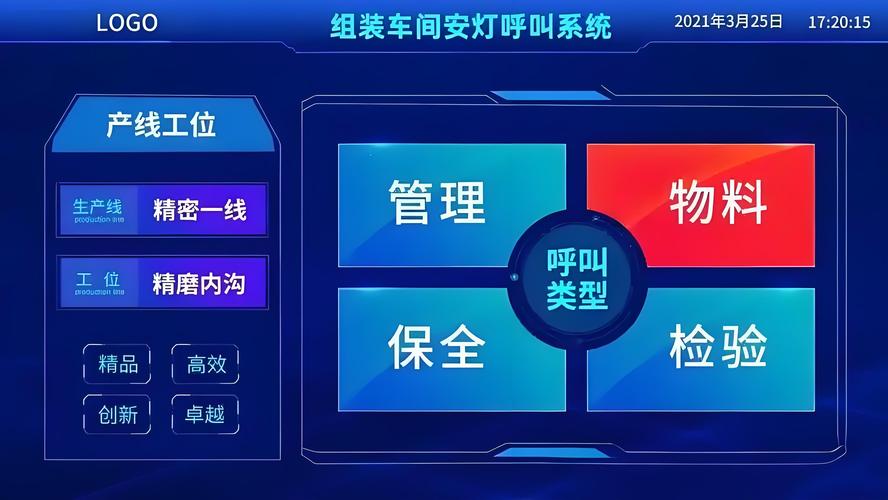
太多厂子把好东西用成了摆设
说真的,这种操作我见一次气一次。
之前去南边一个做汽车密封件的配套厂,线边的安灯按钮上面都落了一层薄灰。我蹲下来摸了摸按钮的外壳,问旁边擦设备的师傅,你们这灯坏了多久了?
他撇撇嘴,没坏。就是按一次扣五十块钱绩效。上次新来的小李按了一次,说模具压出来的胶条有毛边,组长追着骂了三天,说他耽误生产。
谁都不傻。
后来谁都不敢碰了。
结果呢?上个月一批压歪的密封件流到主机厂,人家直接退了两卡车回来,罚款的金额,够给整个车间发三个月的季度奖。
你说这是安灯系统不好用吗?根本不是。是装这东西的人从一开始就想错了——安灯系统从来不是用来管工人的,是给一线工人撑腰的。你天天让在现场干活的人自己扛着所有问题,出了错就扣钱,那谁还敢喊停?
现在很多人把这东西吹成什么工业4.0的标配,其实哪有那么玄乎。它本质上就是把车间里那句最朴素的道理,变成了看得见的灯、听得见的提示:发现问题别硬扛,喊人来一起解决。
作者|制造
排版|制造
审核|阿辰