刚从3号车间出来,手上还沾着半干的切削液,裤腿蹭了点铁屑。刚才绕到磨床区的时候,看见新来的小徒弟蹲在电柜旁边摸那个巴掌大的黑盒子,好奇问这是不是新来的路由器。
我当时就笑了。这哪是路由器,这是现在我们车间敢把高精度零件开高速加工的底气——也就是你们常说的,边缘计算。
之前的“远水救不了近火”,坑过多少班组
搁几年前我们哪敢这么干。
那时候所有的振动传感器数据,都要通过车间的网线传到厂部的机房,再由机房的服务器分析完,把报警信号传回来。
谁都知道这逻辑没毛病。但架不住网络卡啊。
我亲眼见过一台外圆磨床,因为砂轮的动平衡出了偏差,振动值往上窜。数据传出去,机房那边的分析结果还在排队等计算,等报警信号传回来的时候,砂轮已经在工件表面磨出了一道深沟。二十多根刚精加工到微米级的不锈钢轴,直接报废。
那批货是给航空配套的,交期卡得死死的。全班组熬了两个通宵补加工,现在想起来都头疼。
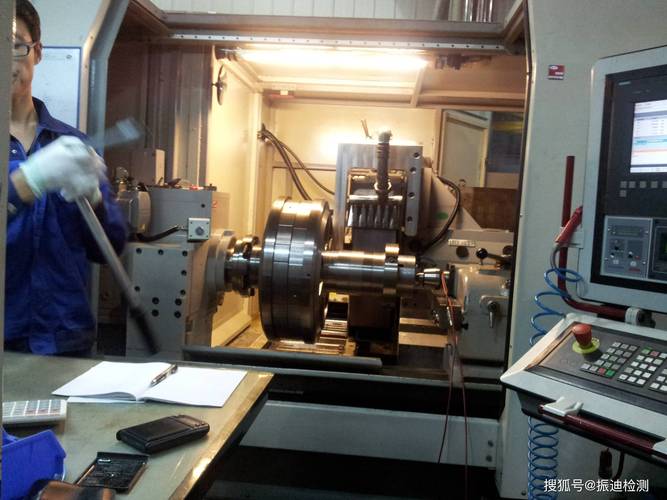
说实话那时候我们都觉得,这就是技术落地的必经阵痛。直到后来有次去同行的车间交流,看见人家把计算模块直接装在机床旁边,根本不用把数据往远了传,反应速度比我们人工听声音还快,当时就觉得——之前熬的那些通宵,多少有点冤。
把“计算工位”搬到机床边,到底妙在哪
很多人对这东西的理解有偏差。觉得不就是把服务器从机房搬到车间吗?有啥稀奇的。
真不是。
你想啊,机床主轴的振动采样,每秒要采上万次,这些原始数据要是全部传到云端,光带宽都够你受的,更别说路上的延迟了。
现在的做法简单粗暴。把原来需要复杂运算的振动分析模型,压缩成适配小硬件的版本,直接装在离传感器两三米的小盒子里。数据一出来,就在本地算,根本不用出电柜。
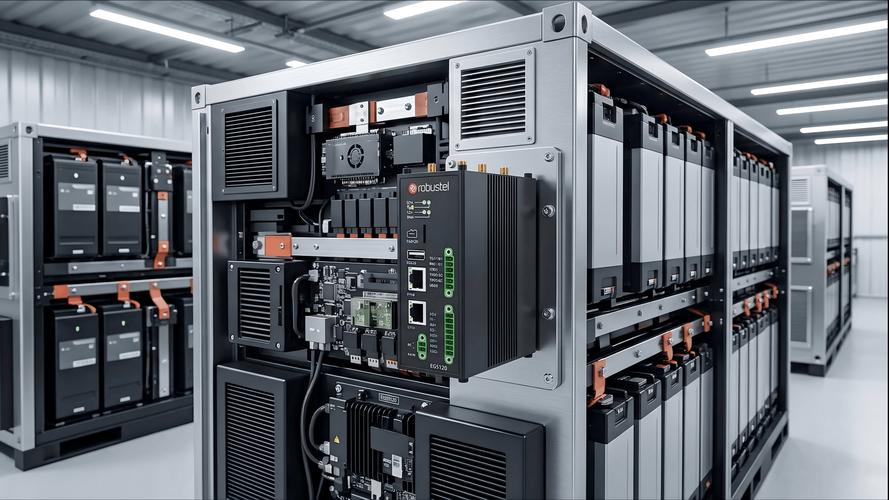
快到什么程度?之前从振动异常出现,到机床收到减速信号,要差不多1秒。现在呢?几十毫秒。这点时间,连主轴转半圈都不到,根本等不到砂轮碰伤工件,系统就已经把转速降下来了。
说白了就像你走路踩空台阶,根本不用等大脑发出指令,脚踝的肌肉直接就绷紧了稳住身子。这种离设备最近的反应,才是最靠谱的。
之前我们怕高速加工出废品,总得安排个师傅守在机床旁边,耳朵贴在壳子上听动静。一天下来,耳朵里全是主轴转的嗡嗡声,下班跟人说话都得提高音量。现在这套东西接上去,师傅终于能腾出手,去检查下一个工序的装夹精度了。
不过话说回来,这盒子也不是什么黑科技。它就是把之前干等网络传输的时间,全给省了。就像你在家做饭,不用把菜切好跑到三公里外的厨房去炒,在自家灶台边就能把菜做了——效率能不高吗?
别把它吹成万能药,它也有自己的边界
现在行业里吹这东西的太多了。好像上了边缘计算,整个车间的效率就能直接翻番。
真不是那么回事。
它擅长的,就是这种要毫秒级反应的实时场景。比如振动监测、温度控制、加工参数的动态调整,这些等不起的活,它干得比云端靠谱。
但那些需要攒好几个月数据的长期分析,它就搞不定了。比如想算出来什么切削参数组合能让硬质合金刀具的寿命涨三成,想摸清楚不同批次的材料对加工精度的影响——这些需要大量数据攒着慢慢算的活,还是得把边缘端筛选过的有效数据,定期同步到云端的大服务器上去跑。
它从来不是要取代云端的计算能力,而是把最急、最近的那部分活,从云端手里接过来。
之前有个供应商来车间推销,说装了他们的盒子,良率能涨20%。我们当时就问他,能不能适配我们车间那台用了快十年的老车床,他说不行,得换全新的设备才配套。他那套方案算下来,比我们整个班组一年的奖金还贵,最后连个振动阈值都设不对,还得我们师傅上手调,现在想起来都好笑。
我干了快二十年机械,见过太多吹得天花乱坠的技术,最后在车间里连半个班都待不下去。这东西能留下来,根本不是因为它概念有多新,是因为它真的能帮我们少废几个零件,少熬几个通宵,少听点生产调度的骂声。
就这么简单。
刚才小徒弟摸完那个盒子,转头问我,那这东西是不是以后就能代替我们师傅了。
我拍了拍他的安全帽。
哪能啊。再聪明的盒子,也得靠我们这帮天天在车间里摸设备的人,给它调对参数,找准阈值。技术嘛,永远是给干活的人搭把手的。
作者|制造
排版|制造
审核|小北