上周带刚毕业的实习生去计量室,那小子刚进门就指着靠墙角的那台设备笑,说这不就是个带大显示屏的显微镜?给他怼得说不出话的是,我随手拿了个刚下线的手机中框冲压件放上去,十秒就出了所有边的公差,连R角的圆弧度都标得明明白白,他凑过来盯着屏幕看,半天憋出来一句”这比游标卡尺快十倍啊”。
所谓的”拍个照就出数”,全是攒出来的硬功夫
别以为它就是个摄像头对着零件拍,那摄像头只是个”取景框”,真正定尺寸的是台面下方那层刻了几十万条刻度的光栅尺——每移动一微米,刻度线就会扫过一次传感器,数出来的数才是真的尺寸底子。
恒温环境是它测准的核心前提。我们车间这台每次开机要先跑四十多分钟的温度补偿,因为不管是玻璃台面还是光栅尺,都会热胀冷缩,差个一度,那微米级的数就能飘出去两三个丝。之前有个合作的小厂,买了台一模一样的设备直接放在车间通道边上,夏天空调吹不到,冬天暖气直吹,测出来的数跟我们这边差了0.03mm,还说我们故意卡他们的外协件,后来拉着标准块来我校准,才发现他们那边的设备温度比设定值高了五度,数全偏了。
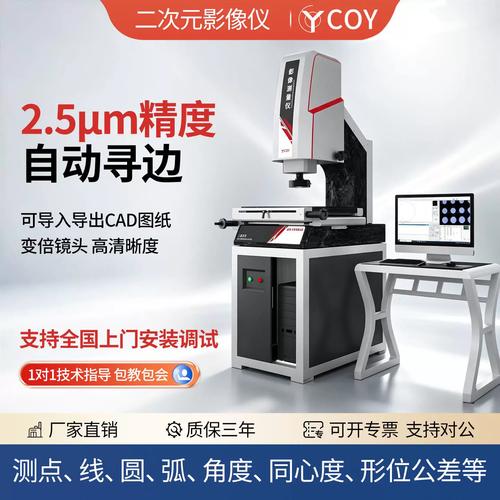
很多人以为拍出来的照片是靠人去点边缘算尺寸,其实现在的系统能自动识别零件的轮廓边——但前提是你得把光调对。你要是把底部的透射光开太亮,薄的冲压件边缘会透过来亮边,系统直接把亮边当成零件轮廓,测出来的尺寸能比实际大一圈;要是把顶部的环形光开太猛,亮面的铝件会反光,晕开的光斑也会让系统找错边。上次有个操作工为了图省事,把所有光源都调到最大,测出来的一批密封垫内孔全偏小0.02mm,差点把整批货报废,后来重新调了低亮度的漫射光,测出来的数跟千分尺测的分毫不差。
边缘提取的精度全靠光源和焦距的匹配度。别觉得亮就是好,看得清不代表测得准,有时候光太亮,反而会把轮廓的边界给”吃”掉,系统找不准真正的边,数自然就飘了。
跟卡尺、千分尺比,它到底赢在哪?
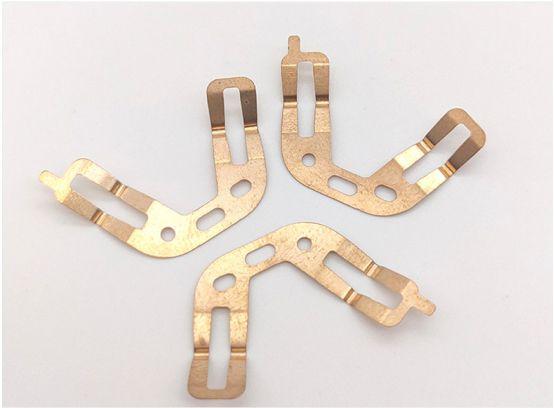
我干了快十五年测量,之前老车间刚建的时候,全靠游标卡尺、千分尺堆着测。测个薄的磷铜弹片,捏千分尺的力度稍大一点,弹片就弯了,测三次三个数,一天测下来手指关节都肿,连拿筷子都抖。后来换了影像测量仪才知道,原来测这种软薄零件,根本不用碰它。
非接触测量不会碰伤软薄零件。你把弹片平放在玻璃台面上,不用夹,不用压,调个透射光,系统直接把整个弹片的轮廓拍下来,厚度、长度、折弯处的R角,连边缘的毛刺高度都能算出来,全程不用跟零件有任何接触,更别说把零件压变形了。
还有那种形状特别不规则的小零件,比如打印机里的塑料齿轮,轮齿才0.3mm厚,以前用千分尺测,得凑到目镜前面,捏着尺子一点点找齿的位置,测一个齿要半分钟,测完一整个齿轮得十分钟,眼睛都看花。现在放上去,十秒就能把所有轮齿的厚度、节距、内孔的圆度全列成表格,连哪个齿超差了都会标红,比人眼靠谱太多。
那些用不好的人,多半是踩了这些低级坑
说实话,我见过太多花了大几十万买的设备,被用得跟个几百块的放大镜似的,全是踩了没必要的坑。
第一个,图省事先测件后校准。很多人开机就直接放零件测,根本不用标准量块跑一遍校准。要知道设备放久了,光栅尺的位置会飘,镜头的焦距也会因为车间的冲压震动有点偏移,不校准的话,测出来的数全是错的。我们车间规定,每天早上开机第一件事,就是拿标准的量块测一遍,跟标称值差超过0.002mm,就得重新调参数,不然不准开工。
还有的人,玻璃台面擦都不擦就放零件。台面上沾个切削液的印子,掉个铁屑,测平面度的时候系统会把那个印子当成零件的凹陷,直接判不合格;要是铁屑刚好垫在零件下面,零件翘起来一点,测出来的高度能差好几个丝。上次有个新来的操作工,测个陶瓷片的平面度,连续测三个都超差,翻过来一看,台面上沾了个跟针尖大的铁屑,擦完之后测出来的数直接就合格了,给小伙子臊得脸都红了。
还有个最离谱的,有人拿它测特别重的大零件,半米长的铸铁件直接往玻璃台上放,压得台面都弯了,那测出来的直线度能准才怪。这种大件本来就该用三坐标测,硬塞给影像测量仪,这不纯属为难设备嘛。
上次那个刚来的实习生,现在已经能独立调光源、做测量报告了,前几天测个微型的弹簧针,三分钟就出了全套的尺寸数据,他说以前在课本上学的”公差配合”四个字,原来真的是靠这种设备一点点卡出来的,差一根头发丝的几十分之一,都可能让整个零件装不进去。
作者|制造
排版|制造
审核|乐乐