2026-10-15 11:37:24
作者:
制造
刚跨进注塑车间的门,耳朵先嗡三秒——机器的低频震动顺着鞋底往骨头缝里钻,空气里飘着点淡淡的、熔融塑料的甜焦味。没人会注意那些蹲在机器正中间、黑不溜秋的半吨重铁方块。所有人都盯着出料口掉下来的整摞塑料盒、手机壳、餐勺。没人多看铁方块一眼。但就是这堆没表情的铁,攥着你生活里九成塑料物件的命门。那堆黑铁块,哪是模具,是和塑料“对脾气”的搭档
很多刚进车间的人,第一眼看到模具都要失望——没有科幻片里的精密结构闪光,就是几块粗笨的铁,上面拧着密密麻麻的螺丝,还沾着点没擦干净的塑料残料。
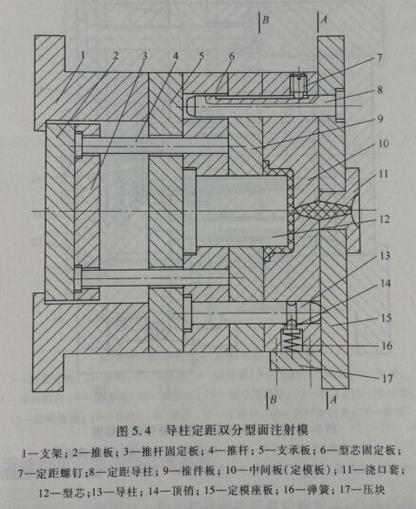 注塑车间开模瞬间露出的精密模具分型面
别嫌它丑。分型面的误差不能超过头发丝的三分之一,差一点,熔融的塑料就会从缝里挤出来,形成一圈扎手的飞边,消费者拿到手只会骂一句品控差,根本想不到是两个铁面没贴紧。上次带刚毕业的实习生逛车间,他看见开模的间隙伸手就要去摸滑块,被我一巴掌拍回去——那地方刚蹭过200多度的熔融塑料,手碰上去直接掉层皮。很多外行觉得,模具不就是个刻了形状的铁模子,倒进去塑料等凉了拿出来就行?根本不是。上次换产线做薄款奶茶杯盖,因为模具上的顶针位置偏了0.2毫米,打出来的几十个杯盖侧面全是浅浅的顶针印,摸上去喇手,整批全废。我干了快十五年机加工,最烦的就是新手觉得“不就是个铁模子吗”。真等你因为模具缝里卡了一点没清干净的残料,蹲在机器旁边拆两个小时螺丝的时候,你就知道这铁疙瘩有多难伺候。
你拿到手的东西好不好用,一半的账要算在模具头上
经常碰到客户拿着设计图来找,说自己的产品角度算得精准,质感要求高级,让我们开模打样。最后打出来的样品要么卡壳,要么质感不对,回头就说我们加工精度差。其实哪是我们的问题?
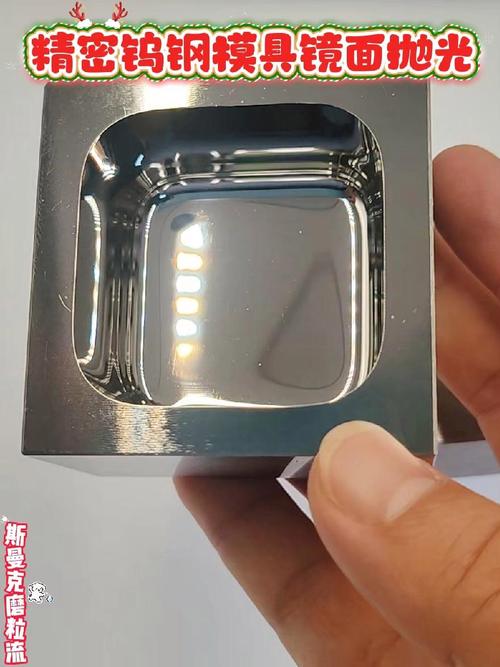 模具型腔表面喷砂后的磨砂质感特写
你想要个摸上去磨砂质感的手机壳,不是在壳子表面喷一层磨砂漆,是型腔表面的处理方式,直接决定了产品摸上去的质感。模具的型腔面先做了喷砂处理,熔融的塑料压上去,自然就带出磨砂的触感,连二次加工都省了。那些透明亚克力展示架的亮边,也不是工人后来抛光磨出来的,是模具的型腔面先抛到了镜面级,塑料冷却脱模的时候,直接就带出了亮堂堂的表面。上次碰到个老板,上来就要做“零瑕疵”的透明收纳盒,开模的时候硬要求把型腔抛得能照见人。结果生产的时候,因为模具表面太光滑,塑料冷却的时候粘模,每次开模都要扯半天,最后出来的产品表面全是细细的拉痕,反而比普通粗糙度的模具做出来的差远了。你说讽刺不?很多人不知道,模具上哪怕0.2毫米的偏移,都能让整批货变成废品。之前有个做折叠手机支架的客户,设计图画得漂漂亮亮,角度算得分毫不差,结果开模打出来的支架,每次掰到预设角度就卡壳。找了三天原因,最后发现是模具上的斜滑块角度偏了两度——你设计得再完美,模具做出来差一点,实际用起来全是毛病。
模具的脾气,比车间里的老技师还难摸透
 模具的脾气,比车间里的老技师还难摸透
干了这么多年,我还是不敢说百分百摸透模具的脾气。新模具刚上机的时候,要磨个十天半个月,把各个配合面的细微毛刺磨掉,让模腔的温度跑顺了,打出来的产品才稳定。老模具用久了,分型面被反复摩擦出细微的凹槽,你就得及时补焊、抛光,不然时间长了飞边越来越多,最后整个模子都得报废。上次有个用了快八年的老模具,打出来的洗衣液瓶盖突然开始拧不紧。大家拆了半天,换了顶针,调了料温,还是找不到问题。最后干了三十年的老技师蹲在模具旁边,用手指摸了半小时螺纹镶块,发现是镶块上的螺纹棱角,因为常年被塑料摩擦磨圆了一点点——就那么一点点,瓶盖拧上去就滑牙,根本封不住洗衣液。说实话,很多新入行的小孩,总想着攒钱买个3D打印机,在家就能做产品。他不知道,3D打印打出来的原型,和用批量模具压出来的产品,根本是两个东西。你在家打个小摆件,边缘毛毛糙糙的没人说啥,真要放到产线上,一天出几万个货,没有模具的稳定性,你得亏到姥姥家。刚才车间里的机器又开始响了,出料口掉下来一摞整整齐齐的透明餐盒,旁边的师傅伸手把模架上的残料吹掉,铁方块安安静静待在那里,连点表情都没有。你明天中午拿到外卖的时候,大概率还是不会想起它。但它一直都在。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你随手丢的塑料外卖盒,是被半吨重的模具‘咬’出来的
文章链接:https://m.lfdjt.com/p/zhizao/a/10238.html