2026-10-15 12:16:59
作者:
制造
上周带刚毕业的小徒弟去粗加工区转,他盯着台钳上卡着的游标卡尺直乐,说这玩意儿跟他高中物理实验用的没差啊。
我当时没接话,指了指旁边堆着的半摞退件——那是前一周刚因为尺寸测错,整批打回来返工的轴。
别拿车间的量具当实验室玩具
小徒弟当时脸就红了。
他确实没见过这种阵仗。实验室里的量具,擦得锃亮,放在恒温恒湿的玻璃柜里,拿的时候要捏着专用的隔热套,生怕手上的温度影响精度。车间里的呢?台面上沾着切削液,铁屑混着机油糊在尺身上,操作的时候拿起来就卡,测完往台面上一扔,连擦都懒得擦。
没人会拿实验室的精密仪器去蹭铁屑。
那些在实验室里能测到零点几丝的设备,到了满是切削液味道、地面震得脚发麻的车间里,活不过三天就得歇菜。去年有个班组图省事,从检测室借了几把高精度千分尺直接拿到机床上用,测出来的轴装到设备上全卡。找了半天原因才发现,车间中午的温度比检测室高了快8度,金属热胀冷缩的量,直接把公差带占满了。
我当时盯着那堆退回来的轴,脑壳都疼。
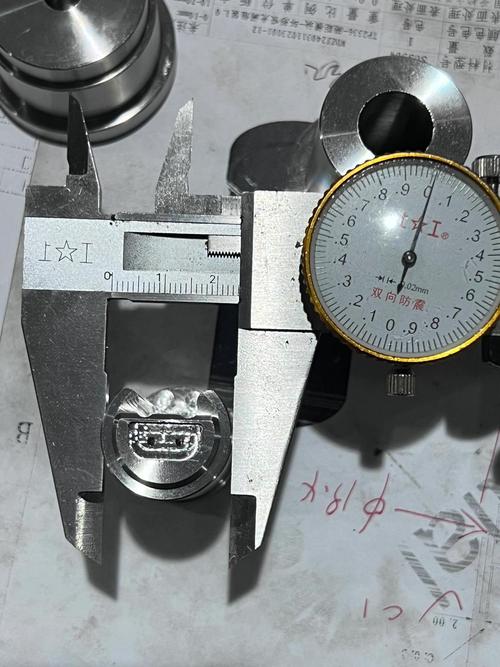 车间钳工台沾着切削液的游标卡尺特写
你以为的”准”,其实是量具在攒脾气
很多人对量具的误解,就是觉得这东西只要刻度没磨花,拿过来就能用。
根本不是。
带表的卡尺用久了,表壳缝隙里会卡进细碎的铁屑,你看着指针稳稳指到零位,其实内部的齿轮已经被卡得偏了两格——别觉得两格是小误差,一根头发丝的直径大概是7丝,两格就是三分之一根头发的宽度,足够让整批零件卡不进装配位。
说出来你可能不信,很多批量报废的锅,根本不是机床的切削精度不够,是量具在闹情绪。上个月质检岗的小姑娘拿着卡尺测了一上午的零件,报上来的尺寸全超差,班组的师傅调了三次机床参数都没找着问题,最后拆开卡尺才发现,表蒙子不知道什么时候被按偏了,指针蹭着玻璃走,缝里卡了个针尖大的铁渣。
哦对了,上次还有个小伙子,把精度卡尺当螺丝刀拧固定螺丝,那尺身直接弯了小半度,测出来的数能准才怪。
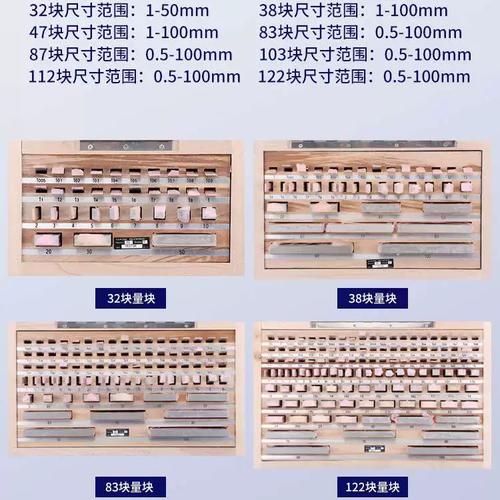 机械车间校准千分尺的标准量块套装
那些被扔在角落的”老古董”,才是真的靠谱
 那些被扔在角落的”老古董”,才是真的靠谱
小徒弟刚入职的时候,总嫌弃班组里的老钳工用的机械款量具太麻烦,不如他自己买的数显卡尺方便——数字直接跳出来,连读数都不用眯着眼凑。
结果上次他那把数显卡尺被飞溅的切削液泼了个正着,屏幕直接花了,测出来的数飘得没边,差点把整批零件测废。反倒是老钳工手里那把用了十几年的千分尺,擦干净尺身上的油,拿标准量块校一下,卡出来的精度稳得一批。
真的,别迷信那些花里胡哨的新东西。车间里的逻辑从来都是谁能扛造谁说话。数显的东西确实方便,可电路板怕油、怕水、怕摔,稍微进点杂质就出故障。那些全机械结构的老量具,只要你每次用完擦干净,定期拿标准块校一下零位,用个二三十年根本不是事儿。
我师傅那把千分尺,跟了他快一辈子,现在拿出来校,精度还能稳在1丝以内。上次有人出高价想买,他头摇得像拨浪鼓——这玩意儿跟老伙计似的,哪有卖的道理。
哦,对了,别觉得量具越贵越好。你在粗加工区测个几十毫米的毛坯,拿能测到1丝的高精度千分尺去卡,纯粹是吃饱了撑的。量具这东西,跟你穿的鞋一样,合脚、扛造、能帮你把活干对,比啥都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:攥在老钳工手里的量具,比你想的狠多了
文章链接:https://m.lfdjt.com/p/zhizao/a/10247.html