刚进车间的时候,老周总拽着你在每台机床前面停三秒。
不是查卫生。
是让你听——防护罩底下传出来的、细密均匀的嗡嗡声。上次隔壁班组的机床出问题,声音是发闷的,带着点细碎的卡顿,拆开机床一看,丝杠的滚珠道里卡了颗切下来的铝屑,磨出个小坑,整批加工的零件表面全是波浪纹,回炉的料堆得跟小山似的。
很多新人刚见着这根露在防护罩边缘的细金属杆,总觉得不就是根粗点的螺丝吗,犯得着每次保养都单独拿无尘布擦?犯得着采购部为了选个供应商,跟人掰扯三个月价格?
你以为它就是根放大的螺丝?
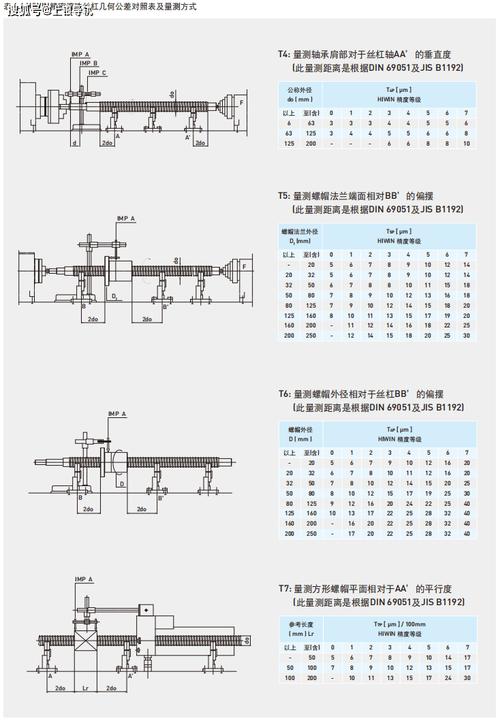
普通传动螺丝和丝杠的核心差,根本不是牙型,是间隙。
你要是拿个普通的传动螺丝,拧上螺母晃一下,能感觉到明显的哐当旷量——就像家里用久了的门把手,扳一下左右晃得松垮。这点旷量放在搬东西的架子上不算啥,放在机床上就是要命的事:你正转丝杠带着刀头往前切,突然要反转走个退刀槽,这中间的旷量就会让刀头慢个零点几毫米,出来的零件要么槽宽超差,要么台阶尺寸差了半丝,根本没法交付。
我刚入行的时候还真犯过傻,对着采购单嘀咕,这根比我胳膊还短的金属杆,报价比普通螺丝贵三倍,不是抢钱是什么?直到跟着师傅蹲在机床旁边调了三天精度,把螺母的预紧力一点点压上去,把那点晃荡的旷量从两丝压到半丝的时候,手碰到防护罩上的振动,从松垮的抖动变成细密的、没有冗余的震颤,才知道这钱真不是花在金属材料上的。
磨出来的精度,藏在看不见的滚道里
很多人觉得丝杠的精度是车出来的。错。
刚车出来的丝杠坯子,粗得跟工地上的螺纹钢差不多,硬邦邦的,先拿去淬硬,硬到你拿锉刀划一下连个印都留不下,然后才抬上磨床。磨床转的时候,冷却液哗哗浇得满床都是,砂轮蹭在丝杠表面,掉下来的铁屑细得跟面粉似的,顺着水流淌进接屑槽,根本不是车削时那种卷成圈的长铁屑。
丝杠上的滚道,是要和滚珠严丝合缝贴在一起的。就像你自行车轮子里的滚珠轴承,但是精度要高好几个量级——滚珠在滚道里滚的时候,不能有一丁点儿的卡滞,也不能有晃荡。很多人好奇为啥丝杠能转那么快还不卡,其实拆过螺母就知道,里面的滚珠不是死在槽里的,是有个专门的循环通道,滚到螺母端头了就顺着通道绕回来,跟游乐园的环形过山车似的,一圈接一圈跑,没有滑动摩擦,全是滚动,所以转起来省劲,精度还稳。
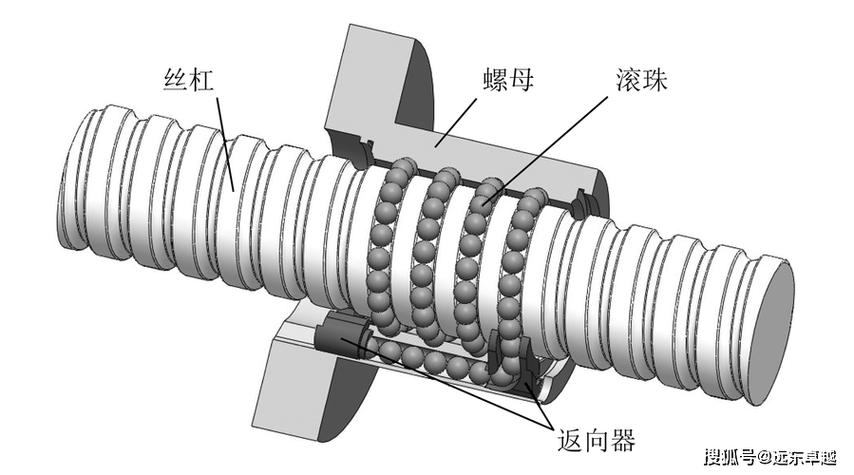
之前碰到过个售后故障,操作工嫌拆螺母麻烦,发现里面少了两颗滚珠也没补,说反正能转就行。结果跑了俩礼拜,滚道因为受力不均被磨出个小凹坑,丝杠转起来一卡一卡的,加工出来的零件表面纹路歪歪扭扭,拆下来换的时候算算账,那根新丝杠的钱,够买半抽屉同规格的滚珠。
最容易出问题的,从来不是丝杠本身
十次丝杠相关的精度故障,有八次根本不是丝杠磨坏了。
很多操作工碰到尺寸飘了,第一反应就是拆丝杠换新品,其实蹲下来看两分钟就能找到问题:要么是丝杠两端的固定轴承松了,转的时候带着整根杆晃来晃去,精度掉得比丝杠本身磨坏还快;要么是端面上的防护罩破了个洞,切削液带着细铁屑钻到滚道里,跟沙子磨轴承似的,用不了俩月,滚道就磨得全是划痕。
上次有个新来的小孩,换班的时候嫌防护罩挡着看刀头,把那块薄钢板掀起来忘了盖。那天刚好切的是铝件,掉下来的铁屑细得跟面粉似的,全飘到露在外面的丝杠上。等我们第二天接班发现的时候,滚道上已经磨出几道细印,擦都擦不掉,最后拆下来重新上磨床修了一遍,花了整整两天,耽误的产能算下来,够买三根全新的同规格丝杠。
还有人装丝杠的时候图省事,拿个榔头哐哐砸螺母的端盖,觉得只要把零件敲到位就行,根本不找正——丝杠跟导轨歪个零点几度,转的时候别着劲,用不了仨月,螺母的滚道就磨偏了,走起来一顿一顿的,跟人走路崴了脚似的。每次看到有人拿大锤往丝杠上砸,我都心疼得慌,那点儿精度是磨床转了十几道工序攒出来的,经不住这么造。
前阵子逛车间,碰到个刚入职的小孩,蹲在机床旁边,拿块无尘布轻轻擦丝杠外面的防护套,擦得特别仔细。我凑过去问他咋这么上心,他说之前看师傅换一次丝杠,拆了整整一下午,还得调三天精度,耽误干活。
我当时就笑了。
就这悟性,以后肯定能成。
作者|制造
排版|制造
审核|小准