2026-10-14 04:16:08
作者:
制造
刚进车间门,鞋底板先麻了。
那台占了半间下料区的切割机正切12mm厚的热轧钢板,切出来的熔渣顺着钢板边缘往下掉,在地面堆成半圈发着橙光的小堆,离三米远都能感觉到热浪往脸上扑。上周跟新来的工艺员小周过来,他刚走到跟前就往后缩,说这温度比夏天站在柏油路上还烤。
你以为它是“硬切”?错了
很多人第一次见切割机干活,都觉得就是拿个高速转的砂轮片硬磨,把材料磨断就算完。真不是。
高速旋转的切割片根本不是靠“咬”进材料,是靠接触点瞬间的高温把金属局部熔化,再靠气流把熔渣吹走,本质上跟你拿电焊烧穿一块钢板没差多少。
说出来你可能不信,我之前也被教材骗了三年。刚进车间那会儿,总怕切的时候温度太高把钢板烧变形,每次开机都要把冷却液开到最大往切缝里浇,结果被带我的师傅一巴掌拍开手——你这一浇,刚熔化的金属直接在切缝里凝成硬块,堵得排渣口出不去,不仅切不动,还能把切割片给憋裂。
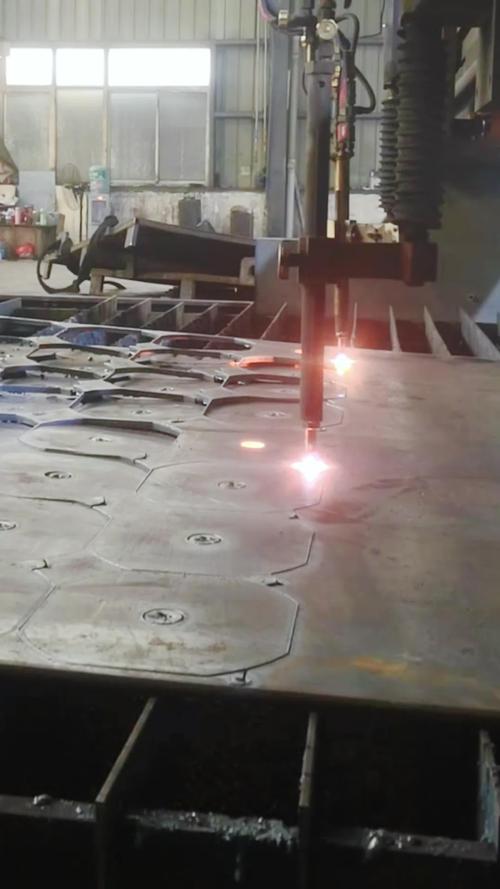 车间等离子切割机切钢板熔渣飞溅现场
真要算热影响区的话,那点局部高温波及的范围,还没你夏天把钢板放露天太阳下晒半小时的变形量大。上次我拿游标卡尺量过,切完的钢板等完全凉透,尺寸偏差比图纸允许的公差还小一半。小周当时拿着测量记录反复看,说跟课本上算的热变形模型差了快十倍。
最容易出问题的,从来不是切割片
车间里的人聊切割机,十有八九第一反应就是切片钝了、磨损了,要换。我之前也这么想,直到去年那台老机器闹了快一周的毛病。
那阵子切出来的钢板切缝总歪,毛边能刮破劳保手套。大家前前后后换了三版切割片,花了小两万,问题一点没解决。最后老张开机器之前蹲下去摸了下那根露在外面的导向滚轮,才发现滚轮轴承磨出了半毫米的间隙——切割片转起来带着晃,切出来的缝能直才怪。
八成以上的切缝歪、切口毛的问题,根源都在那根不起眼的导向滚轮上。就像你拿菜刀切黄瓜,刀把松了,再锋利的刀也切不出匀的薄片。很多人维护设备的时候,总盯着切割片的磨损量,拿塞尺量来量去,就是懒得蹲下去伸手摸下滚轮的温度——要是摸上去烫得能瞬间把手缩回来,那轴承早就缺油磨坏了,别等切废了半堆钢板才想起来排查。
我上次就因为偷懒没查滚轮,切废了一整张不锈钢板,扣了两百块绩效,现在想起来还肉疼。
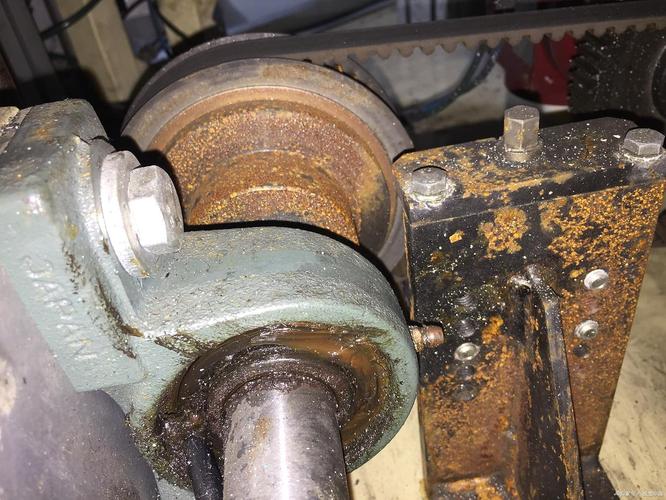 工业切割机导向滚轮磨损细节特写
那些没人明说的操作习惯
 那些没人明说的操作习惯
小周第一次操作切割机的时候,上来就把进给速度拉满,说学校里教的就是要最大化效率。结果刚推到钢板跟前,就听到切割机发出尖锐的嗡鸣,赶紧往后退的时候,切割片已经崩了个小豁口。
师傅当时没骂他,就站在旁边说,开切割机从来不是比谁推得快。
进给速度太快,切割片的负载陡增,不仅切出来的面全是毛刺,还会把切割片的基体给晃变形,用不了三次就得换。真正的老手操作,都是先等切割片稳稳接触到材料,听到均匀的嘶嘶排渣声了,再慢慢把进给推到合适的速度,要是听到声音突然变尖,赶紧往后退半厘米,别硬顶。
车间里那台跟了快十年的老切割机,比好几个新来的员工工龄都长,就是因为一直跟着张师傅操作。他从来不会硬顶材料,每次切完都给滚轮上抹点润滑脂,到现在切出来的缝,误差还能控制在头发丝粗细的范围内。
不过话说回来,也不是所有切割机都这么娇贵。上次去隔壁钣金车间看他们切薄铝板的那台,操作的小伙子直接把进给拉满,切出来的边照样光溜——人家那是材料薄,你换10mm的钢板试试,拉满速度直接给你切割片崩个豁口。
上次跟小周在旁边站了半小时,他之前在学校里攒了一整本的数控切割编程笔记,算过最优路径、最小热变形,最后看到张师傅蹲下去给滚轮抹油的动作,突然说原来课本里写的“设备维护”,真不是印在PPT上的空话。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:在车间切割机旁站半小时,我撞见了老师傅没说的门道
文章链接:https://m.lfdjt.com/p/zhizao/a/9817.html