2026-10-12 16:46:14
作者:
制造
刚换完工作服逛完机加工区,脚边还放着三个刚抽出来尺寸超差的曲轴,摸起来壳子上还留着切削液的凉劲儿。
很多人一听抽检,第一反应就是“偷懒”“走流程”“全检才靠谱”。真不是这么回事。
别觉得抽检就是“闭着眼摸”
就拿我们天天打交道的轴类零件来说,你要测心部硬度,总得在端面打个压痕吧?测抗拉强度,得硬生生拉断吧?这些都是破坏性检测,你全检一遍,整批零件全废了,卖谁去?
就算是不用破坏的尺寸检测,一天产出好几千个,你每个都上三坐标测一遍,测一个的功夫能出十个新零件,生产线早就停摆了,成本堆上去,最后还不是消费者买单?
说白了,抽检不是偷懒,是没办法。也是聪明办法。
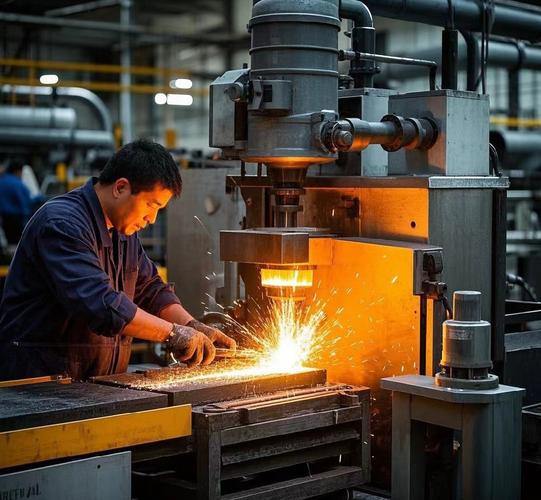 机械加工车间硬度抽检作业现场
真正的抽检,是算出来的不是瞎蒙的
很多新人刚上手,领导说抽五个,伸手就从周转筐里抓五个递过去,完事。这不对。
抽哪几个,抽多少个,早就给你算明白了。比如说,整批几百上千个零件,允许的坏品率很低,那抽多少个才能有九成把握把藏着的坏件找出来?行业里早就有成熟的规矩,不是拍脑袋定的数。
我们车间常规做法,换刀之后必须抽第一件,加工每到一定数量,隔固定工位抽一个,不会乱抽。你要是只抽开头第一件,后面刀具慢慢磨损偏移,你半天不抽,等发现的时候半批都废了。
说实话,我见过太多产线,把抽检做成了样子活。要求抽五个,就挑五个看着最规整的凑数,数据全写在合格范围内,蒙的过去就行,真出问题了全傻眼。
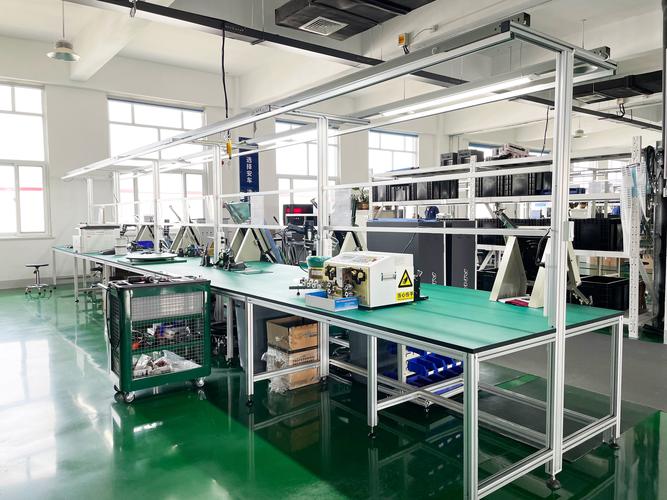 机械加工产线抽检样本放置台
车间里最容易踩的抽检坑
 车间里最容易踩的抽检坑
第一个坑就是顺手抽。周转筐往那一放,上层的零件摆的整整齐齐,伸手就能拿,谁都愿意抽上层。可你想过没有,加工完往筐里放的时候,卡过刀、尺寸不对的,工人随手就塞筐底了,你永远抽不到,可不就全合格吗?
我刚当学徒那会踩过这个坑。那天师傅让我抽五个换刀后的零件,我随手拿了筐口五个,尺寸全对,就回去报合格了。结果半小时后下工序说不对,一查,筐底那二十多个全超差,我蹲在那翻了半小时筐,沾了满手机油,被师傅骂了一下午,那味儿现在想起来都清晰。
第二个坑是只看合不合格,不看趋势。五个抽出来全在公差范围内,对吧?看着都合格,可五个全卡在公差上限,那说明刀具已经磨得差不多了,再走几十个就要超了,你不提前调机,等下一次抽的时候已经出一堆废件了。
很多人说抽检就是碰运气,其实不是。你摸清楚产线的脾气,抽对地方,看对趋势,它就能给你把住关。
不过话说回来,也没必要神神叨叨把抽检说的太玄乎。本质上就是给生产看门的岗,你认真,它就给你挡住坏事,你糊弄它,早晚它给你捅娄子。昨天我还见新来的实习生,蹲在周转筐半腰抽了三个,记数据的时候连公差偏差都老老实实写在油污笔记本上,歪歪扭扭的,比什么都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的闸门:聊聊制造抽检那点事
文章链接:https://m.lfdjt.com/p/zhizao/a/9306.html