地面拖得发亮,只有几台检验台安安静静立着,连风扇都开得比外面小一档。
这里就是最终检验岗。
不是挑磕磕碰碰,是给零件做全身深度体检
说实话,很多刚下车间的新人都觉得这儿就是个“看大门的”,把掉漆、缺孔的明显废件挑出去就行。哪有这么简单。我们这儿现在做的是变速箱箱体的最终检验,前面十几道切削加工,任何一步藏的问题,都要在这儿揪出来。小到螺纹多钻了半丝,大到两个主轴孔的平行度超差,肉眼凡胎哪能直接看出来?
你拿个普通游标卡,只能卡个大概尺寸,那些形位公差的偏差,差个一两丝,也就头发丝的五分之一粗,就得靠专门的工装和量具卡。
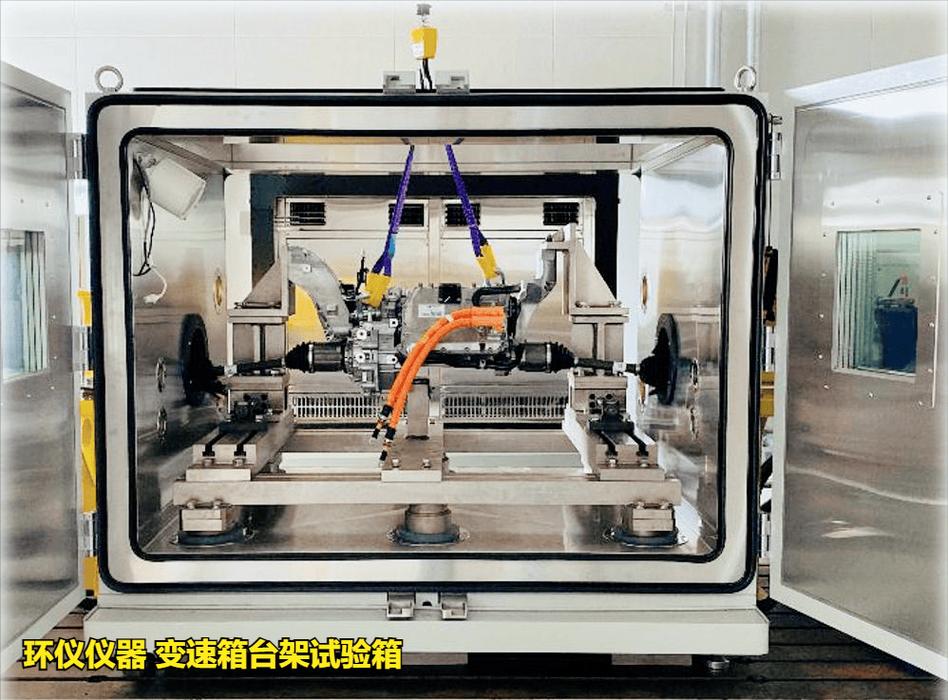
那些差点混出去的隐形暗病
我干这行十几年,真碰到过一次惊险的。一批箱体,前面工序全过了,上线检验的时候,我徒弟刚把磁力座吸上去,打表针一滑,差了两丝。就两丝。要是放出去,装成变速箱上车跑,不出两万公里,齿轮就会磨偏,到时候换总成,砸的是整个厂的牌子。
什么样的暗病最容易漏?
我见过最多的就是内应力释放导致的变形。箱体加工完要放几天消应力,有时候放在通风口的角落,一边凉得快一边慢,到最终检验的时候,变形刚出来,前面工序检验的时候还是合格的,这会儿就超差了。还有就是钻螺纹孔的时候,刀头磨耗了偏了半丝,当时拧螺栓能拧进去,用半年就会滑牙断裂,这些都得在最终检验查出来。
现在很多产线都上了自动化检测,速度快,省人力,但还是留了人工复检的环节。为什么?机器人认不出切屑沾在面上导致的误判,老师傅扫一眼就知道哪里不对,手一摸就能摸出微小的台阶变形。
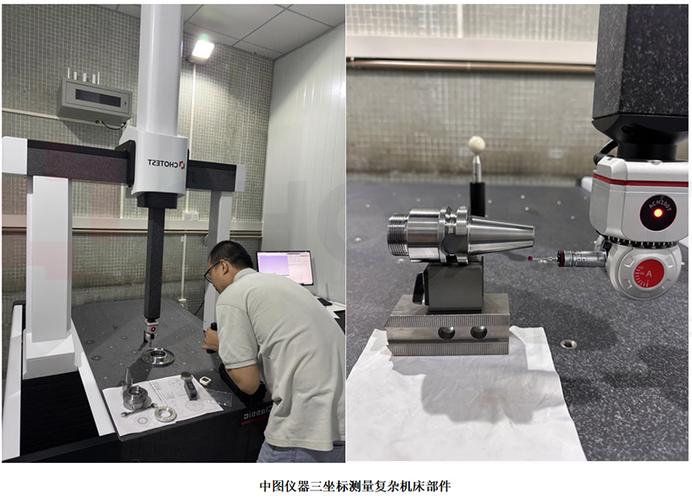
最终检验,最终验的从来不是零件
最终检验卡的是前面整条生产线的异常。今天连续出了两个平行度超差,那绝对不是零件的问题,是前面加工中心的定位块松了,或者工装磨损了,我们这儿一发现,直接叫停整条线调整,避免产出几十上百个废件,省的钱比我们整个检验组的工资都多。
不过话说回来,这活儿真磨人。一天站八个小时,对着差不多的零件,重复差不多的动作,急不得,慌不得。你急着下班,马马虎虎扫一眼,就可能把问题件放出去。
我刚干这行的时候也烦,觉得天天干这个有什么意思,不就是卡尺寸吗?直到那次差点漏了那批差两丝的件,我才明白,前面几百道工序,上千人几个月的功夫,就差你这最后一验,错一点,全白费。
昨天带新来的小孩摸箱体平面,他摸了五分钟就说没感觉,我说,不急。你慢慢摸。
其实这最终检验,验零件是假,验我们自己有没有沉住气的心,才是真。
作者|制造
排版|制造
审核|小北