2026-10-12 14:57:18
作者:
制造
昨天带新来的小孩转车间,刚走到废料区就顿住脚。半人高的框堆得冒尖,全是刚做出来还没进装配的废件。厂长蹲在框边抽烟,脸绿得跟刚刷的防锈漆没差。
这批活怎么死的?说出来可笑,就是省了两道过程检验。镗内孔完了没查,直接进下一道攻丝喷漆,终检掏尺一量,孔偏了三丝,整批全废。前面半个月的工时,买的原材料,全部打了水漂。
很多人觉得过程检验就是瞎耽误功夫
这种想法太常见了。很多工厂老板都打这个算盘,反正最后出货有终检把一道关,中间插那么多检验,既占工位又拖工期,还得多开一份工资,怎么算怎么不划算。
新来的小孩一开始也这么问我,不都是查尺寸,放最后查不一样吗?哪能一样啊。你烤蛋糕,和面的时候盐放多了,你要等烤完了才尝,那面粉鸡蛋黄油不全浪费了?过程检验就是和面的时候尝一下咸淡,哪用等烤成整个再扔啊。
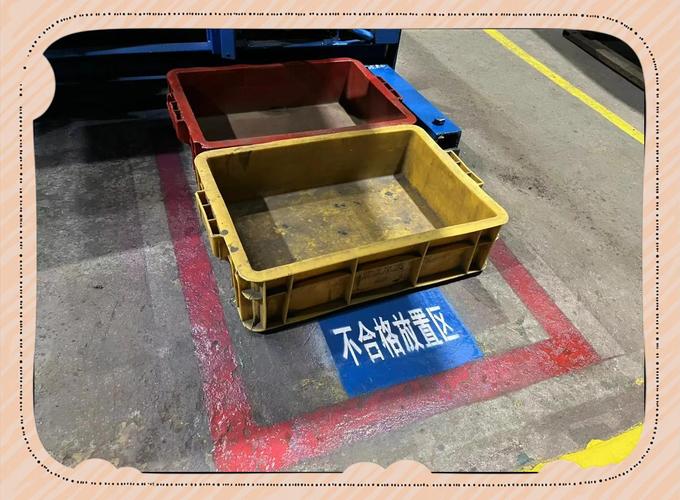 机械加工车间不合格工件堆放区
好的过程检验,从来不是拿个卡尺挨个量
很多人对过程检验的印象,就是一个大姐戴个老花镜,拿个卡尺蹲在工序边,一件一件量半天,拖得工人都没法干活。其实那是错把摆样子的应付当成本来的样子。
我见过最利索的过程检验,嵌在工序里连人都不用多配。铣床铣完平面,工序末端自带一个定位卡规,工件推进去,能顺利滑到底就是合格,卡着不动就是平面歪了,整个过程不超过十秒,工人自己顺手就做了,根本不耽误功夫。
还有更聪明的,车外径的工序,在刀具退刀的位置装个简易百分头,走刀完刀具一退,百分头自动碰一下工件外径,数据直接传到机床屏幕上,超差直接亮红灯停机,连人手都不用动。
说实话,我见过最多的就是摆样子的检验。为了应付客户审核,墙上贴满检验流程,本子上写满检验记录,全是工人提前填好的,抽验永远抽最先做好的那几件合格的,真出问题全藏在后面没抽的批次里。出事了翻记录,全是合格的,可笑吧。
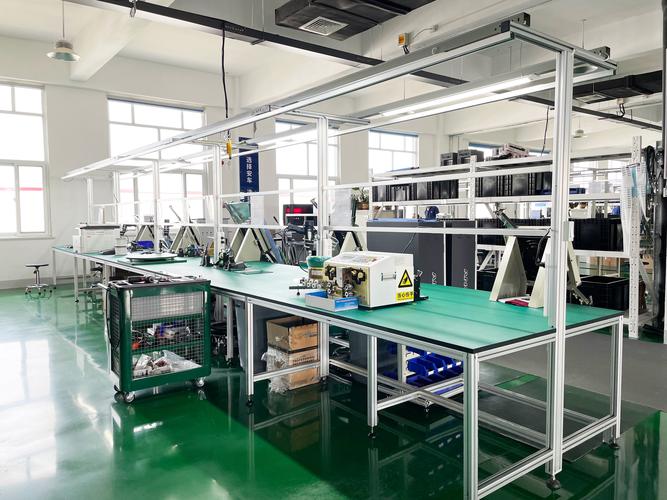 机械加工工序嵌入式检验工位
过程检验最该盯的,从来不是工件是变化
 过程检验最该盯的,从来不是工件是变化
很多人不知道这个理,觉得我工序定好了,刀也装对了,做出来肯定合格,查什么查?可活是人造的,机器是会磨的,温度是会变的,哪有一成不变的事。
过程检验本质上不是挑废品,是拦废品,拦的就是那些悄咪咪冒头的变化。刚换完新刀具,第一件必须查,刀装偏一个丝,做出来全歪,早点发现早点调,不然后面几十件全废。早上开工和下午收工,车间温度差十好几度,钢件都会热胀冷缩,这时候抽两件测测,比你终检整批返工强一万倍。就连工人换班,有的师傅进刀快一点,有的慢一点,手劲差一点,尺寸就能飘出两丝,过程检验捏着这个点,就出不了大事。
之前我碰过一回,磨床班组赶工期,快下班的时候换了个师傅顶班,师傅想着赶紧做完好走,进刀量调大了一点,过程检验的大姐转悠的时候伸手摸了一下工件外径,就觉得手感不对,掏卡尺一量,超了快两丝,当时就把机床拉了闸,几十根轴全保住了。那批货是给别人赶加急的,晚一天交货就要赔违约金,要是真等做完终检才发现,连调都没法调,哭都没地方哭。
不过话说回来,也不是检验越频越好,卡着关键工序盯就行,那些公差放得宽的非关键尺寸,没必要挨个摸,太耽误产能。很多厂走极端,要么一点不做,要么瞎做一堆,都是没摸到门道。
刚才那堆废料,厂长最后算帐,省了两次过程检验的千八百块成本,赔出去几十万。这个学费,说贵真的贵,可到现在,还有不少老板觉得自己能绕过去,不肯交这个早该交的学费。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的闸:过程检验才是生产线的保命符
文章链接:https://m.lfdjt.com/p/zhizao/a/9282.html