2026-10-12 04:31:26
作者:
制造
刚进焊装车间的人,第一反应都是捂眼睛。火花带着高温,一下接一下蹦出来。闷响顺着地板往脚底板钻,站三分钟,后背就能湿一片。
很多人对焊装的印象,还停留在老师傅戴面罩拿焊枪烧的模样,早就变啦。
刚进门那阵闷响,全是焊装线在干活
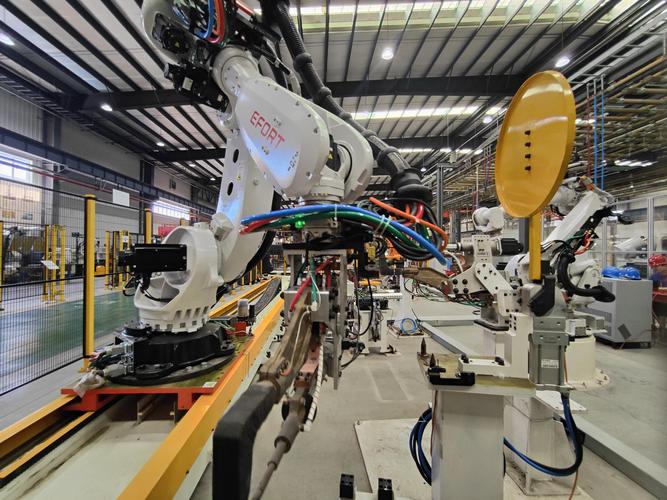 汽车工厂自动化焊装线作业场景
说实话我刚入行的时候,也以为焊装就是把两块钢板烧粘在一起就行,干了半年才知道错得离谱。
一块车顶板,一块侧围,一块纵梁,从落料冲压出来都是零散的板件,要凑成一个结构够强的车身骨架,全靠焊装线一步一步拼。
现在的焊装线,绝大多数焊点都是机器人焊的,大机械臂伸着胳膊转,十几把焊枪同时动作,那个场面,你站在参观通道看,真的起鸡皮疙瘩。每个焊枪压上去,「啪」的一声闷响,一个焊点就成型了,拉力够拽动两三吨的车,绝不会开两年就开裂。
差一毫米,后续装车门装玻璃都能卡得你怀疑人生。我刚学徒的时候跟着师傅调线,就因为一个定位块偏了0.3毫米,整整折腾了大半夜,现在想起腰还疼。
为什么非得做成流水线,不能一个车身焊完再下一个?
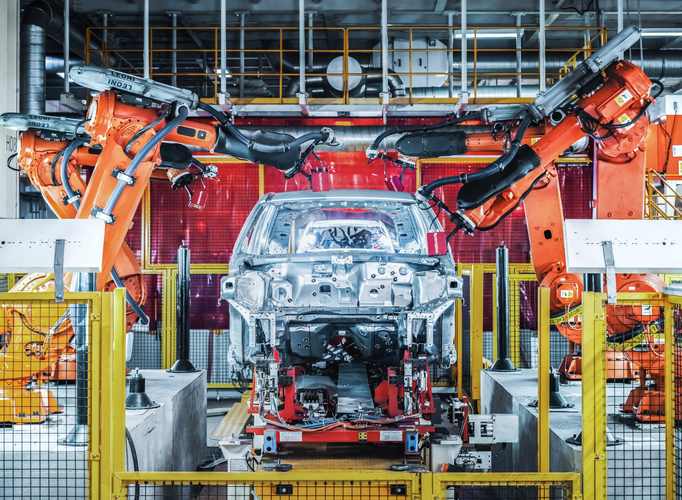 焊装线车身定位固定工位
不少外行朋友逛车间都问过我这个问题,对吧?其实说穿了也简单,一个完整的白车身,小几千个焊点,大大小小上百个板件,要是让一个组从头焊到尾,不仅精度控不住,效率也低到离谱。
拆成几十个工位,每个工位只干固定的三五件活,焊固定的十几个焊点,精度一下子就稳了。每一块板上线,先往定位销上一卡,销子弹出来锁死,位置就定死了,不管机器人还是工人,只需要对着焊点干活就行,不会偏。
早先我见过小作坊改越野,全手工拼焊接车身,前后弄了大半个月,最后量对角线,差了快一厘米,上路开到八十码,方向盘就开始抖,根本没法开。这就是没走焊装线、没标准化定位的毛病。
焊装线最容易掉链子的地方,居然不是机器人
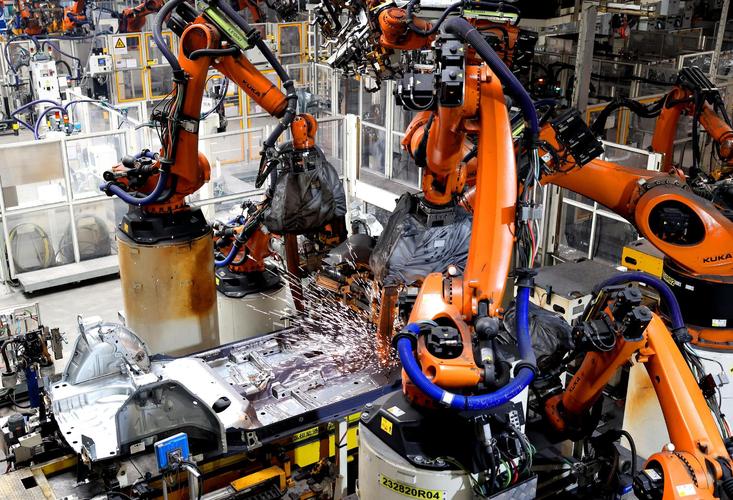 焊装线最容易掉链子的地方,居然不是机器人
很多人觉得,这么大的自动化线,坏肯定坏在机器人身上,毕竟价值不菲的精密设备。其实不对,机器人一年到头连轴转,没几个故障。最容易出问题的,都是不起眼的小地方。
比如定位销卡了焊渣。钢板表面带点防锈油,焊的时候掉下来的焊渣碎末,混着油粘在销孔里,销子弹不到位,线的安全感应就触发了,直接红灯一亮,全线停摆。维修师傅拎着铜棒和毛刷跑过来,掏干净渣子,活动两下销子,归位,线立马又动起来,前后十分钟的事。
还有虚焊。不是机器人焊得不好,大多是两块板没压严实,中间夹了点碎渣,熔不透,看着有焊点,其实没粘牢。这种焊点要是出现在纵梁这种核心受力位置,就是天大的隐患。现在线上面都带实时检测,一测到强度不够直接扣下来,绝不会流到下工序。
不过话说回来,干了几十年的老工人还是信自己手里的铜锤。整个车身焊完下线,师傅围着车身走一圈,这里敲一下,那里敲一下,听声音就能分辨出虚焊,空响的直接划出来返工,比机器还准,你说邪乎不。
现在的焊装线比早些年舒服太多了,以前老线工人得举几十斤的焊枪干一天,下班胳膊都抬不起来,吃饭拿不住筷子。现在机器人把累活都干了,工人只需要补焊几个机器人够不着的角落,捡捡焊渣调调参数,轻松太多。
你平时开车关门,那声闷沉扎实的响动,其实就是焊装线给你的底气。骨架拼得正,焊得牢,开十年都不会松垮。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:焊装线:把零散钢板拼成车身的骨架缝合师
文章链接:https://m.lfdjt.com/p/zhizao/a/9132.html