2026-10-12 03:57:12
作者:
制造
上次带刚毕业的小孩逛车间,老远指着流水线尽头亮堂堂的成品区,小孩一口咬定那整条线都是总装。
我笑着摇头,指了指成品区身后,那片半开放、机器声比流水线低半个度的区域:真正撑着整条线产能的,在这呢。
别把部装和总装混成一锅粥
很多刚入行的都搞混这个事,觉得不就是拼零件吗,分什么你我。
哪有那么简单。
你想啊,随便拿个大家都熟的东西说,大到汽车,小到家用冰箱,成品最后拼起来也就那十几个大模块,要是把上百个小螺丝小塑料件都堆到总装工位上,工人一天能拼出几台?总装线的节拍卡得比高考考场还严,晚一分钟停线,一整条线几十号人都得闲着,亏的钱够买你好几个月工资。
部装线干的就是提前攒模块的活。把散得像满天星的小零件,先拼成一个个能直接拿出去用的独立单元,合格了直接送总装,拿过来就能装,一步到位。
就说汽车座椅,框架、海绵、面料、调节导轨一个个装起来,拼好整张座椅,直接运去总装线扣在底盘上就行,不用总装工人一个个拧导轨螺丝。
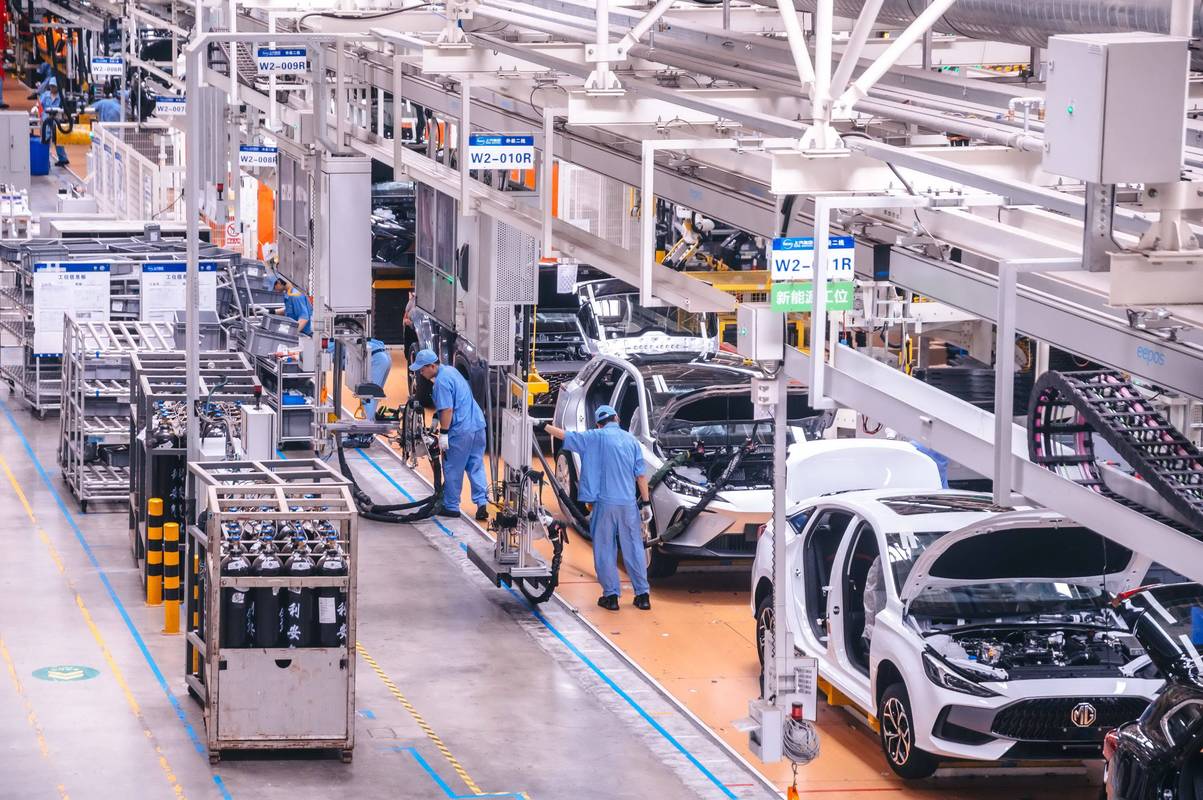 汽车生产车间部装线作业场景
部装线的节奏,全看总装的脸色
说实话,我干了快二十年,见过太多工厂把部装线当后娘养的,觉得就是个前置打杂的,什么旧设备什么富余人员都往这边塞。
其实部装线的神经,从头到尾都牵着总装的命。
它的节拍完全是跟着总装调的,总装今天要出一百台,部装就得提前备齐一百套合格模块,多做十个八个,堆在工位旁边占地方,转不开身;少做一个,总装那边就得停线等货,那后果,在场干过的都懂,组长能拍着你肩膀骂一下午。
不同产品的部装线,样子差得远。很多做小件产品的厂,部装线也是连续流动的,和总装线连在一起,工人坐成一排,你装一个零件我装一个,节拍快得离谱,你去站半小时,脚都能震麻。做大型机械设备的,一个模块就好几吨重,那就不用动,整个部装就是固定工位,工人拼完直接用行车吊去总装,慢悠悠的,和流动线完全是两个样子。
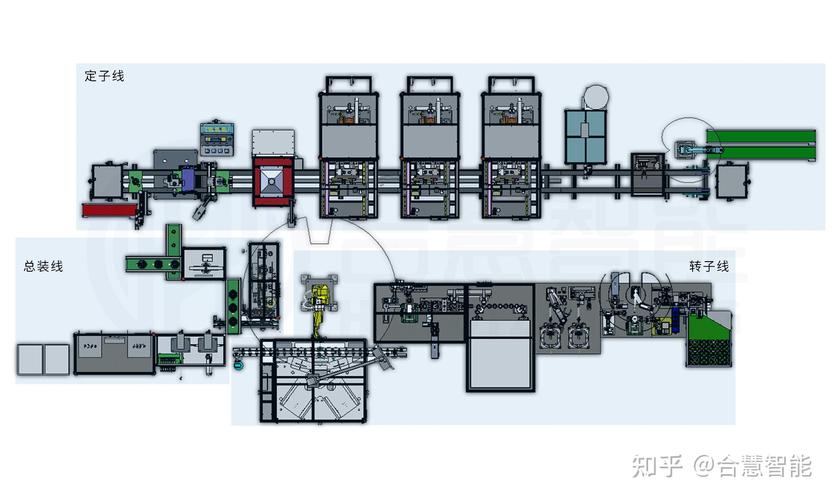 机械制造总装线与部装线布局图
最容易出问题的地方,往往在衔接处
 最容易出问题的地方,往往在衔接处
我碰过的几乎所有停线事故,追根溯源,都不是总装出的错,问题全在部装。
不是说部装工人手艺差,大多问题出在衔接上。比如部装拼出来的模块,尺寸差了一毫米,你部装这边检不出来,送到总装,装不进去,全线卡死,整个车间都得等你重新修模块,换谁不急?
还有很多厂为了省那点设备钱,部装线用的都是淘汰下来的旧设备,精度不够,拼出来的模块十个有八个要返工,修的时间比拼的时间还长,算下来其实亏得更多。
现在慢慢懂行的厂多了,都知道部装线才是控成本提效率的核心,总装线就算全换成自动化机器人,部装跟不上节拍,精度不够,总装再牛也出不了合格活。
我前两年去一家新厂参观,人家把部装线做成了柔性的,哪个工位卡壳了,直接调相邻工位补产出,根本不会耽误总装的进度,当时站在边上看,说实话,挺惊艳的。
很多人去工厂参观,眼睛都盯着最后总装线的机器人,看它怎么行云流水拼出成品,拍个照打个卡就走,谁也不会多看角落里面安安静静干活的部装线一眼。
就像你看一场好戏,只记得台上演戏的主角,谁会记得后台提前把道具服饰整得妥妥帖帖的师傅?
我们干制造的也一样,能摆在台面上给人看的,都是最后出成品的总装,藏在后面撑着一切的,从来都是这些不声不响的部装线。
昨天那个刚毕业的小孩逛完跟我说,原来这么重要的活,居然藏得这么深。我没说大道理,就拍了拍他肩膀——干活从来都是这样,看得见的功劳,往往都是看不见的活撑起来的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:部装线:车间里撑着产能的隐形骨架
文章链接:https://m.lfdjt.com/p/zhizao/a/9120.html