2026-10-11 17:43:09
作者:
制造
刚在机台边擦完手,手套上还沾着没洗干净的乳化液味儿。徒弟蹲在旁边皱着眉,盯着一堆拼了一半的铁块发呆。问我为啥明明夹稳了,打出来的孔还是偏。嗨,这事儿,新人哪有不踩坑的。说的就是眼前这堆东西——组合夹具。
它不是啥高大上黑科技,就是机加工的拼插积木
很多刚进车间的新人,一听到“夹具”两个字就觉得是定死的铁块,订做回来啥样就是啥样,只能夹一种工件。不对。组合夹具完全是另一回事。它是一堆提前做好的标准模块化元件,有方有圆有槽有齿,每个面都磨得溜光,精度够高。想要夹什么工件,直接从仓库里挑合适的元件,像拼乐高一样拼起来就行。拼完固定在机台,就能干活。干完了拆了,元件还能回去接着用,下次换别的工件再拼。
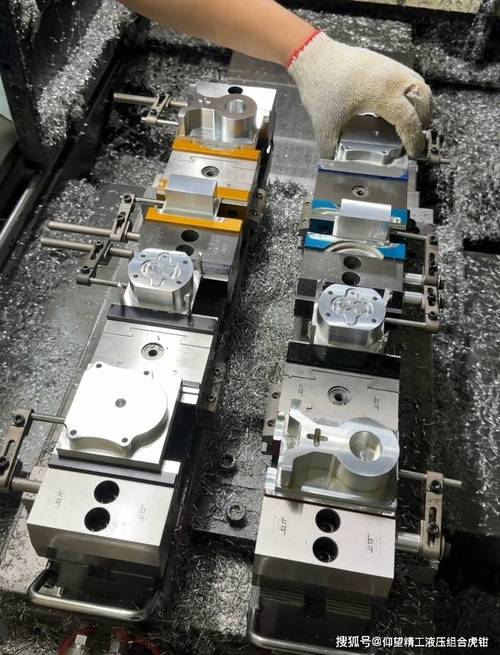 机加工车间组合夹具组装实景
说实话我刚入行那会,也瞧不上这玩意儿。拼来拼去多麻烦,直接做个专用夹具不香吗?直到第一次赶急活打样。要做五个试验件,总共没几斤活,做专用夹具得等好几天,钱花得比工件还贵。当时老师傅拉着我拼了一下午,装好试切,尺寸一分不差。那天干完刚好下班,没加班。从那我才懂,这玩意儿真是救急神器。
夹稳没用,基准找正才是核心命门
很多新人拼组合夹具,第一反应就是“只要夹得不晃就行”。大错特错。我见过太多新手,拼完晃都不晃,切出来的工件直接废了,偏的偏斜的斜,哭都来不及。为啥?因为没找对基准。组合夹具的精度全靠各个元件的贴合面,一粒铁屑留在缝里,整个基准就能歪好几个丝。你摸一下合格的定位块,那个接触面滑得像刚磨好的菜刀,一点毛刺都没有。拼之前必须用棉纱擦干净,对着光看,不能有一点脏东西。
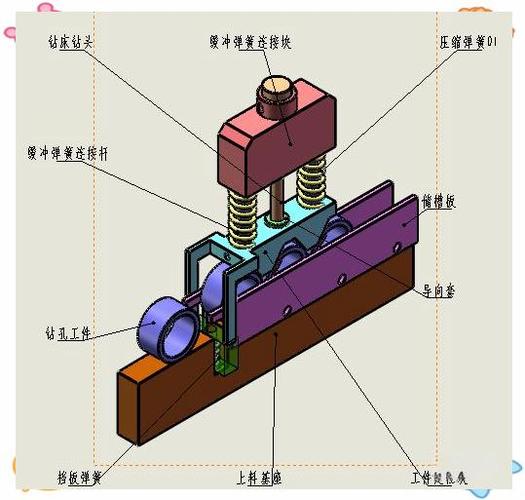 组合夹具基准定位块安装示意图
上个月徒弟就栽在这上面。拼的时候懒得擦,铁屑嵌在基面里,打完孔偏了三十丝,那工件是已经锻打好的毛坯,废了就是小一万。蹲在机台边骂自己,骂了半小时。你说图啥?还有人喜欢为了省事儿,少装两个定位螺栓,觉得反正夹得稳。切到一半刀具颤,尺寸飘得没边,连班加到你脱发。真的。该装的元件一个都不能少,该紧的螺栓一个都不能松。这都是熬出来的教训。
它不是万能的,选不对就是自找麻烦
 它不是万能的,选不对就是自找麻烦
不过话说回来,组合夹具香是香,不是啥活都能往上凑。要是你一次做上千件一模一样的工件,那肯定得做专用夹具。每次装夹都要调组合,那得慢死,人工成本都赚不回来。它最擅长的,就是小批量、改型、打样、修配这种活。就是那种你做专用夹具不划算,不做又干不了的活,它顶上来。
我之前见过一个工段长,为了图新鲜,批量活也全用组合夹具,结果产能上不去,天天被老板骂,最后还是换回去专用的。犯不上对吧?
干机加工这行,其实跟过日子一样,什么锅配什么盖。组合夹具就是你工具箱里那把多功能瑞士军刀,平时切个水果开个瓶,比什么都方便,你让它砍骨头,那肯定不行。
现在很多新车间都不爱存这玩意儿了,觉得占地方麻烦,真遇上急活,有钱都没地方订夹具的时候,你就知道堆在仓库角落那堆落灰的标准块有多金贵了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的百变积木:组合夹具到底香在哪儿?
文章链接:https://m.lfdjt.com/p/zhizao/a/8966.html