你以为回炉就是循环利用?错得离谱
大多数人提起金属循环,第一反应就是收走回炉,化成铁水再做新东西。这不叫高效循环,这叫浪费底子。
你拿这块模芯敲敲听声,声音沉得很,整体没有裂纹,就是工作面磨出了几毫米的凹坑——就这一点小损坏,整坨扔去回炉?太可惜了。很多产线现在都是这么干的,坏了就卖废料,换个新的上线,省事是省事,真的太糟蹋东西。
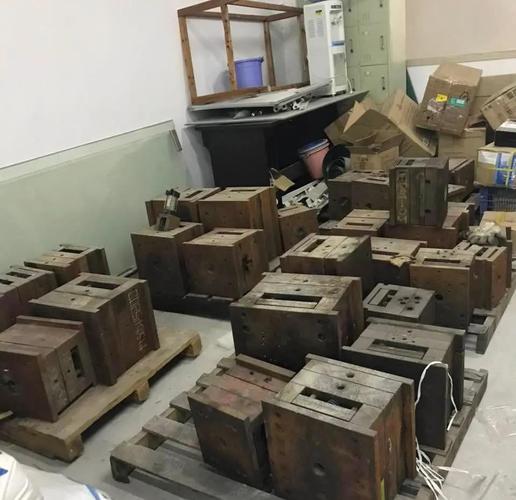
磨掉一层,就能接着干三年
我们车间干了快十年的修复流程,说穿了一点都不复杂。换下来的模件先过探伤,查清楚内部没有暗伤、应力合格的,直接送数控磨床。
把整个磨损的工作面整体磨平,去掉老化变形的一层,再重新铣出定位卡槽就完事。原来的钢材硬度本来就够,经过好几年冲压生产,应力已经完全释放,根本不用再做热处理,装到机台上就能直接用。
我第一次磨完拿棉纱擦,摸上去比刚出厂的新模芯还润。新钢还有应力没散,用两年说不定就裂,修复过的反而稳得很。
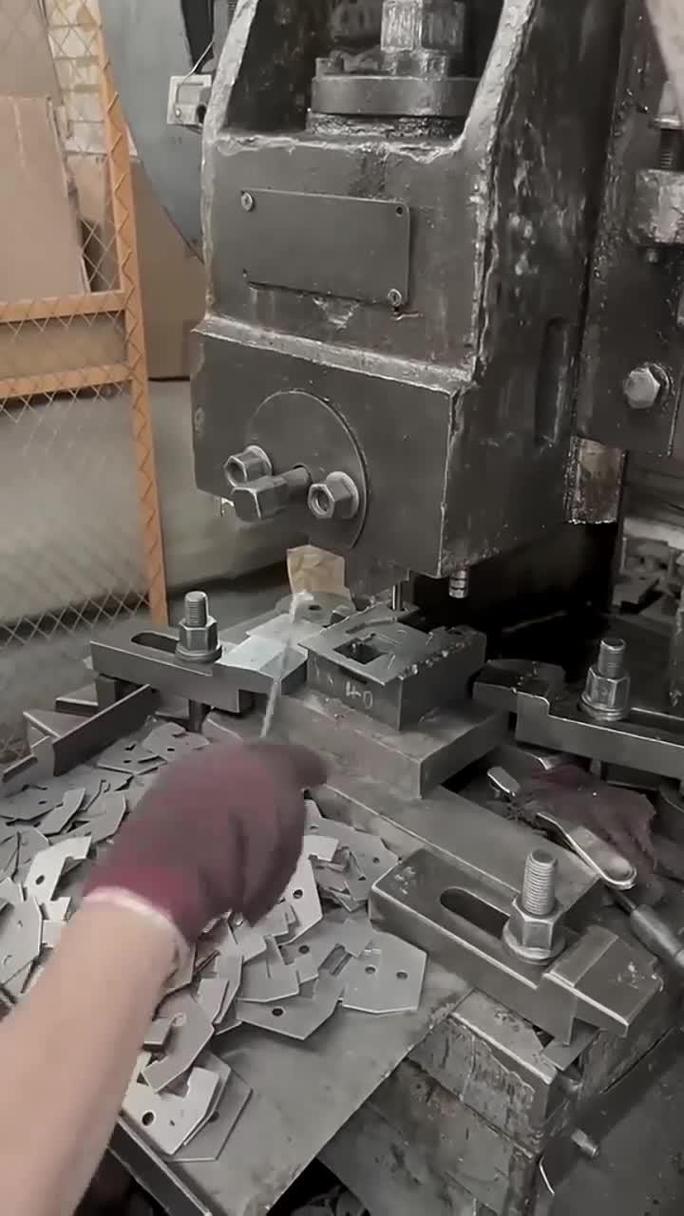
算过这笔账就懂,做一块全新的同尺寸模芯,从挖矿炼钢开始,到锻打成型到热处理到精加工,多少能耗堆出来?修复只要磨掉一层,铣两个槽,能耗不到做新件的五分之一,成本省七成还多。寿命呢?只要设计的时候留够了磨修余量,修复一次能用两三年,坏了还能再磨一次,一块料顶三块用,这才是真的循环利用。
能修为什么很多厂不修
不是技术做不到,是思路没转过来。很多工厂算帐只算眼前的,卖废铁今天就能拿到现钱,修模要占工位要花工时,还要囤放坏件占仓库地方,干脆嫌麻烦直接回炉。
还有更遗憾的,很多设计画图的时候,压根没给循环留余地。模芯做的厚度刚好够一次寿命,坏了想磨都磨不出余量,只能扔。说实话,我见过不少年轻设计,连报废模芯都没亲手摸过,蹲在办公室对着软件画图,哪里会想到给修复留这么一手。
不过话说回来,最近几年越来越多厂开始醒过来了。我们附近几个厂,去年一年修了小一百块大模,省出来的钱直接添了一台新探伤机,纯赚。
一块钢从地下挖出来,折腾多少道人力能耗才变成能用的模件,就因为一小块地方磨坏了就整坨回炉,想想都心疼。能修一块是一块,积少成多,比说多少漂亮话都实在。
作者|制造
排版|制造
审核|柚子