2026-10-09 22:01:53
作者:
制造
刚跟着师傅逛车间的新人,十有八九会指着角落那台机床愣神:管子呢?喷冷却液的管子去哪了?
进车间第一眼你就看错了
很多人默认,只要是金属切削,就得哗哗浇冷却液。降温、润滑、冲铁屑,三步缺一不可对吧?不对。那台没接冷却液管子的机床,干的就是干式加工。
别听名字玄乎,说白了就是切金属的时候不加冷却液,全靠刀具和机床本身扛住切削热。
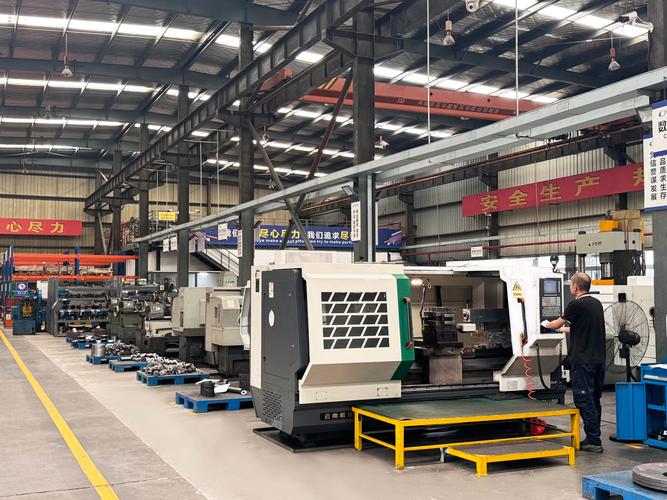 机械加工车间干式切削机床现场图
说实话,我刚入行那会也觉得这是瞎搞,那么高的转速切下去,刀头温度瞬间能飙到好几百度,不浇水那不纯纯烧刀吗?师傅当时就敲我安全帽:你懂个屁,现在的刀,不是你刚摸的那种旧白钢刀。
放着冷却液不用,图啥?
你算笔账就懂了。冷却液买要钱,储存要钱,用废了处理更要钱——现在环保卡得严,倒下水道那是违法的,拉走处理一顿大几百,很多小厂一年光冷却液的开销,就能顶半个车间的人工。
干式加工直接把这笔钱省了。而且没了冷却液沾在工件上,切完直接能送去下一道工序,不用专门洗油除水,又省了一道工序的钱和场地。很多做铝制零件的产线特别爱用,铝屑沾了冷却液结块不好卖,干式下来铝屑干干净净,卖废品都能多卖不少钱。
当然,风险也大。最常见的就是烧刀。我见过老板为了省成本,让工人把普通刀具拿来干干式,结果一天换了八把刀,算下来比用冷却液还贵三倍,最后灰溜溜改回去了。
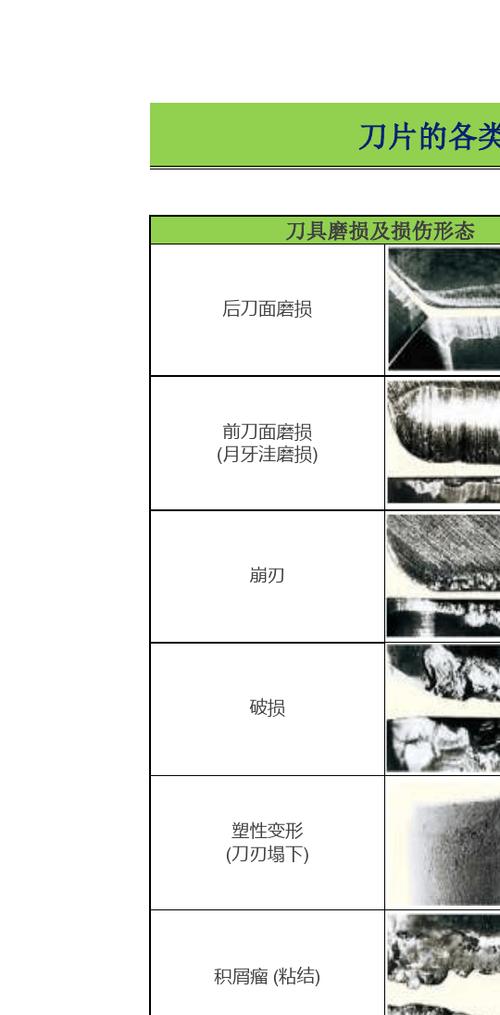 干式加工正常磨损与烧刀刀具对比图
不是说随便拿个刀就能干,现在能扛住干式切削的刀,都是做过特殊涂层的,本身就耐高温,硬度够高,摩擦力还小,切削产生的热量大部分都跟着铁屑带走了,根本留不到刀头上。哦对,机床刚度也得够,晃悠的机床干不了,振动大了刀磨得更快。
不是所有活都适合干式干
 不是所有活都适合干式干
很多人听完优点就上头,觉得以后所有加工都得改成干式,这纯粹是走极端。这东西挑活,真挑。
比如切那种特别黏的软金属,你不用冷却液润滑,刀头一沾屑,切出来的面全是划痕,精度直接废了。还有需要极高精度的大工件,长时间切削下来,机床本身都热变形了,没有冷却液降温,误差能超出公差一大截,出来全是废品。
现在用的最多的,都是批量的中小型零件,材料本身适合干式切削,精度要求在可控范围里,省下来的钱真的香。我待过的一个厂,改了三条干式线之后,一年省出了一台新机床的钱,你说香不香?
说白了,干式加工从来不是什么用来吹牛皮的黑科技,就是制造行业摸爬滚打出来的省钱法子,用对了赚翻,用错了赔死。就像夏天出门,有人爱带冰饮,有人就爱喝常温的,适合自己的才对。不对吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里没冷却液?干式加工玩的就是心跳
文章链接:https://m.lfdjt.com/p/zhizao/a/8302.html