别拿普通堆焊当激光熔覆
很多人第一次听这名字,觉得不就是高级电焊吗?补个坑而已,有啥稀奇?
还真不是。普通电焊补零件,就像给破衣服打个厚补丁,一块铁堆上去,热量大得能把整个零件烤变形,补完还是松的,用不了几天就掉。
激光熔覆呢?说通俗点,就是给零件缺肉的地方精准植皮。用高密度的激光当针,把合金粉一点点熔进零件基体的表层,形成冶金结合,长出来的新层跟原生的几乎长在一起,不是粘上去的。
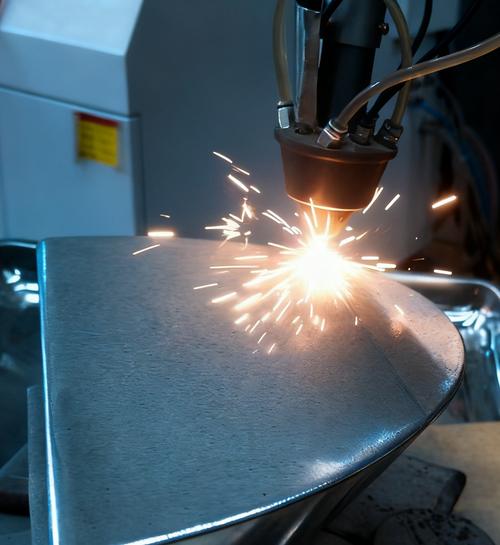
站在工位旁,我给你摸一遍流程
开机的时候声音不大,不是电焊那种噼里啪啦乱响,就是机床主轴低沉的嗡嗡声,夹着送粉器嘶嘶的气流声。你凑过去看防护玻璃,激光头沿着零件磨损的轮廓一点点挪,速度比走路还慢,每走一道,就出来一层平整的熔覆层。
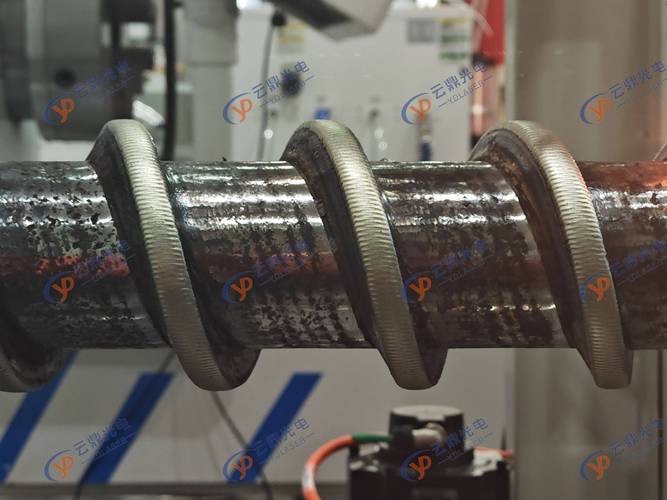
熔完我一般会伸手摸一下刚降温的表面,摸惯了就知道,好的熔覆层细腻平整,根本没有普通焊道那种坑坑洼洼的凸起,后续加工量小得很。
跟传统修复比,最大的优势就是变形控制。之前有根两米长的大轴,磨坏了拿去电弧焊补,补完弯了快一毫米,校直校了一个礼拜还是不合格,差点就废了。换激光熔覆,做完变形量连十分之一毫米都不到,稍微磨一下就能上机。
最香的还是修复成本。这种大零件重新做一件,够激光熔覆修三四次的,有些易磨损件修完,耐磨性能比新件还强,算下来很多产线一年能省出好几台设备钱。
它不是神技,也会掉链子
我刚学这手艺那会,吃过不小的亏。有次修一个齿轮轴,基体没清理干净,角落沾了一块油污,熔完看着好好的,放了三天探伤,拉出一道两厘米长的裂纹。
白干三天,那叫一个窝火!
实话实说,这技术不是啥零件都能修。太薄的零件不行,激光热量传过去直接烧穿。太脆的基材也不行,应力稍微变一点就裂。现在市场乱,好多小厂拿普通堆焊冒充激光熔覆,报低价抢活,修完俩月涂层就掉,把整个行业的名声都搞坏了。
不过话说回来,选对靠谱的路子,能救回好多原本要扔进炼钢炉的零件。不光省钱,还少了好多重新冶炼制造的碳排放,这不比啥都强?
今天早上那根修好的传动辊已经拉去上机了,开机的时候我过去瞅了一眼,转速拉满,一点颤都没有,磨出来的产品尺寸正正好。
这不就挺好。
作者|制造
排版|制造
审核|阿辰