没人在意的地方,最容易出大乱子
很多行外人看,封口机不就是个搭售的附属设备?不就是给袋子最后封个边吗?能有什么技术含量?我头十年当学徒的时候也这么想。直到第一次出大事故,客户收到的半车调味品,漏了一半,赔的钱够买三台新机器!追根溯源,就是调机的徒弟少拧了半圈压力辊。
就半圈。
很多产线把预算全砸在前道的灌装、分拣设备上,给封口机的预算能砍就砍,出了问题才追悔莫及。你去看那些跑了五六年的老产线,前面的机器换了两轮,封口机还在转的,大多是当初没偷工减料的主儿。
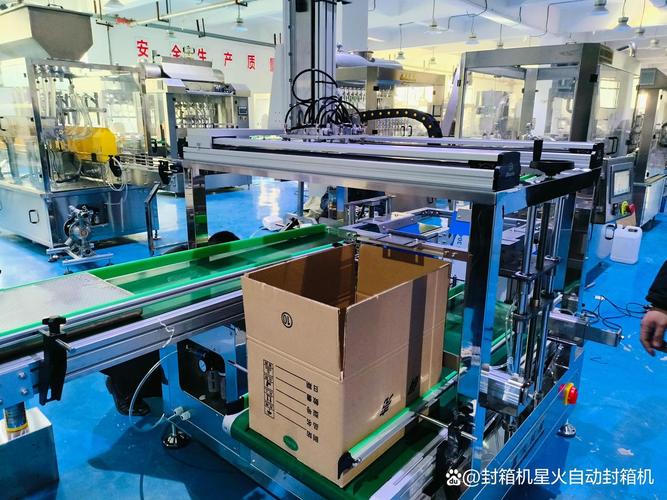
原来封口不是只靠加热
说实话,我跟很多刚入行的新手掰扯半天,最多的误区就是「封口全靠烫」。真不是。封口的牢固度,三分之一看加热,三分之一看压力,剩下三分之一全靠冷却。
你想啊,塑料膜加热熔化之后粘在一起,得赶紧给它定形冷却,不然软乎乎的,一拉就开。很多便宜机器省了冷却辊这一步,封出来的袋子当时看着没事,放几天温差一变,自己就开了。
不同袋子的脾气也不一样。厚的复合膜要温度高点压力大点,薄的生鲜袋温度高一点就直接烫穿。连续走货的用轮压封口,走大包装重袋子的用平压,硬怼反过来用,出来的封口全是皱巴巴的,一扯就开。
老维修工压箱底的调机技巧
干久了,闭着眼睛听声音都能知道封口机调对了没有。正常转的时候,滚轮声音是均匀的嗡嗡声,要是有咯噔咯噔的响,十有八九是压力不对,两边轴歪了。
碰到封口起皱,别上来就调温度。先看两边滚轮是不是一边松一边紧,把压力调平衡了,皱自然就没了。新手最容易犯的错,就是靠温度凑牢度。封口扯不开就开心?不对,温度太高把膜烤脆了,封出来的口硬邦邦,运输晃两天,自己就裂了。
合格的封口是什么样?扯的时候,是袋子本体先破,封口处不开,这才是对的。上次那个新来的小孩,急着赶产能,封出来一扯就开,他就把温度往上加了二十度,结果半小时不到,熔化的膜全粘在加热辊上,抠了俩小时才清干净,全车间跟着加了两个小时班,饭都没赶上吃。
不过话说回来,现在新出的机器带自动感应,能跟着袋子厚度自动调温度压力,比我们那时候省心太多了。可哪怕再智能,还是得有人懂点门道,机器出点小异常,一眼就能看出来,不至于整批货砸手里。你下次逛超市,随手捏捏带包装的零食,摸摸封口那地方,平平整整,不硬不扎手,扯两下也不开,那就是封口机调对了的好活儿。
作者|制造
排版|制造
审核|知知