2026-10-05 19:16:15
作者:
制造
刚跨进铸造车间大门,最先扑过来的不是裹着铁腥味的热浪,是震得脚底板发麻的闷响。很多人隔着安全围栏看,只觉得这些全是傻大笨粗的铁疙瘩,能扛住高温铁水就行。真错得离谱。我干了快二十年铸造,最懂这里面的门道——越是看起来粗的设备,内里越精细得不像话。今天就拿我们车间天天用的震实台说,说透你就懂铸造设备的魂了。
你以为的铁疙瘩,其实是个娇贵的精密家伙
很多人觉得,铸造不就是把熔化的金属倒进砂型里,凉了敲出来就是件?那砂型怎么来的?填进去的型砂,得均匀紧实才能托住铁水,不塌箱不进气孔。这个活,现在全靠震实台干。震实程度直接决定了铸件的成品率,差一点都不行。
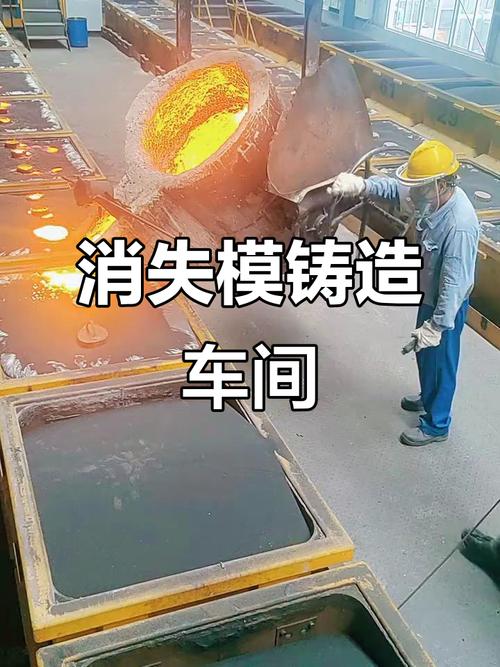 铸造车间消失模震实台作业现场
你别以为它就是个带电机的铁台子。它的震动频率、震动力分布,全是调好的。要是震动力偏了,砂箱一边紧一边松,浇完打开,松的那边一准出蜂窝状的气孔,整炉件全废。说实话,我刚进厂那会,跟着师傅学调震实台,光摸震动感受就练了半个月。不让用仪器,就让你光着脚站在台子旁边,靠脚底板麻的程度判断频率对不对,现在想起来,脚还麻呢。
最容易踩的坑,没人会写在设备说明书里
不管新设备老设备,干铸造的,最烦的就是出废件。十次废件,八次出在震实这一步。很多新人刚上手,总觉得型砂震得越紧越好,对吧?紧了就不会塌,肯定结实。我刚干那会也这么想,上来就把震实档位拉满,震了快十分钟,结果出来的件全裂了,扣了半个月奖金,真肉疼。
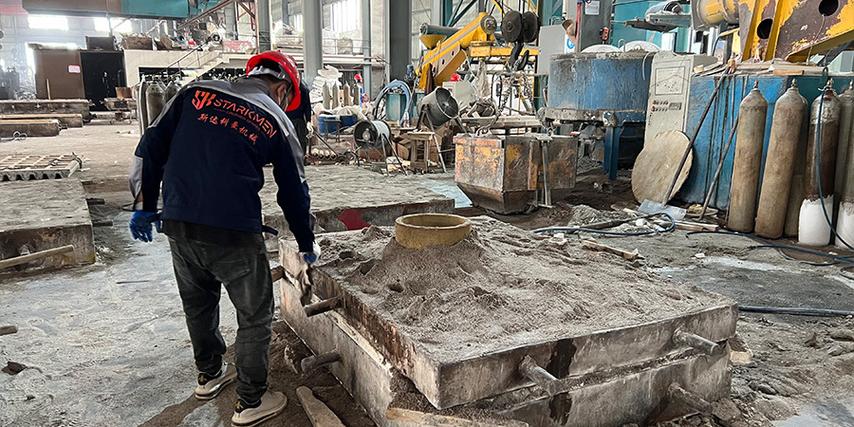 铸造震实台砂箱填砂作业场景
为什么?型砂震得太死,铁水浇进去的时候,型腔内的空气排不出来,全都憋在金属里,要不就是砂型本身硬得发脆,热胀冷缩一拉直接裂。这里的度,全靠经验磨。不同的件,不同的砂,震的时间和力度全不一样。薄件要轻震慢震,厚件要分层震,哪有什么统一的参数能套。很多设备厂商给的参数,都是给你参考的兜底值,真要出好活,还得靠摸设备的脾气。就像你开家里的老车,哪个位置颠,哪个档位动力够,你自己最清楚,说明书说不出来。不过话说回来,好的铸造设备,会给你留够调整的空间,不会把参数锁死,这点真的太重要了。
好设备和坏设备,差在哪一眼就能看出来
 好设备和坏设备,差在哪一眼就能看出来
这两年车间换了批新设备,原来我们这群老骨头都抵触,说老的用惯了,新花活不一定好用。结果试了三天,没人再说换回去了。差在哪?不是说新设备能自动调参数有多神,是它把多余的震动都卸掉了。原来老震实台工作的时候,整个车间的地面都跟着晃,我们站半天,下班胳膊都抬不起来吃饭。现在新的震实台,自己把震动锁在砂箱那块,站在旁边聊天,杯子里的水都不晃。
还有就是耐磨,原来的震实台台面,用个两三年就得磨出坑,坑洼不平震出来的砂型就歪,现在新的台面做了特殊处理,四五年了摸起来还是平的。很多人觉得铸造设备拼的是能扛多大的高温,能浇多大的件,其实不是。拼的是细节,是能不能让干活的人舒服,能不能稳定出好活。你想啊,一天出一百件,九十九件合格,和一天出一百件八十件合格,差的不是那二十件废件,是整个厂子的底气。干铸造,活糙就赚不到钱,这点永远不会变。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间才懂:铸造设备真不是傻大笨粗
文章链接:https://m.lfdjt.com/p/zhizao/a/6818.html