它真的不用“刀”干活
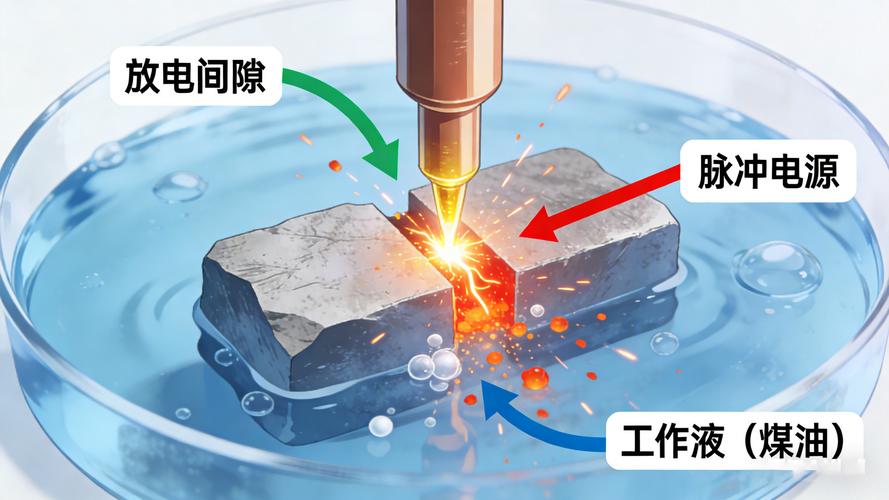
大多数人对金属加工的印象,还停在车铣刨磨,高速旋转的刀头啃掉多余的金属,铁屑哗啦啦往下掉。这玩意儿不一样。它的“刀”其实就是个电极,通常是铜或者石墨做的,根本不用跟工件硬蹭。说白了就是靠电腐蚀干活——电极对着工件,两者中间隔了一层绝缘的工作液,电压加上去,距离近到一定程度,就会击穿工作液放电。瞬间温度能把金属直接汽化炸碎,就这么一点一点把多余的地方蚀掉,出形状。说实话,第一次知道这个原理的时候我起了一身鸡皮疙瘩,这不就是隔山打牛么?
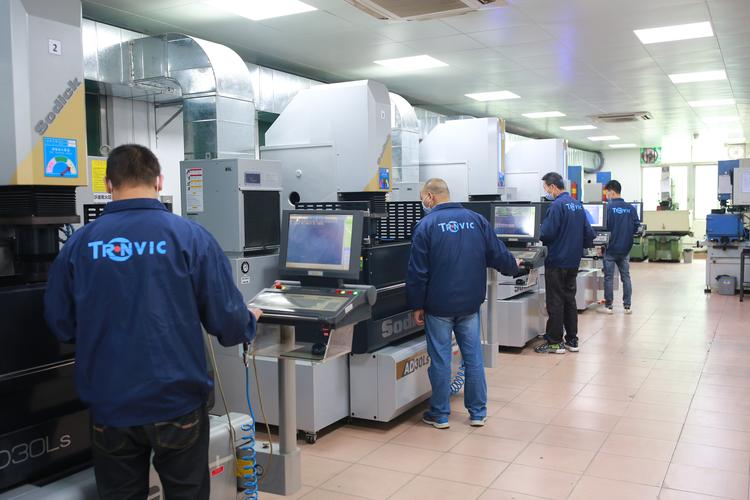
很多人刚接触会问,为啥非得泡在油里?不能露天放着加工?你想啊,放电瞬间温度几千度,要是没东西冷却,电极和工件不都融成一块了?工作液不光冷却,还要把炸下来的金属碎渣冲出来,不然碎渣留在缝隙里,就没法正常放电了。哦对,也有不是用油的,有的用工作水,不过大部分常见的还是油基的,所以车间那一块永远飘着淡淡的油味,很远就能闻出来。
什么样的活非得找它?
既然普通加工能做,为啥还要用这个?当然是普通加工干不了的活。比如那种硬度特别高的金属,什么硬质合金、淬火钢,普通铣刀上去直接崩刃,磨也磨不动,怎么办?扔给电火花啊,它才不管你有多硬,只要能导电就能蚀,反正我是电烧,又不是硬碰硬。
还有那种特别复杂的异形型腔,比如各种模具的内部纹路,细小到头发丝的小孔,普通刀具伸不进去走不了刀,它也能搞定。不过话说回来,它效率不高,对吧?普通切削几分钟干完的活,它可能得干几个小时,所以普通活轮不到它,它就是专门啃硬骨头的。
干废活都是踩了这些坑
别看原理简单,现场干起来踩坑的人多了去了。我见过最多的就是积碳,什么意思?就是放电产生的金属碎渣没及时冲出去,慢慢堆积在电极表面,越堆越厚,最后导电不均匀,直接不放电了,工件表面坑坑洼洼,直接废了。很多新手急着赶活,不肯调脉冲参数,也不检查工作液的过滤,十个有八个会出这问题。
还有就是电极损耗,粗加工的时候放电能量大,电极本身也会被腐蚀掉一点,要是你算不准损耗,或者舍不得换精度够的新电极,最后做出来尺寸差个一丝半毫,整批活都废了。还有人图省钱,工作液用大半年都不换,脏得跟酱油似的,里面全是金属渣,加工出来的面全是麻点,只能返工。哦对,还有人把非导电材料拿来让电火花加工,那纯属瞎忙活,它根本放不了电啊。
上次那个实习生听完,凑过去看了半天,说原来这么神奇,我说你以后天天摸就懂了,哪有什么玄乎的,不过是玩电的高手啃硬骨头罢了。
作者|制造
排版|制造
审核|安然