2026-10-04 20:14:46
作者:
制造
上次跟一个刚毕业的小孩逛加工区,他拿着卡尺卡完工件,跟我报数,差了快两丝。我拿过来重新卡,数值就对了。他懵,问我为啥。哪有啥玄学,就是他攥卡尺太用力。很多人觉得尺寸检测不就是拿个尺子量吗?太简单了。干了三十年机械我告诉你,这里面的坑,能装一整个废料箱。
别拿卡尺瞎量——很多人一开始就错了
你以为拿个工具往工件上一搭,读出数就完事?错的离谱。就说刚才的事,测量力的大小,就是新手最容易踩的坑。力气大了,工件哪怕是钢件,都会被压下去一丝半丝,出来的数直接歪。力气小了,卡不紧,数又大了。
还有热变形,刚车出来的工件,表面温度能烫得你缩手,这时候量,尺寸肯定飘,铁受热胀冷缩啊,等个十几分钟凉透了再测,这才是规矩。
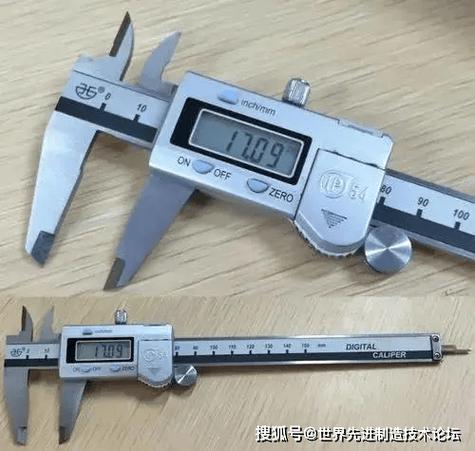 机械加工车间手动卡尺尺寸检测场景
说实话我刚上班那会,为了这个挨过师傅一顿骂。那时候赶货,我拿起刚加工完的工件就量,报了合格,结果后续装配的时候卡不上,全批次返工,害得班组加了一晚上班。我那脸,烧得比刚车出来的工件还烫。
到现在我带新人,第一堂课不是教怎么读刻度,是教怎么放力气,怎么等工件降温。这些东西,课本上写得轻飘飘,只有踩过坑才记得住。
量产线上的自动眼睛,比人靠谱也比人娇贵
现在批量生产,哪可能全靠工人一个个卡?都是在线尺寸检测,机器干,比人准,还不会因为熬了通宵看错数。很多人觉得这玩意儿就是生产线凑数的摆设,不对,这是真真正正的守门员,把不合格的全拦在厂里,绝不流出去害人。
它的原理说穿了也不复杂,要么用探头碰一下工件,把位移转换成尺寸数值;要么不用接触,靠光或者声波测距离,差零点几微米都能揪出来,比人读卡尺准十倍都不止。
不过话说回来,机器也会犯浑,比人娇贵多了。我见过好多次,加工下来的细切屑粘在传感器探头上,机器没发现,直接把不合格判成合格,差点出大事。所以每次巡检,老工人都会多瞄一眼探头,顺手拿气枪吹两下,这都是攒出来的经验,书本上不会写这些碎事。
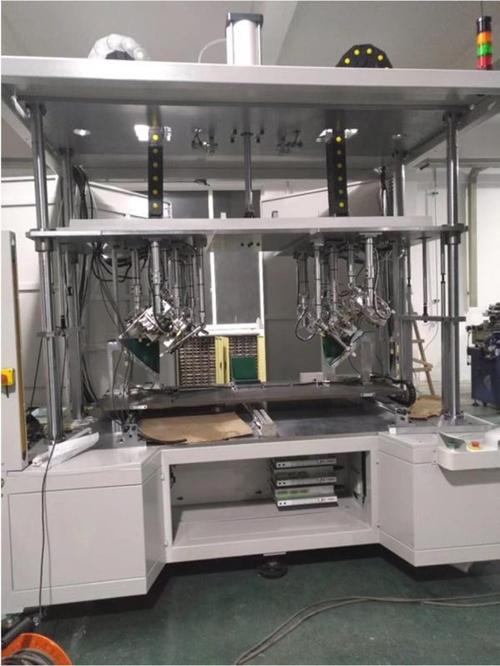 汽车零部件生产线在线尺寸检测工位
之前有条线换了新的检测工位,刚上线头三天就出了三次误判,调试的人搞了半天找不到问题,最后还是一个干了二十年的班长发现,是工位旁边的液压油管震得传感器发抖,挪了十公分就好了。你说玄不玄?
差一丝都不行?不一定
 差一丝都不行?不一定
很多外行,还有不少刚入行的新手,觉得尺寸检测就是卡得越严越好,能测一微米绝不放两微米,越严格越专业。
扯淡。
你一个机床床身的底座外轮廓,差个几十丝根本不影响安装和使用,你花十分钟测每个点,卡得比核心零件还严,不是纯耽误事吗?但要是汽车转向系统的销轴,或是液压阀的阀芯,差个半丝都能出大问题,这时候你就得把检测门槛架得比什么都高,半分都不能让。
之前听同行说过,有家厂为了降成本,把某核心安全部件的公差悄悄放宽了一丝,尺寸检测的合格线也跟着挪,结果卖出去的产品用了两年出了断裂事故,赔得底朝天。对吧?尺寸检测从来不是给卡工人的,也不是走个流程应付审核的,它就是给最终用户把的一道关。
该紧的地方半分不能松,该松的地方别瞎折腾,这才是尺寸检测真的懂行的样子。逛多了车间你就懂,那些看起来不起眼的测量动作,藏的都是不能马虎的小心思。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形把关:尺寸检测到底在检什么
文章链接:https://m.lfdjt.com/p/zhizao/a/6469.html