2026-10-04 12:40:01
作者:
制造
刚转来制造部第一天,师傅把我往地上一扔安全帽,说,先站总装线旁边看一天。别拿图纸,别说话。
我那时候还不服,不就是把零件拼起来吗?有什么好看的。站了三个小时,汗把后背浸湿,才懂师傅这句话的分量。
没人教你的,总装线不是拼积木
很多外行说起总装,第一反应就是把前面做好的零件挨个拼到一起,相当于流水线最后一步打包,没什么技术含量。
错得离谱。
前面所有工序的锅,全都会攒到总装线来爆。下料偏了一毫米,焊接漏了一个焊点,热处理硬度不够,哪怕是供应商送的一盒卡扣尺寸不对,到了总装这里,全藏不住。要么卡不进去停线,要么拼上去了,转去检测才发现不对,拆都拆不动。
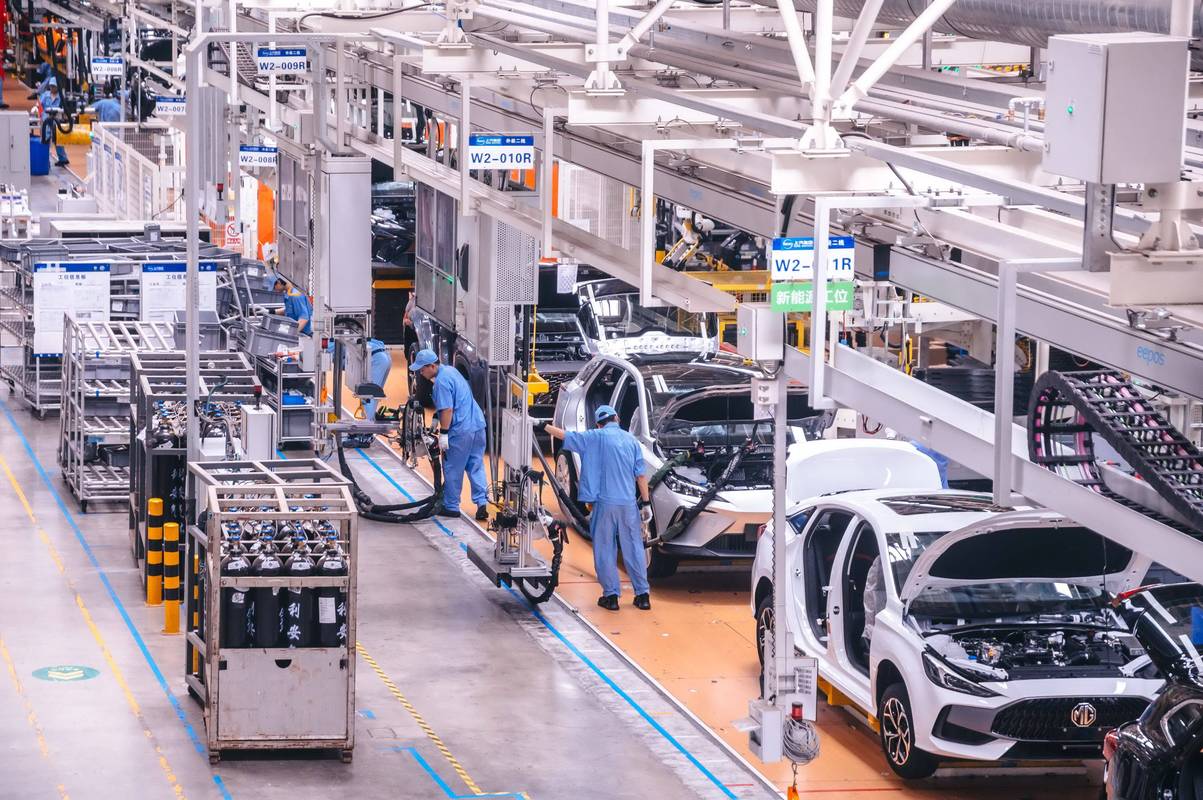 汽车工厂总装线车间实景
我刚上班那年遇到过一次,整整停线四十多分钟,工艺部质量部供应商的人全蹲在工位旁边,头挨头盯着一个装不进去的门框,连车间主任都叼着烟站在后面不说话。那阵仗,比考试抓作弊还紧张。最后查出来,前面冲压工序下料偏了不到两毫米,看起来啥事没有,到总装就是装不进去。
你说,这能叫拼积木吗?积木错了拔下来重拼就行,总装线停一分钟,都是钱。
总装线的门道,全在节奏里
你站在总装线旁边看久了,会发现有意思的事:每个工位的工人,动作几乎都是一模一样的,伸几次手,走几步,拧几圈螺丝,卡得丝毫不差。
不是工人被训练傻了,是总装线的节奏本来就是这么设计的。
说实话,我刚入行那会也觉得,不就是弄个传送带拉着走吗?越快产能越高越好啊。后来跟着老工程师改线,才知道这里的平衡术有多难。快了,工人赶不上,漏装错装分分钟冒出来;慢了,出不了货,老板天天拍桌子。工位的顺序错了都不行,我记得那次改线,原来把内饰张贴放在装玻璃前面,结果贴内饰掉的灰全落在玻璃内侧,擦都擦不到,不良率居高不下,后来只是把两个工位换了顺序,不良率直接掉了七成多。
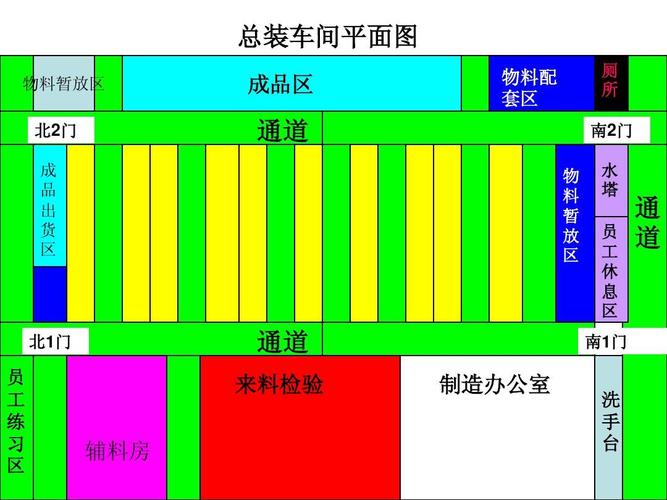 总装线工位节拍设计示意图
对吧?就这么点小事,没在现场泡过,根本想不到。还有工位之间的距离,都算到厘米,工人拿零件不用多走一步,递工具不用多抬一下胳膊,一天干八个小时,少费好多力气。这都是总装线设计里藏的贴心,外行根本看不着。
最容易出问题的,永远是看不见的小地方
 最容易出问题的,永远是看不见的小地方
大家看总装,目光都盯着大件,发动机车架底盘,觉得这些才是关键。实际上,出问题最多的,全是不起眼的小玩意儿。
线束走偏了,卡扣没卡紧,双面胶贴歪了,这些地方装的时候看不见,出厂也检不出来,车主开俩月出异响,找上门来才知道出问题了。我之前遇到过一批批次性的卡扣,弹性差一点,卡进去的时候那一声“咔”,比合格的产品弱一点,新人听不出来,老工人一摸一听就知道不对。那时候我们还没上力检设备,全靠工人的手感和耳朵,你说神不神?
现在很多人说总装线全自动化,要把工人都换掉。我见过很多全自动化的线,软乎乎的内饰,带弧度的线束,机器反而不如人顺手。其实自动化哪是为了换人,是帮人搬重的东西,干重复的活,把人腾出来盯着这些藏起来的小问题。
现在我带新人,还是当年师傅那套规矩,先站总装线旁边看一天。不用拿本记,不用问问题,就看零件流过来流过去,看人怎么伸手,线怎么停,怎么把藏在缝隙里的小毛病揪出来。站够一天,你就懂了。制造业的真东西,从来都不在图纸上,就在这一条来回动的线上,摆得明明白白。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:站在总装线旁,我才明白为什么说它是制造业的高考考场
文章链接:https://m.lfdjt.com/p/zhizao/a/6355.html