2026-09-30 19:01:16
作者:
制造
昨天夜班,钳工小周喊我去看镗床。声音不对,闷响,时不时蹦一下。手搭上去摸振纹,温度测了好几个点,油样也查了,找了三天,啥问题没有。产线停一天亏多少,你懂的。
凭经验摸不准的“虚病”
干我们机械加工这行,大半辈子靠的是手感和经验。哪个部位响对应什么毛病,摸一晃就能猜个八九不离十。可有些毛病就是“虚病”,它不是一下子坏透,是慢慢磨,一点点劣化,等你能摸出不对劲的时候,已经磨损得差不多了。
就说这次的毛病,振纹差了不到一丝,温度只高了不到一度,别说我,干了三十年的老钳工也不敢拍板说就是这里的问题。总不能把整个主轴拆了挨个零件查吧?拆一次装回去,精度都要调大半天,得不偿失。
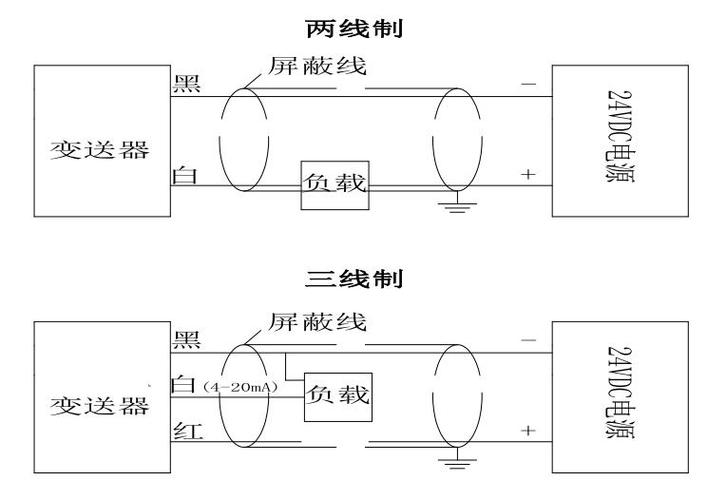 机械加工车间机床振动传感器布线图
大数据分析不是瞎凑数据
很多人一听这名字就觉得玄乎,是不是把所有能攒的数据都堆进去,就能出结果?
说实话,刚上这套东西的时候我也这么以为。信息部刚来的小伙子,给我拉了四五十个参数,什么车间室温、用电负荷全塞进去,跑出来的结果说“冷却系统异常”,我们查了一整天,冷却系统好得不能再好。我当场就把表格给打回去了。
真有用的大数据分析,哪是瞎凑数据?你要找主轴的毛病,就盯着和主轴相关的那几个点就行。我们最后只留了不到二十个参数:主轴实时转速、输出扭矩、三个方向的振动频率、轴承油温、每次的进刀量,就这些。
连续采了一周的数据,把正常加工时的参数范围标出来,一下子就看到不对劲——转速到特定区间的时候,振动频率的波动比正常范围偏了一点点。刚好就是我们摸不出来的那点偏差。
原来主轴前轴承的滚珠滑道,已经磨出了极浅的凹痕,间隙差了不到零点零几毫米,就这点差别,手根本摸不出来,大数据能给你明明白白标出来。
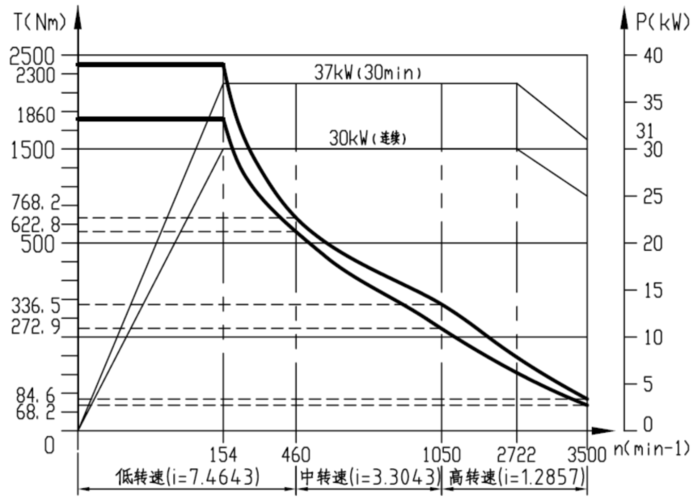 机床主轴劣化趋势大数据分析曲线图
它是助手不是替代品
 它是助手不是替代品
不过话说回来,我从不信那些吹“AI取代老师傅”的鬼话。大数据只会告诉你“这里有偏差”,偏差是什么原因造成的,该怎么修,还是要靠人。
那次找出来轴承有问题,拆开来一看,确实有凹痕,可为什么刚换不到一年就磨出凹痕?大数据不会告诉你是润滑管路进口的滤网卡了碎屑,油压不够,润滑不到位才磨坏的。这个判断,还是要靠常年跟这些机床打交道的经验。
现在很多厂子跟风上这套,花了大价钱搞一堆花里胡哨的大屏,什么数据都往上堆,看起来热闹,其实根本用不上。数据堆得越多,杂音越多,真正的问题反而被埋了。
我们现在用的这套,就只盯核心部件的核心参数,每个月跑一次趋势,有异常就提前查,不用等出了大毛病停线再修。去年一年,我们车间非计划停线的次数少了快一半,这就是实打实的好处,没什么虚的。
今天早上小周把轴承换了,间隙调好,开机一试,声音又变回原来那种均匀的嗡嗡声。站在旁边听着,舒服。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的大数据分析:老师傅摸不准的毛病,它找得到
文章链接:https://m.lfdjt.com/p/zhizao/a/5028.html