别拿拧螺丝不当本事
很多外行提起机械装配,第一反应就是流水线拧螺丝,没技术含量。真到车间待三个月你就懂。零件加工出来,公差再准,拼到一起能不能用,全看装配的手。就说最常见的轴和孔配合,过盈配合要怎么装?硬砸?那是外行干的。通常我们会把孔放到热油里煮,或者拿火烤一下,让它胀开了再套进去,等冷却了,咬死了比焊的还结实。要是轴比孔大太多,就得把轴扔到液氮里冻缩,趁热快速装,慢一秒都不对。
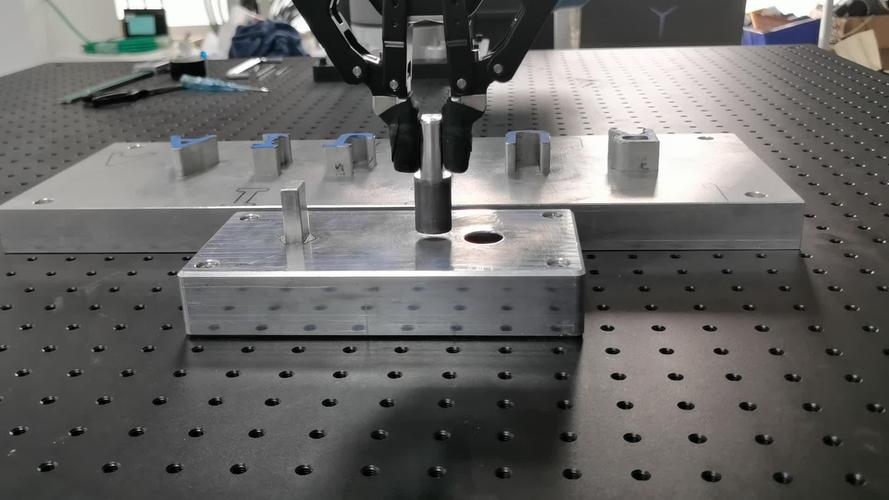
我刚入行那会,跟着师傅装一根主轴,师傅让我拿千分尺量了三遍孔的尺寸,我嫌麻烦,量了一遍就说没问题。结果装完转起来跳了两丝,拆下来重新做,熬到半夜两点,手上沾的机油洗了三遍都没洗干净。那滋味,现在想起来都腻得慌。
那些看不见的应力坑
装完能转,不代表装对了。很多故障都是半年一年后才爆出来,根子早在装配的时候就埋下了。就是那个看不见摸不着的装配应力。就说带法兰的缸盖,好多个螺丝要固定,你上来就从一边挨个拧到紧,最后装完,缸体中间拱起来,密封面歪了,用不了一个月就漏。厉害点的,应力攒着,哪天直接炸缝。
得从对角往中间拧,分三四次逐步紧到要求的扭矩,每一遍力度都不一样。说白了就是让每个地方的力均匀散开,别攒一块。说实话,我见过干了五六年的装配工,赶产量的时候都能犯这个错,省了半小时拧螺丝,后面拆检返工花三天,得不偿失。
不过话说回来,现在很多产线都用扭矩扳手,甚至自动拧紧机,按程序走不会错。可碰到一些非标定制的设备,还是得靠老师傅手调,机器读得出扭矩,读不出零件本身带着的加工应力对吧?
留出来的那一丝间隙
很多新人刚上手,都觉得零件装得越紧越牢固越好。大错特错。机械运转的时候会发热,热了就会胀,你装的时候一点间隙不留,转不了半小时,直接抱死磨坏。就说机床的导轨滑块,配合间隙得用塞尺一点点调,差一张薄纸的厚度,跑起来的精度就差出去好远。
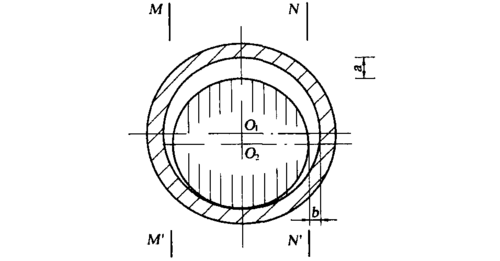
这个事儿像什么?就像你夏天穿运动鞋,买刚好合脚的,走半小时脚就磨起泡,得留出半指的空间,给脚胀的余地。机械装配也是一个道理,该紧的地方半分不能松,该松的地方一丝不能紧。我之前见过客户自己拆了主轴重装,怕晃把配合面砸的死紧,结果开机不到一小时,轴直接烧蚀废掉,几十万的零件就这么没了,说起来都心疼。
那天我路过装配台,看到新来的小孩拿着铜锤,跟我当年一模一样,跃跃欲试巴不得马上拼完。我就过去扔给他一把千分尺,说,先量三遍,别急。
作者|制造
排版|制造
审核|知知